Souder une tôle fine au MIG peut provoquer des déformations, des trous ou un cordon irrégulier si la chaleur se concentre trop longtemps au même endroit. Le choix du poste compte, mais il ne suffit pas à lui seul : le réglage du fil, l’assemblage des pièces et la progression du cordon jouent également un rôle. Pour comparer les appareils, il est donc utile de vérifier leur capacité à fonctionner à faible intensité et la précision des réglages disponibles.
Vérifier que le poste convient aux faibles épaisseurs
La plage de courant annoncée sur une fiche produit renseigne sur les possibilités générales de l’appareil. Pour une tôle fine, il faut surtout regarder la valeur minimale et vérifier que la machine propose un réglage adapté au travail envisagé. Une intensité minimale trop élevée peut rendre l’amorçage et le maintien de l’arc difficiles à maîtriser sur une faible épaisseur. Les indications du fabricant concernant les matériaux et épaisseurs compatibles aident à préciser ce point.
Le réglage de la vitesse du fil doit aussi être suffisamment progressif pour permettre un ajustement cohérent avec la tension. Sur un poste synergique, la machine propose un réglage associé à des paramètres choisis, mais la plage réellement accessible dépend du modèle. Un poste manuel laisse régler séparément certains paramètres, ce qui peut offrir davantage de contrôle, à condition de comprendre leur interaction. Dans les deux cas, la fiche produit ne remplace pas les indications du manuel pour le fil utilisé.
Réduire l’apport de chaleur pendant le soudage
La déformation apparaît notamment lorsque la tôle chauffe de façon inégale. Un cordon continu et long peut accumuler davantage de chaleur qu’une progression par petites zones, mais la méthode appropriée dépend de la forme de la pièce et de l’assemblage. Il est utile de préparer les pièces avec soin et de limiter les espaces entre les bords à réunir. Un ajustement régulier aide à obtenir un contact plus constant et évite de devoir combler de grands écarts avec le métal fondu.
La position des points de maintien et l’ordre de soudage influencent aussi la façon dont la chaleur se répartit. Plutôt que de terminer immédiatement toute la longueur d’un côté, il est possible d’alterner les zones et de laisser la pièce refroidir entre certaines étapes. Cette approche ne garantit pas l’absence de déformation, car le résultat dépend aussi de la géométrie, de l’épaisseur et du maintien de l’ensemble. Il faut adapter la progression à la pièce, sans chercher à compenser une préparation imprécise par un réglage extrême.
Choisir le fil et interpréter les limites de la fiche
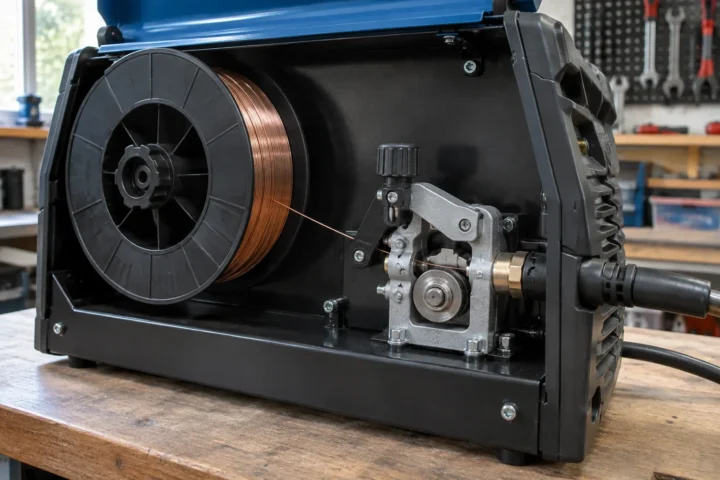
Le diamètre du fil doit être compatible avec le poste, son système d’entraînement et la torche. Un fil fin peut être plus adapté à certains travaux sur tôle, mais il faut vérifier que l’appareil accepte ce diamètre et que les galets installés correspondent. Le manuel précise généralement les diamètres compatibles ainsi que les éléments à changer pour passer de l’un à l’autre. Il faut également tenir compte du métal à souder : le fil doit être prévu pour le matériau concerné.
Le mode de protection fait partie des critères à contrôler avant l’achat ou la préparation du poste. Certains appareils fonctionnent avec un fil fourré sans gaz, tandis que d’autres utilisent un fil plein avec une bouteille et une alimentation en gaz. Ces configurations ne sont pas interchangeables sans vérifier la compatibilité de la machine, du fil et des accessoires. La fiche produit peut mentionner une épaisseur minimale, mais cette donnée dépend des conditions de soudage et ne constitue pas une garantie pour toutes les formes de pièces.
Pour travailler une tôle fine au MIG, comparez d’abord la plage de courant, la progressivité des réglages et les diamètres de fil acceptés. Préparez ensuite les bords et le maintien des pièces afin de limiter les écarts et les accumulations de chaleur. Les indications de la fiche technique servent à écarter les configurations manifestement incompatibles, tandis que le manuel détaille les réglages prévus par le fabricant. Le choix final dépend de l’épaisseur, du métal, de la géométrie de l’assemblage et du procédé de protection requis.