Avant de souder au MIG, l’état de la surface compte autant que le choix du fil et des réglages. Une pièce peut sembler propre tout en portant une couche de peinture, de rouille ou de graisse qui gêne l’assemblage. Ces résidus ne se comportent pas comme le métal nu sous l’arc et peuvent compliquer la formation du cordon. Savoir les repérer permet de préparer la zone utile sans attribuer automatiquement chaque défaut au poste.
Pourquoi les revêtements et les résidus gênent le soudage
Le soudage MIG crée un arc entre le fil-électrode et la pièce, tandis que le métal fondu forme le cordon. Une peinture ou un revêtement présent dans la zone de fusion peut se décomposer sous la chaleur et contaminer le bain. Selon sa nature et son état, il peut aussi gêner le contact entre l’arc et le métal. La composition exacte d’un revêtement n’étant pas toujours connue, son apparence seule ne suffit pas à prévoir son comportement.
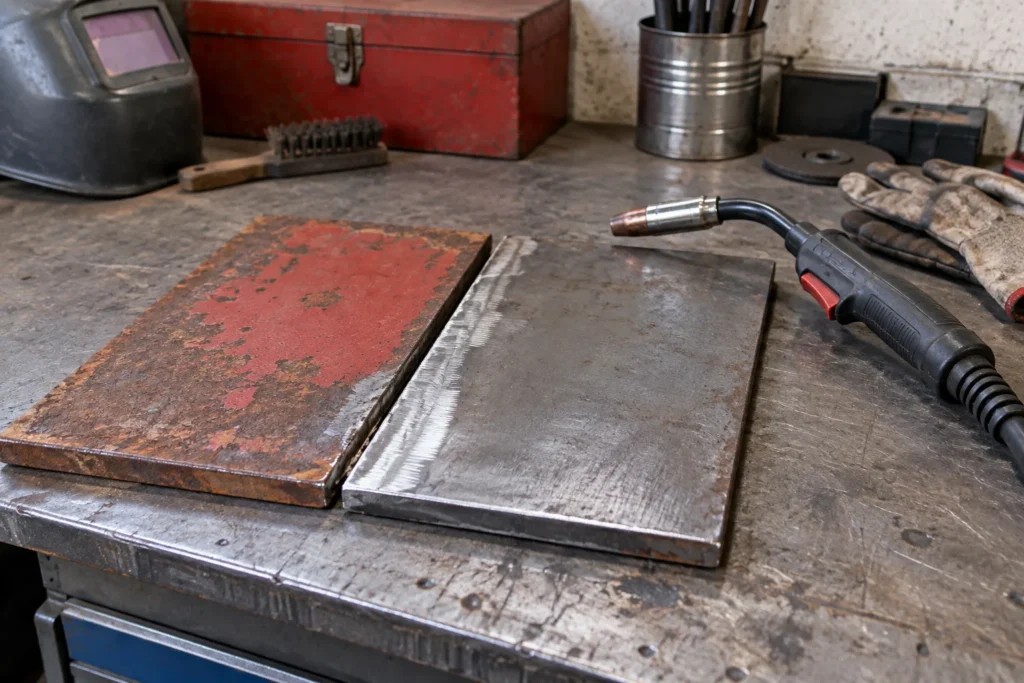
La rouille est une couche d’oxydation, et non du métal sain. Si elle reste sur les bords à assembler, elle peut empêcher un contact régulier avec le métal de base et se retrouver dans la zone soudée. Les huiles et les graisses posent un autre problème : elles laissent des résidus qui peuvent contribuer à des défauts, comme la porosité, c’est-à-dire de petites cavités dans le métal du cordon. Ce sont des causes possibles, pas un diagnostic certain à elles seules.
Repérer ce qui se trouve sur la pièce
Commencez par distinguer la nature du dépôt. Une couche colorée et uniforme peut correspondre à une peinture ou à un traitement de surface, tandis qu’une surface écaillée ou poudreuse peut indiquer de la corrosion. Un film luisant ou une trace laissée au toucher peut signaler la présence d’huile ou de graisse. Si la pièce est revêtue ou si son métal reste incertain, mieux vaut éviter de supposer que le dépôt est inoffensif ou qu’il se comporte comme de la rouille ordinaire.
La préparation concerne surtout la zone où le cordon doit se former et les surfaces qui seront assemblées. Un décapage mécanique adapté peut retirer peinture et oxydation, tandis qu’un dégraissage vise les résidus huileux ; ces opérations ne sont donc pas interchangeables. Après nettoyage, un produit ou un chiffon qui laisse lui-même un film peut réintroduire une contamination. L’objectif est d’obtenir des bords propres et secs, sans enlever inutilement de matière sur le reste de la pièce.
Relier la préparation à la qualité de l’assemblage
Un cordon irrégulier, des projections inhabituelles ou une fusion qui semble insuffisante peuvent avoir plusieurs explications, dont la surface. Toutefois, ces signes ne prouvent pas à eux seuls qu’un revêtement est en cause : le fil, le gaz, la polarité, les réglages ou la tenue de la torche entrent aussi en jeu. La propreté est donc un élément à vérifier parmi d’autres. Modifier les réglages pour compenser une pièce contaminée risque de masquer le problème sans le résoudre.
La géométrie de l’assemblage mérite également attention. Si les bords sont mal ajustés ou si un écart varie le long du joint, le bain de fusion peut se comporter différemment d’un endroit à l’autre, même sur une surface nettoyée. Il est utile de séparer les questions : la pièce est-elle propre, les bords sont-ils correctement positionnés, puis les paramètres correspondent-ils au métal et au fil utilisés ? Cette lecture évite de confondre préparation, montage et réglage.
Pour un soudage MIG plus prévisible, vérifiez d’abord ce qui recouvre la pièce, puis préparez les bords qui seront réellement assemblés. Peinture, rouille et graisse appellent des traitements différents, et certains revêtements restent difficiles à identifier sans information sur la pièce. Une surface propre ne garantit pas à elle seule un cordon réussi, mais elle réduit une source de variation et facilite l’examen des autres paramètres. Si le défaut persiste, la préparation n’est qu’une piste parmi plusieurs à considérer.