Pour souder l’acier avec un fil plein, le choix du gaz de protection compte autant que la compatibilité du fil et du poste. Les deux options courantes sont le dioxyde de carbone, souvent appelé CO₂, et un mélange d’argon avec du CO₂. Elles ne produisent pas exactement le même comportement d’arc ni le même aspect de cordon. Comprendre ces écarts aide à interpréter une fiche produit et à éviter de choisir un gaz inadapté à son équipement.
Le rôle du gaz dans le soudage de l’acier
Le gaz forme une protection autour de la zone où le métal fond, afin de limiter son contact avec l’air ambiant. Pour l’acier, on parle généralement de procédé MAG, car le gaz utilisé est actif. Le terme MIG est toutefois souvent employé de façon générale dans les descriptions de postes et d’accessoires. Cette différence de vocabulaire ne suffit donc pas à déterminer quel gaz acheter : il faut aussi regarder le fil et les consignes du fabricant.
Le CO₂ pur constitue une option pour certains travaux sur acier avec fil plein. Un mélange argon-CO₂ combine un gaz majoritairement inerte et une part de gaz actif. La composition du mélange influence le comportement de l’arc, les projections et la forme du cordon, mais le résultat dépend également du réglage et de l’assemblage. Il n’existe donc pas un gaz qui donne automatiquement un cordon satisfaisant dans toutes les situations.
CO₂ pur ou mélange argon-CO₂ : quelles différences ?
Le CO₂ pur est un gaz actif qui peut convenir à des travaux courants sur acier, sous réserve de compatibilité avec le fil et le poste. Son comportement d’arc diffère de celui d’un mélange contenant de l’argon, et il peut générer davantage de projections selon les conditions de soudage. Cela ne signifie pas qu’il soit inutilisable ou toujours moins adapté : l’usage visé, le niveau de finition attendu et les indications du fabricant restent déterminants.
Un mélange argon-CO₂ est souvent choisi lorsque l’on recherche un arc plus régulier et une réduction des projections par rapport au CO₂ pur, sans que cela soit garanti pour chaque configuration. Le terme « mélange » recouvre plusieurs compositions : il faut donc lire l’étiquette plutôt que supposer qu’elles sont toutes équivalentes. Pour comparer deux gaz, examinez leur désignation et vérifiez que le fabricant du fil les recommande pour l’acier concerné.
Vérifier la compatibilité avant de choisir
Commencez par identifier le type de fil installé ou prévu. Un fil plein destiné à fonctionner avec une protection gazeuse ne se choisit pas comme un fil fourré autoprotégé, qui n’a pas nécessairement besoin d’une bouteille de gaz. La notice du poste et les indications du fabricant du fil précisent les associations envisageables. Si ces informations ne concordent pas, le nom commercial du poste ne permet pas, à lui seul, de trancher.
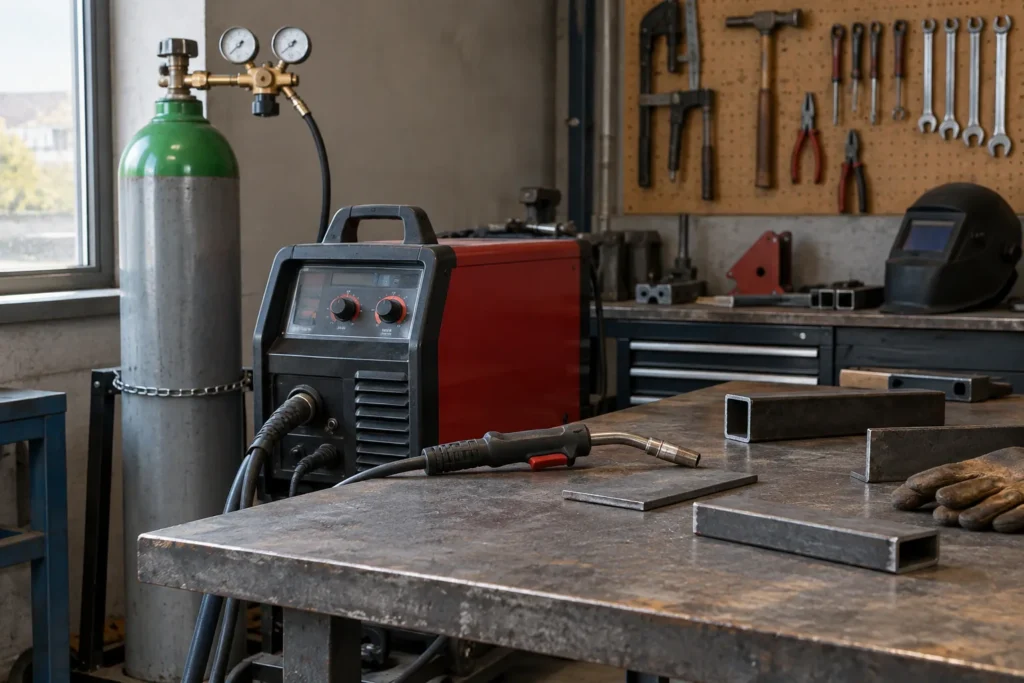
Vérifiez ensuite le raccordement de la bouteille, la présence d’un détendeur adapté et la possibilité de régler le débit selon les indications de l’équipement. Le détendeur sert à alimenter le poste en gaz, mais sa seule présence ne garantit pas que le contenu de la bouteille convienne au fil utilisé. Une fiche produit peut mentionner une utilisation avec gaz sans préciser toutes les compositions acceptées : dans ce cas, recherchez la notice ou les informations techniques complémentaires avant l’achat.
Pour un travail sur acier, comparez d’abord les recommandations du fil et du poste, puis choisissez entre CO₂ pur et mélange argon-CO₂ selon le comportement recherché. Le gaz de protection pour acier MIG ne se résume pas à une préférence générale : la composition exacte et la compatibilité de l’ensemble comptent. Si les documents indiquent une composition précise, retenez cette donnée plutôt que de vous fier à une mention vague comme « gaz pour acier ».