Sur un poste MIG/MAG, la gâchette de la torche ne sert pas seulement à lancer le soudage. Selon le mode sélectionné, son action peut commander le maintien de l’arc, son arrêt ou le déroulement d’un cycle programmé. Les appellations 2T et 4T sont fréquentes, mais elles ne décrivent pas à elles seules toutes les possibilités d’une machine.
Pour comparer des postes, il est utile de distinguer les fonctions de base des options de confort ou de répétition. Le type de commande influence la façon dont vous utilisez la torche, mais ne renseigne pas directement sur la puissance, la qualité du cordon ou la compatibilité des consommables. La lecture de ces termes permet surtout de savoir si les commandes proposées correspondent à votre manière de travailler.
Comprendre ce que signifient les modes 2T et 4T
Le mode 2T : maintenir la gâchette
En mode 2T, l’arc est commandé par l’action maintenue sur la gâchette : l’appui lance le cycle et le relâchement l’interrompt. Cette logique est souvent présentée comme une commande simple, car le soudeur garde la main sur la durée du soudage. Elle suppose toutefois de maintenir la gâchette pendant l’opération, ce qui peut devenir moins pratique lorsque le cordon est long ou que la position de la main est contraignante.
Le mode 4T : enclencher puis arrêter
En mode 4T, un appui suivi d’un relâchement permet généralement de poursuivre le soudage sans maintenir la gâchette, puis une nouvelle action sur celle-ci commande l’arrêt. Le nom renvoie aux étapes de commande décrites par les fabricants, mais les détails du cycle peuvent différer selon le poste. Il faut donc consulter la notice pour savoir comment sont gérés le départ, le maintien et la fin de l’arc sur un modèle donné.
Ces modes ne sont pas des réglages de puissance. Ils ne remplacent ni l’ajustement de la tension et de la vitesse du fil, ni le choix du fil et du gaz compatibles. Ils déterminent principalement comment la torche déclenche et termine le cycle. Une fiche produit qui mentionne 2T et 4T indique donc une variété de commande, mais ne permet pas à elle seule de conclure que le poste convient à un matériau ou à une épaisseur particulière.
La commande de torche et le confort de manipulation
La gâchette rassemble des actions qui doivent rester compréhensibles pendant que la torche est tenue et orientée. En mode 2T, le geste consiste à garder l’appui jusqu’à l’arrêt souhaité. En mode 4T, le soudeur peut relâcher la gâchette pendant le cycle, ce qui modifie la manière de tenir la torche. Ce choix relève de l’ergonomie et de l’organisation du travail, pas d’une supériorité générale d’un mode sur l’autre.
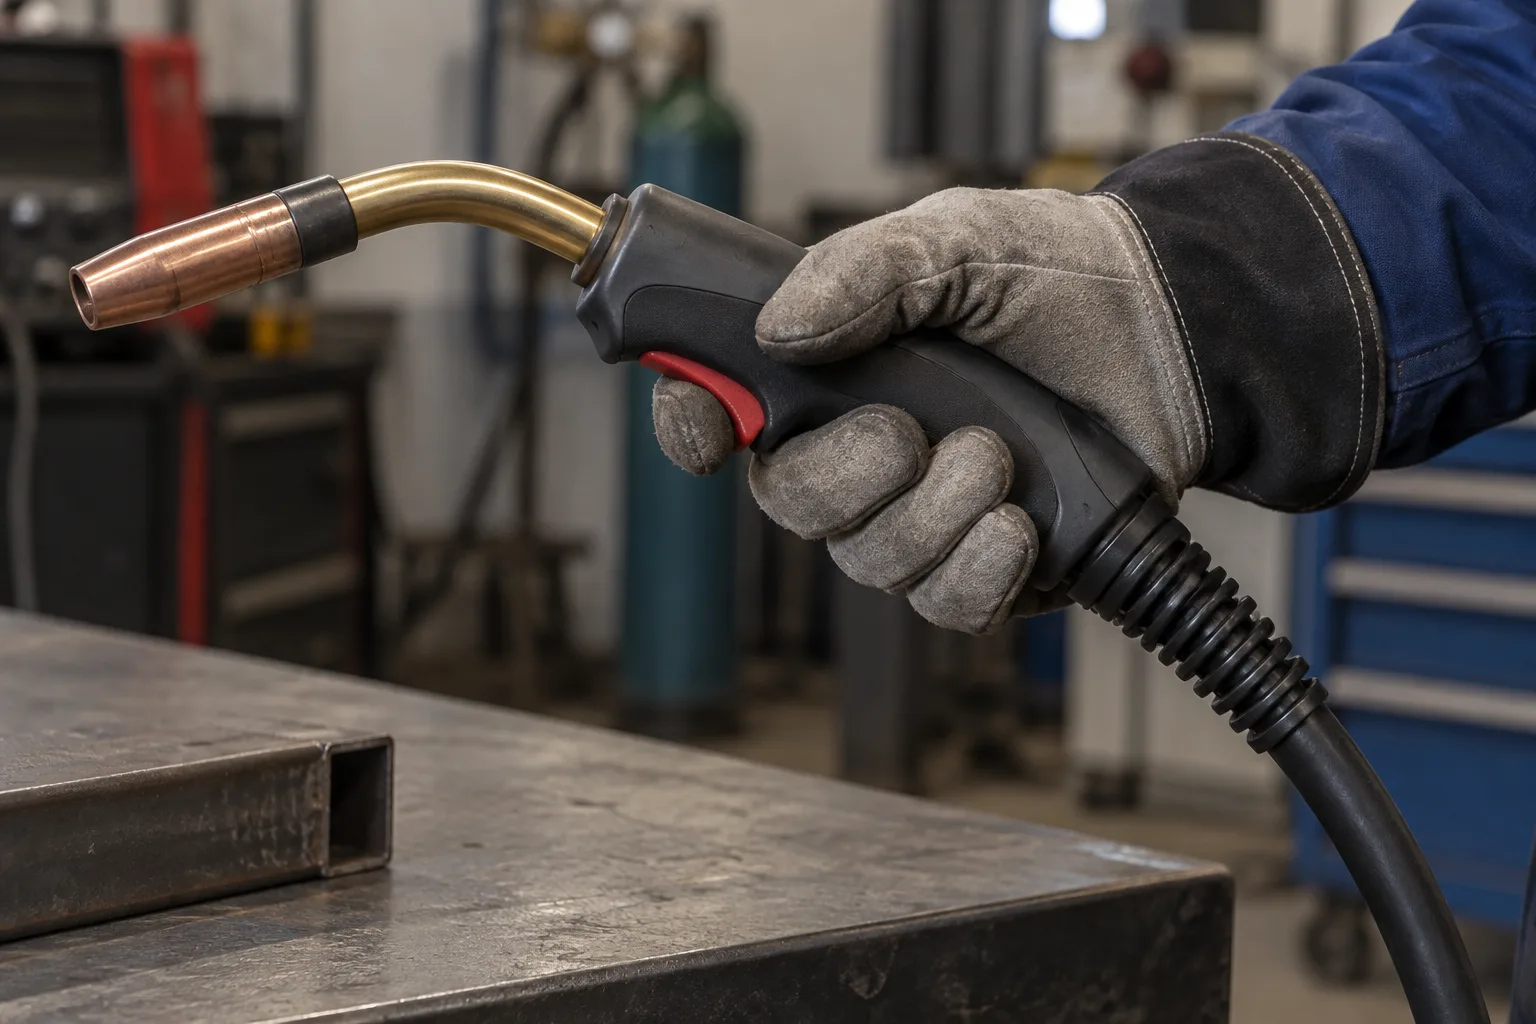
La longueur du cordon, l’accès à la zone et la position de la main peuvent influer sur l’intérêt pratique de chaque commande. Pour un point de soudage bref, le maintien de la gâchette peut être naturel. Pour une opération qui demande de conserver la torche en mouvement plus longtemps, une commande qui ne requiert pas un appui continu peut être appréciée. Ce sont des considérations à confronter à vos tâches habituelles, sans en déduire une garantie de résultat.
La conception de la torche compte également : forme et position de la gâchette, prise en main, câble et connectique sont des éléments distincts du mode sélectionné. Une commande 4T ne rend pas automatiquement une torche plus facile à manier, et un mode 2T ne dit rien sur la souplesse du câble. Vérifiez les informations de la torche et la compatibilité annoncée avec le poste, plutôt que de vous fier uniquement au nombre de modes affichés.
Le pointage : une fonction à distinguer du mode 2T
Un cycle destiné à des cordons courts
Le pointage consiste à réaliser un apport de métal localisé pour maintenir des pièces en position ou établir une liaison sur une zone limitée. Certains postes proposent une fonction nommée « spot », « pointage » ou équivalent, qui peut limiter la durée d’émission de l’arc. L’objectif est alors de faciliter la répétition d’actions brèves. Le nom et le comportement de cette fonction dépendent toutefois de l’interface et de la documentation du fabricant.
Une fonction qui ne remplace pas le réglage du procédé
Le pointage n’est pas simplement un mode 2T avec une gâchette relâchée plus vite. Il peut s’agir d’un cycle temporisé distinct, avec des paramètres propres lorsque le poste les prévoit. La présence d’une touche ou d’un pictogramme ne suffit pas à savoir si la durée est réglable, si l’intervalle entre les points est pris en charge ou si le poste effectue une répétition automatique. Il faut rechercher ces précisions dans la notice.
Cette fonction ne dispense pas de vérifier les conditions de soudage adaptées aux pièces concernées. Le métal, le fil, le gaz lorsqu’il est utilisé et les réglages de l’arc restent des facteurs séparés. Un cycle de pointage peut apporter une commande dédiée, mais ne corrige pas un assemblage mal ajusté et ne garantit pas une liaison appropriée. Pour comparer deux appareils, notez précisément ce que la fonction automatise et ce qui reste à régler ou à commander par l’utilisateur.
Les cycles temporisés et les appellations commerciales
Les termes « temporisation », « soudage intermittent », « spot » ou « stitch » sont parfois employés pour désigner des fonctions proches, sans décrire exactement le même cycle. Un poste peut limiter le temps d’arc, alterner soudage et pause, ou proposer une répétition de séquences. Ces options répondent à des usages différents. Il est donc préférable de ne pas déduire le fonctionnement à partir du seul nom affiché sur une façade ou dans un descriptif.
Un cycle temporisé peut rendre plus régulière la répétition d’opérations courtes lorsque les paramètres correspondants sont accessibles et compréhensibles. Il peut aussi réduire le nombre d’actions manuelles nécessaires sur la gâchette. En revanche, la temporisation n’indique pas en elle-même la capacité du poste à supporter un rythme donné. Pour cela, d’autres caractéristiques de la fiche, notamment le facteur de marche, doivent être examinées séparément.
Les postes n’offrent pas tous le même niveau de réglage. Sur certains, une fonction est simplement activable ; sur d’autres, plusieurs paramètres du cycle peuvent être ajustés. Le descriptif devrait préciser les durées disponibles, la présence éventuelle d’une pause et la manière de lancer ou d’interrompre la séquence. Si ces informations manquent, la notice ou le fabricant est la source à consulter : une appellation seule ne permet pas de comparer finement deux interfaces.
Relier les modes aux autres réglages du poste
Commande du cycle et réglages de l’arc
Le mode de gâchette et les paramètres qui influencent l’arc correspondent à deux familles de commandes. La tension et la vitesse d’alimentation du fil, lorsqu’elles sont réglables, servent à définir le fonctionnement du soudage. Le mode 2T ou 4T détermine plutôt la façon dont l’utilisateur déclenche et arrête la séquence. Un poste peut donc proposer plusieurs modes de commande tout en laissant peu de réglages d’arc, ou l’inverse.
Pré-gaz, post-gaz et séquence de soudage
Lorsque le poste gère le gaz, des fonctions de pré-gaz ou de post-gaz peuvent intervenir autour de l’arc. Elles ne sont pas synonymes de 2T ou de 4T : ces derniers décrivent l’action de la gâchette, tandis que les temporisations de gaz concernent la séquence de protection gazeuse. Selon le modèle, ces fonctions peuvent être automatiques ou réglables. La fiche technique et la notice permettent de savoir lesquelles sont réellement présentes.
Il est utile de lire l’interface comme un ensemble : quelles commandes agissent sur l’arc, lesquelles portent sur le gaz, et lesquelles ne font que choisir le mode de déclenchement ? Cette distinction évite de confondre une option de confort avec une fonction de soudage. Elle aide aussi à repérer si un poste correspond à une recherche de simplicité ou si vous souhaitez disposer de paramètres séparés pour adapter le cycle à des opérations variées.
Vérifier la torche et la connectique avant de choisir
Un mode de commande n’est utilisable que si le poste et la torche le prennent en charge ensemble. Les torches peuvent varier par leur connectique, leur commande et leur compatibilité avec l’appareil. Un descriptif qui annonce 2T ou 4T ne précise pas forcément si ces modes sont disponibles avec toutes les torches compatibles, notamment en cas de remplacement ou d’ajout d’un accessoire. Consultez les indications du fabricant concernant le raccordement et les commandes acceptées.
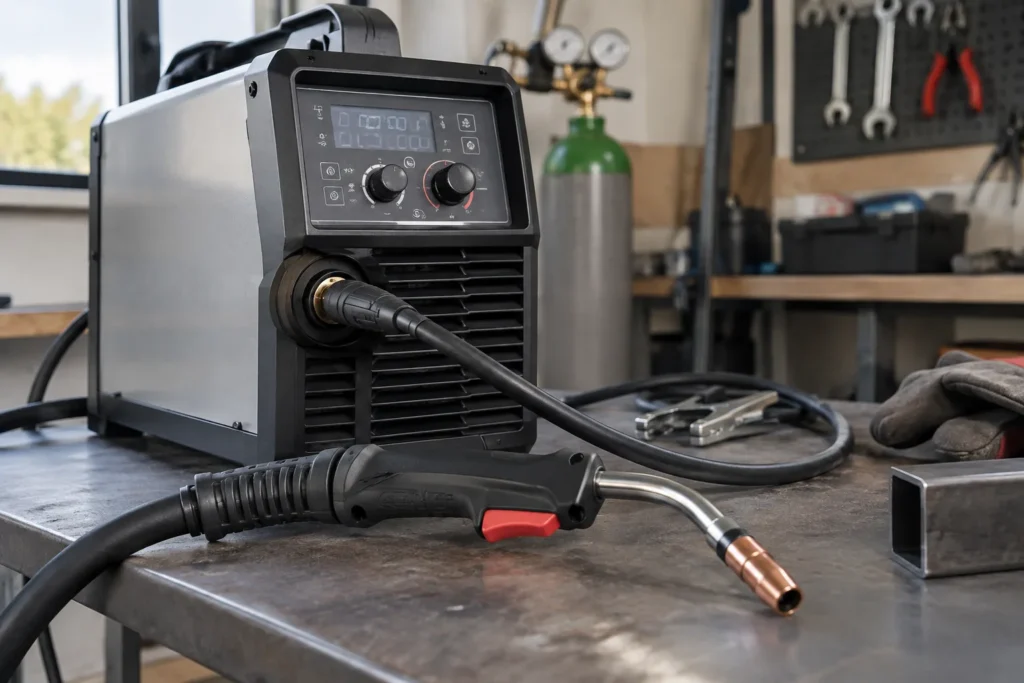
Les informations de connectique sont aussi importantes pour comprendre où s’effectue la sélection du mode. Selon l’équipement, le choix peut se faire sur la face avant du poste ou dépendre d’une commande particulière. Ne présumez pas qu’une torche munie d’une gâchette standard permet toutes les fonctions temporisées. Un pictogramme, une prise ou une commande non documentés ne suffisent pas à établir une compatibilité : cherchez la référence exacte de la torche et les indications associées au poste.
Si vous possédez déjà une torche, notez sa référence et le type de raccordement avant de comparer des appareils. Si vous achetez un poste seul, vérifiez ce qui est inclus et ce qui doit être choisi séparément. Cette vérification concerne aussi les éléments de consommables, mais ceux-ci ne sont pas déterminés par le mode 2T ou 4T. Séparer ces questions permet d’éviter d’attribuer aux fonctions de gâchette des compatibilités qui relèvent en réalité du fil, du gaz ou de la connectique.
Choisir un mode selon le rythme et le type de travaux
Travaux ponctuels et opérations répétées
Pour des interventions courtes et variées, un mode 2T simple peut suffire si l’appui continu ne gêne pas la tenue de la torche. Si les opérations demandent des cordons plus longs ou une prise en main sans maintien de gâchette, le 4T peut constituer une option à considérer. Pour une série de points, une fonction dédiée peut simplifier la répétition si son cycle correspond au besoin. Ces repères décrivent des usages possibles, pas des résultats garantis.
La simplicité des commandes comme critère
Davantage de modes ne signifie pas forcément une meilleure adéquation à votre pratique. Une interface riche peut demander de comprendre plusieurs symboles et paramètres ; une commande limitée peut être plus directe pour des tâches qui ne requièrent pas de cycles particuliers. Le bon niveau de fonctions dépend donc du type d’assemblages envisagé et de la fréquence des opérations. Une comparaison utile porte sur les options réellement utilisables, plutôt que sur le nombre de mentions présentes dans une annonce.
Vous pouvez établir une courte liste de besoins : commande maintenue ou non, pointage temporisé souhaité ou non, réglage des durées nécessaire ou non, et compatibilité avec la torche prévue. Ces critères doivent ensuite être confrontés aux autres caractéristiques du poste, notamment son alimentation, sa plage de réglage et son facteur de marche. La commande de torche participe au choix, mais elle ne remplace pas l’évaluation de l’ensemble des capacités et limites de la machine.
Ce qu’il reste à trancher avant de choisir
La mention 2T ou 4T renseigne d’abord sur la logique de la gâchette. Une fonction de pointage ou un cycle temporisé ajoute une possibilité de commande, mais son fonctionnement doit être vérifié dans la documentation. Ces notions ne permettent pas, seules, de juger la puissance du poste, le métal qu’il peut souder ou la qualité attendue du cordon. Les lire séparément des réglages d’arc aide à éviter les interprétations excessives des fiches produit.
Avant de retenir un appareil, vérifiez le mode de commande réellement disponible, la façon de le sélectionner, les fonctions temporisées incluses et les éventuels paramètres ajustables. Examinez aussi la torche fournie, sa connectique et les accessoires compatibles. Si une fiche n’explique pas clairement une appellation comme « spot » ou « cycle », recherchez la notice plutôt que de supposer un fonctionnement précis. Les informations du vendeur ne remplacent pas la documentation technique du modèle.
Ce qui reste à trancher dépend enfin de vos travaux : faut-il maintenir la gâchette, pouvoir la relâcher pendant le cordon ou répéter des points selon un cycle ? La réponse ne suffit pas à déterminer le poste à choisir, mais elle clarifie un critère souvent noyé parmi les fonctions annoncées. Il faudra encore confronter cette commande au procédé, aux réglages, à l’alimentation électrique et aux consommables compatibles avec les métaux envisagés.