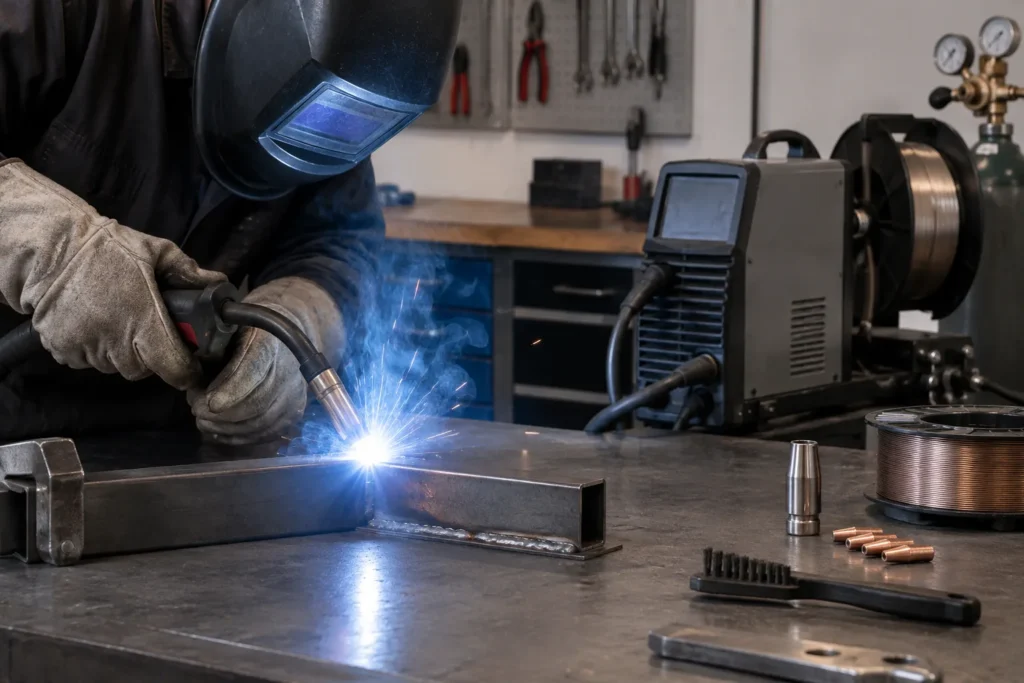
En soudage MIG/MAG, le fil fond et alimente le bain de fusion, mais les gouttes de métal ne se détachent pas toutes de la même manière. Elles peuvent entrer en contact avec la pièce, tomber sous l’effet de la gravité ou être transférées par un arc plus stable. Ces comportements sont regroupés sous le terme de modes de transfert.
Ce vocabulaire apparaît parfois sur les fiches de postes, les documents techniques ou les descriptions de procédés. Il ne désigne pas un réglage isolé ni une garantie de résultat : le transfert dépend notamment du courant, de la tension, du fil et du gaz. Voici comment distinguer les principaux modes et comprendre ce qu’ils impliquent pour le choix d’un équipement.
Le mode de transfert décrit le passage du fil au bain
Une notion liée à l’arc, pas seulement au poste
Le mode de transfert correspond à la manière dont le métal fondu à l’extrémité du fil rejoint le bain de fusion. Il influence le comportement de l’arc, la quantité de projections et l’aspect du dépôt. Il ne faut toutefois pas le confondre avec le procédé lui-même : MIG/MAG désigne le soudage à fil sous protection gazeuse, tandis que le transfert décrit un phénomène qui se produit pendant ce soudage.
Le courant et la tension ont une influence importante, mais ils ne déterminent pas seuls le mode obtenu. Le diamètre et la nature du fil, la composition du gaz, la distance entre la torche et la pièce ainsi que la position de soudage interviennent également. Une même machine peut donc fonctionner dans des conditions différentes selon la configuration utilisée, si ses possibilités de réglage et les consommables le permettent.
Les termes « court-circuit », « globulaire », « spray » et « pulsé » servent à décrire des comportements distincts. Ils sont utiles pour comparer des procédés ou lire une fiche, mais ne suffisent pas à choisir un poste. Il faut vérifier ce que le fabricant indique réellement : un mode disponible, une plage de fonctionnement ou une fonction électronique ne signifient pas nécessairement que toutes les combinaisons de fil et de gaz sont compatibles.
Le transfert par court-circuit convient aux arcs courts
Contact intermittent entre le fil et le bain
En transfert par court-circuit, l’extrémité du fil touche périodiquement le bain de fusion. Le contact provoque une variation de l’arc et le métal passe dans la zone fondue avant que l’arc ne se rétablisse. Ce fonctionnement se rencontre dans des plages où l’arc est relativement court. Il est souvent associé au soudage de matériaux moins épais, mais le résultat dépend toujours du réglage, du métal, du joint et de la préparation.
Ce mode peut être pertinent lorsque l’apport thermique doit rester maîtrisé, par exemple sur des tôles ou des pièces de faible épaisseur. Il n’élimine pas les risques de déformation et ne rend pas le soudage automatique : la vitesse d’avance, la régularité du geste et l’ajustement des paramètres comptent encore. Des paramètres mal adaptés peuvent entraîner un arc instable, des projections ou un manque de fusion.
Pour comparer des postes, observez si les réglages permettent d’ajuster séparément la tension et la vitesse de fil, ou si une commande synergique propose une combinaison prédéfinie. La synergie peut simplifier la sélection initiale, mais elle ne garantit pas que le transfert souhaité sera obtenu avec n’importe quel gaz ou fil. Il reste nécessaire de vérifier les consommables préconisés et les limites indiquées dans la documentation du poste.
Le transfert globulaire forme des gouttes plus volumineuses
Le transfert globulaire se caractérise par des gouttes de métal qui se détachent de l’extrémité du fil et traversent l’arc. Elles sont généralement plus volumineuses que celles observées dans un transfert par pulvérisation. Le passage peut être moins régulier, avec davantage de projections selon les conditions. Ce mode est parfois rencontré dans une zone intermédiaire entre le court-circuit et le spray, mais les frontières varient avec le matériel et les paramètres.
Le comportement globulaire n’est pas toujours recherché comme un objectif en soi. Un arc qui projette beaucoup peut rendre le dépôt moins régulier et demander davantage de nettoyage après soudage. Toutefois, qualifier un mode de transfert de manière isolée ne permet pas de juger une soudure : le type de joint, l’accès, la position et le niveau de finition attendu influencent aussi le choix de réglage et de procédé.
Sur une fiche produit, le terme globulaire est moins fréquent qu’une mention de soudage MIG/MAG ou de réglage synergique. Il peut apparaître dans une notice consacrée aux caractéristiques de l’arc. Si ce vocabulaire n’est pas présent, évitez de déduire le transfert d’une seule valeur de courant annoncée. Les informations relatives au gaz, au fil et aux plages de réglage donnent un contexte plus utile pour comprendre les conditions d’utilisation prévues.
Le transfert spray repose sur de fines gouttes projetées
Un arc soutenu et des conditions à réunir
En transfert spray, le métal passe sous forme de petites gouttes projetées à travers l’arc vers le bain. Ce régime est associé à un arc relativement soutenu et à un dépôt continu. Il peut présenter moins de grosses projections que certaines conditions de transfert globulaire, mais ce constat ne permet pas de promettre un cordon sans défaut. La régularité dépend aussi de la préparation, de la stabilité de la torche et de la compatibilité des paramètres.
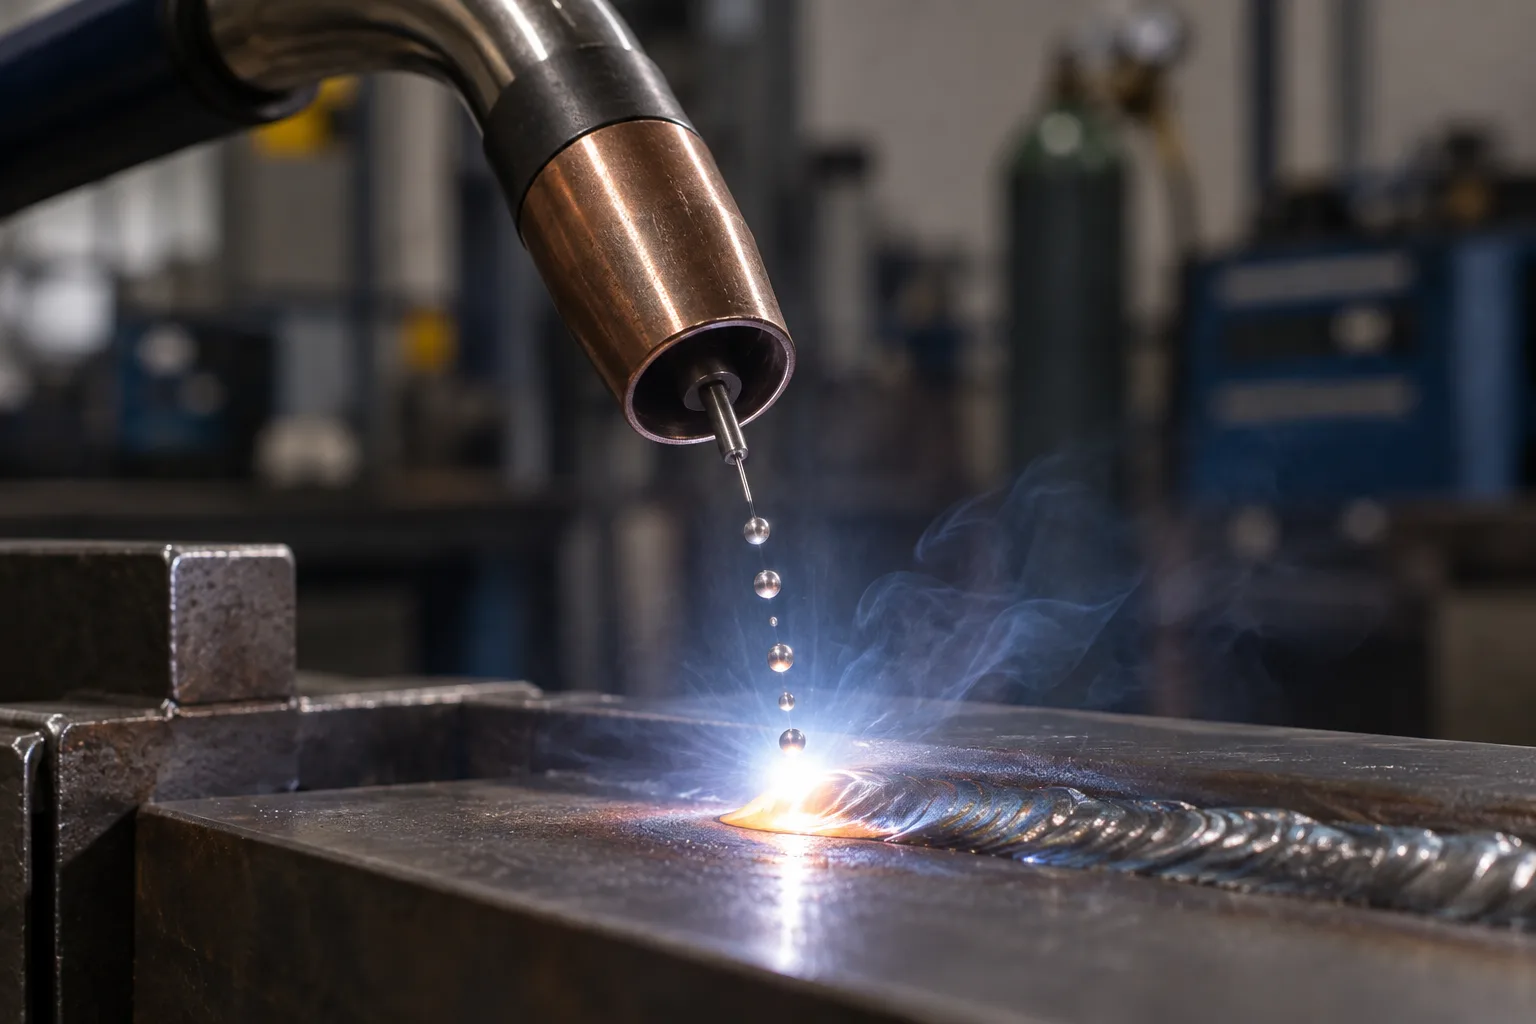
Le spray est généralement associé à des intensités et à des tensions plus élevées que le court-circuit. Il demande aussi des conditions adaptées en matière de fil et de gaz. Il est donc moins évident à employer sur des pièces très minces ou dans des positions où le bain doit être contenu. Ces tendances restent à vérifier dans les préconisations du fabricant, car la configuration exacte modifie les limites d’emploi.
Une machine indiquée comme MIG/MAG ne dispose pas forcément d’une plage permettant le transfert spray dans toutes les configurations. Regardez la plage de courant, les diamètres de fil acceptés, les gaz prévus et les indications de la notice. Une valeur maximale élevée, prise seule, n’atteste pas que le poste pourra maintenir ce régime de façon adaptée avec un consommable donné ou sur le type de pièce envisagé.
Le transfert pulsé module le courant pour contrôler le détachement
Une fonction électronique qui ne se résume pas au mot « pulsé »
En MIG pulsé, le courant varie de façon contrôlée entre une phase de fond et une phase de pic. Cette modulation vise à détacher les gouttes de métal pendant les impulsions, tout en maintenant l’arc entre celles-ci. Le terme « pulsé » décrit donc une commande électronique du courant, et non un gaz ou un type de fil. La conception et les possibilités offertes dépendent du poste concerné.
Le pulsé peut permettre un transfert plus contrôlé dans certaines situations, notamment lorsque les conditions de soudage rendent le spray classique moins pratique. Il peut aussi contribuer à limiter l’apport thermique par rapport à certaines configurations, sans supprimer l’échauffement de la pièce. L’effet dépend de la matière, de l’épaisseur, de la position et des paramètres sélectionnés : la présence de la fonction ne garantit pas, à elle seule, un résultat donné.
Les postes pulsés sont souvent plus complexes à comparer que les appareils à réglage classique. Vérifiez si le fabricant annonce le pulsé pour les matériaux et fils qui vous concernent, et s’il s’agit d’un mode accessible dans une configuration précise ou d’une fonction étendue. Une interface numérique ou un programme prédéfini ne suffit pas à établir la compatibilité : la notice doit préciser les consommables et les plages de fonctionnement admis.
Le double pulsé ajoute une variation cyclique au cordon
Le double pulsé associe les impulsions utilisées pour le transfert du métal à une variation plus lente de la puissance moyenne. Cette seconde modulation alterne des phases de dépôt plus énergétiques et des phases moins énergétiques. L’objectif peut être de modifier l’apparence du cordon et le rythme de formation du bain. L’expression ne désigne pas un procédé séparé du MIG pulsé, mais une fonction supplémentaire proposée par certains postes.
Sur des équipements adaptés, cette alternance peut produire un aspect de cordon régulier avec des marques visuelles répétées. L’apparence dépend toutefois du réglage et de la conduite de la torche ; elle n’est pas une preuve automatique de qualité ou de pénétration. Le double pulsé ne dispense pas de choisir un fil approprié, de régler correctement le poste ni de tenir compte des contraintes de la pièce et du joint.
Pour savoir si cette fonction vous concerne, demandez-vous d’abord si vous avez besoin du transfert pulsé et des matériaux associés. Comparez ensuite les commandes réellement accessibles : réglage de la fréquence, équilibre entre les phases, programmes disponibles ou paramètres liés au fil, selon ce que documente le fabricant. Les appellations commerciales peuvent différer ; mieux vaut consulter les explications du manuel que supposer que deux menus portant un nom proche offrent les mêmes réglages.
Le gaz et le fil influencent le mode réellement obtenu
Vérifier la compatibilité au-delà de la mention MIG/MAG
Le gaz de protection joue un rôle dans la stabilité de l’arc et le comportement du métal transféré. Les mélanges gazeux ne sont pas interchangeables sans conséquence, et un gaz utilisé en MIG sur un métal donné ne convient pas nécessairement à toutes les conditions de soudage. La notice du fil et celle du poste sont des points de départ pour vérifier la combinaison prévue, plutôt que de s’en tenir à une appellation générale.
Le fil compte lui aussi : sa composition, son diamètre et son type doivent correspondre au métal et à la configuration de l’appareil. Un fil plein destiné à être utilisé sous gaz ne se traite pas comme un fil fourré auto-protégé. Les besoins de polarité et les galets d’entraînement peuvent également différer. Ces éléments ont déjà une incidence pratique avant même de chercher à identifier précisément le mode de transfert.
Pour éviter les déductions hâtives, rassemblez les informations de la fiche et des consommables : matériaux annoncés, type de fil, diamètres compatibles, gaz recommandé et polarité requise. Si le fabricant ne donne pas une combinaison ou un mode précis, ne concluez pas qu’il est pris en charge. Un poste peut accepter un fil sur le plan mécanique tout en ne proposant pas la plage de réglage adaptée au transfert recherché.
Lire une fiche produit sans confondre mode et capacité
Les données à rapprocher de votre usage
Une fiche peut mentionner un courant maximal, une alimentation électrique, un facteur de marche, une commande synergique ou des programmes MIG. Chaque donnée décrit un aspect différent de l’appareil. Aucune ne prouve isolément qu’un mode de transfert particulier est disponible pour tous les métaux. Le courant maximal renseigne sur une limite annoncée, tandis que le facteur de marche indique les conditions de durée associées à une charge définie par le fabricant.
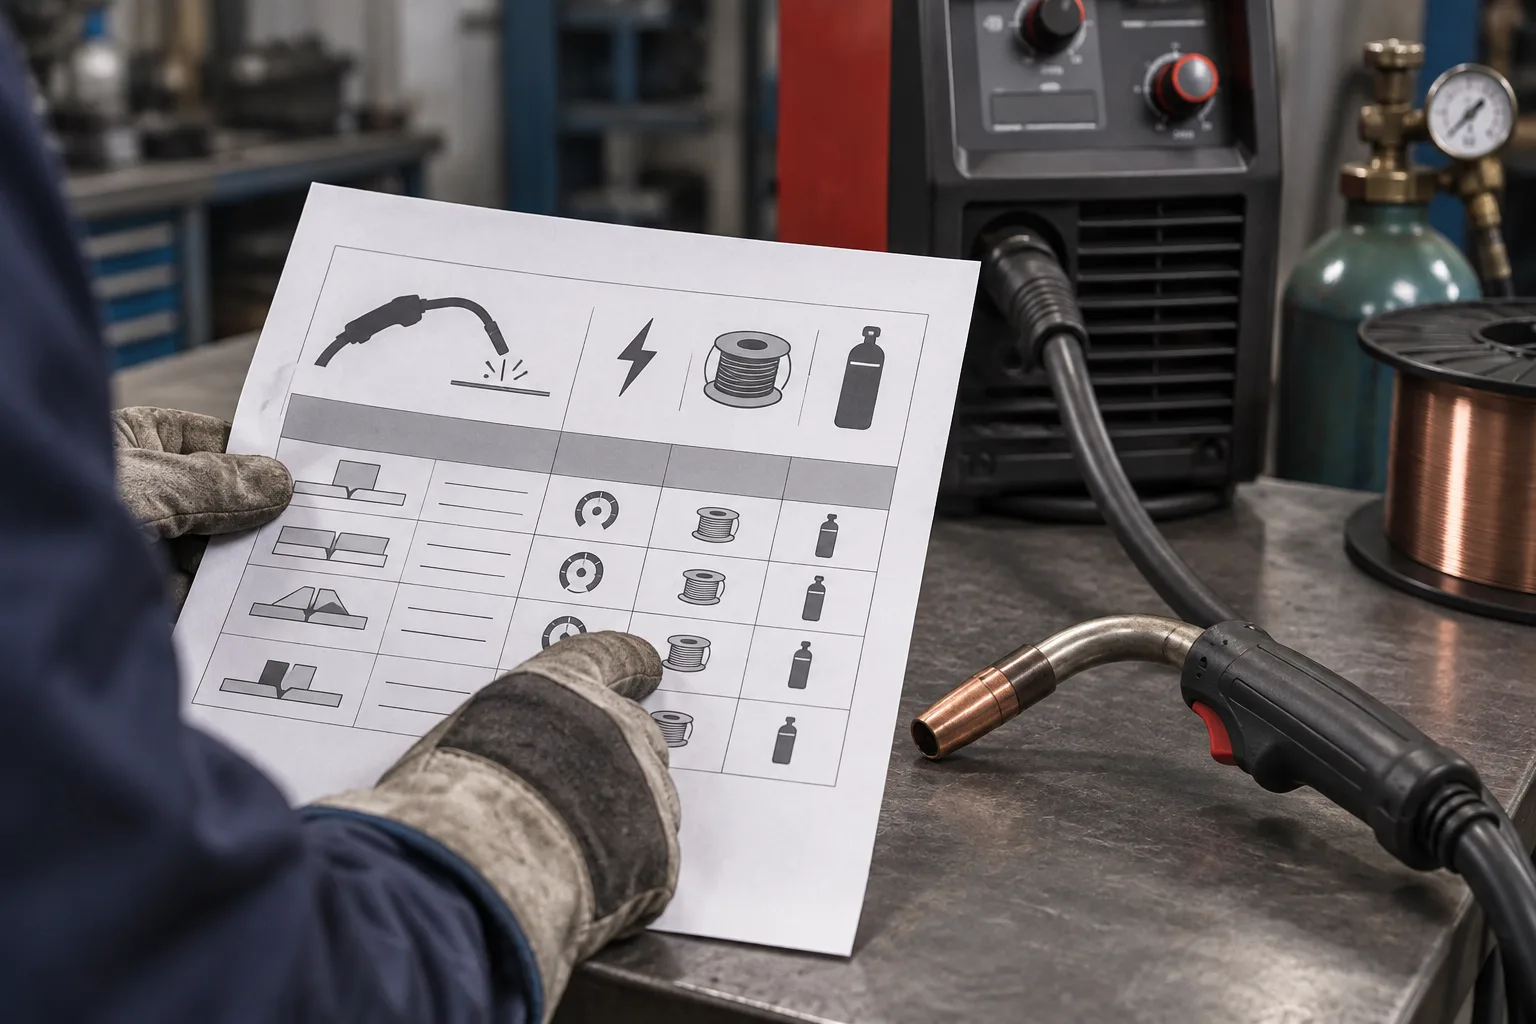
Les mentions « pulsé », « double pulsé » ou « contrôle de l’arc » sont plus directement liées aux fonctions de transfert, mais elles méritent d’être précisées. Cherchez quels matériaux et quels fils sont concernés, si une bouteille de gaz est nécessaire et si la fonction est présente sur toutes les versions du poste. Une description courte peut omettre des limites importantes ; le manuel, la liste des programmes et les accessoires compatibles apportent souvent des détails complémentaires.
Avant de comparer deux appareils, notez le travail envisagé : type de métal, épaisseur, forme des pièces, fréquence d’utilisation et niveau de contrôle souhaité. Puis confrontez ces besoins aux plages de courant, aux modes disponibles et aux consommables pris en charge. Cette démarche est plus fiable que de choisir sur la seule présence d’un terme technique. Si une donnée manque, il reste à la vérifier auprès de la documentation du fabricant.
Choisir le mode selon les contraintes, pas selon son nom
Pour des travaux de bricolage variés, la priorité peut être la compatibilité avec les fils et gaz que vous comptez employer, ainsi que des commandes compréhensibles. Le court-circuit est associé à des arcs courts et à des réglages modérés, alors que le spray demande des conditions plus soutenues. Le pulsé et le double pulsé ajoutent des fonctions électroniques qui n’ont d’intérêt que si elles correspondent aux métaux, positions et finitions visés.
La position de soudage et la géométrie du joint influencent le comportement du bain. Un mode adapté à un assemblage à plat ne se transpose pas automatiquement à une autre orientation. De même, une tôle mince, une pièce massive ou une réparation sur un métal d’épaisseur variable n’imposent pas les mêmes compromis. Le choix du procédé doit donc se faire avec l’ensemble des contraintes, sans transformer une tendance générale en règle absolue.
Pour départager des fiches produit, retenez quelques questions : le mode recherché est-il explicitement pris en charge ? Avec quel fil et quel gaz ? Les réglages permettent-ils de couvrir votre usage ? Les accessoires nécessaires sont-ils compatibles ? Ces réponses rendent la comparaison plus concrète que le seul nombre de fonctions affichées. Le transfert décrit une partie du fonctionnement de l’arc ; les limites du poste et la configuration complète restent à trancher pour chaque projet.
Le court-circuit, le globulaire, le spray et les modes pulsés décrivent des façons différentes de transférer le métal, avec des conditions d’emploi et des compromis distincts. Pour choisir un poste, il reste à vérifier si la machine, le fil, le gaz et les réglages sont compatibles avec vos travaux. Les données manquantes ou ambiguës doivent être confirmées dans la documentation du fabricant : le nom d’un mode, seul, ne suffit pas à départager deux appareils.