Le brasage MIG ressemble au soudage semi-automatique, mais son principe diffère : l’arc fait fondre le métal d’apport, tandis que les pièces assemblées ne sont pas fondues de la même manière que lors d’un soudage par fusion. Cette distinction explique pourquoi le procédé est parfois envisagé pour des tôles revêtues ou des assemblages fins. Il ne suffit toutefois pas de monter une autre bobine pour obtenir un résultat adapté. Le fil, le gaz, le poste et la géométrie de l’assemblage doivent être compatibles.
Brasage MIG et soudage MIG : deux principes différents
En soudage MIG ou MAG classique, l’arc fait fondre le fil et les bords des pièces pour former le joint. En brasage MIG, le fil d’apport fond également, mais il se lie aux surfaces sans provoquer leur fusion complète. Le métal d’apport s’écoule dans le joint et y forme une liaison. On parle de brasage à l’arc parce que la chaleur est produite par un arc électrique, et non par une flamme.
Cette différence influe sur la quantité de chaleur transmise aux pièces et sur la manière dont le joint se constitue. Le brasage peut limiter certaines déformations par rapport à une opération de fusion comparable, mais ce n’est pas une garantie : le résultat dépend du matériau, de l’épaisseur, de la préparation et des réglages. Le terme « MIG » décrit ici l’utilisation d’un fil continu sous protection gazeuse, pas une méthode identique au soudage MIG classique.
Quels matériaux et assemblages sont concernés ?
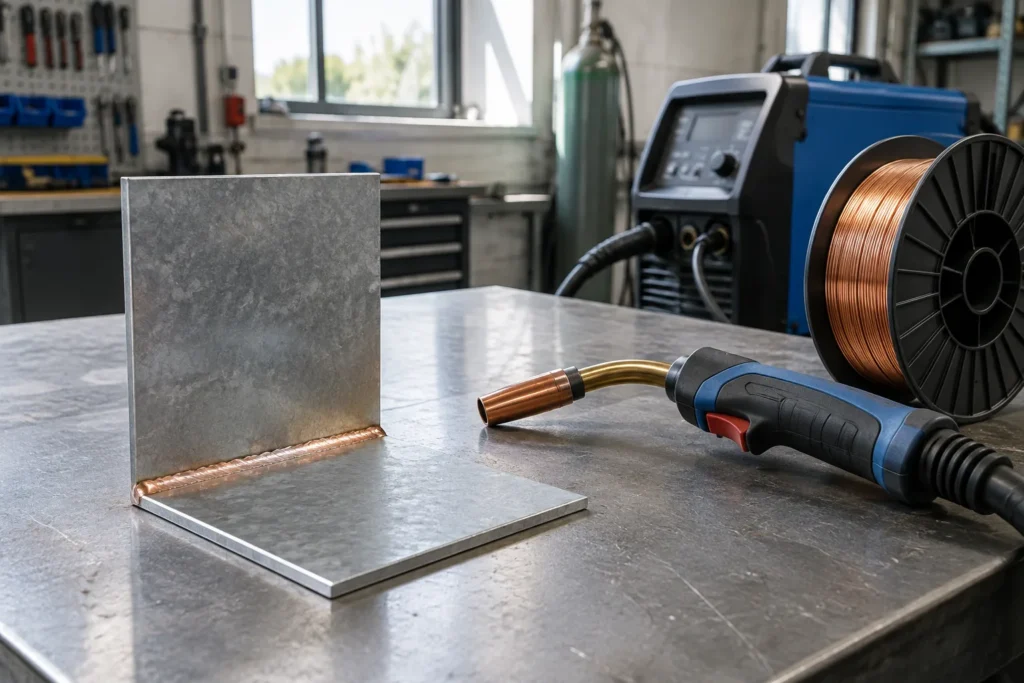
Le brasage MIG est notamment associé à l’assemblage de tôles en acier revêtu, comme certains aciers galvanisés employés en carrosserie. Comme les pièces ne sont pas fondues comme dans un soudage par fusion, le revêtement peut être moins affecté au voisinage du joint. Cela ne signifie pas qu’il reste intact ni que toute pièce galvanisée convient à ce procédé. Le matériau, son revêtement et la conception de l’assemblage doivent être pris en compte.
Le fil utilisé est souvent un alliage à base de cuivre, par exemple cuivre-silicium, mais le choix dépend des métaux à assembler et des indications du fabricant du fil. Le brasage ne remplace pas automatiquement une soudure : la fonction du joint, les efforts auxquels il sera soumis et les recommandations applicables au matériau restent déterminants. Il faut aussi distinguer ce procédé du brasage réalisé au chalumeau, qui utilise une autre source de chaleur et un autre équipement.
Vérifier la compatibilité du poste et des consommables
Avant de retenir le brasage MIG, vérifiez que le poste permet d’utiliser le fil d’apport choisi et le gaz de protection prévu pour celui-ci. La torche, le tube-contact, la gaine et les galets doivent également accepter le type et le diamètre du fil. La compatibilité ne se déduit pas uniquement de la mention « MIG » sur la fiche produit. En cas de doute, consultez les indications du fabricant du poste et celles du consommable.
Les réglages ne se transposent pas nécessairement depuis le soudage avec un fil acier courant. La tension, la vitesse de dévidage et les autres paramètres doivent être adaptés au fil, au gaz et à l’assemblage, en suivant les tableaux ou recommandations disponibles. Certains postes peuvent ne pas offrir une plage de réglage ou une configuration adaptée au brasage. La fiche technique et la notice permettent de vérifier les procédés pris en charge, les diamètres de fil et les gaz compatibles.
Le brasage MIG se distingue donc du soudage MIG par la façon dont le métal d’apport lie les pièces : celles-ci ne sont pas assemblées par fusion complète de leurs bords. Ce procédé concerne notamment certains assemblages de tôles revêtues, mais son emploi dépend des matériaux et des exigences du joint. Avant de vous équiper, vérifiez la compatibilité du poste, du fil, du gaz et des accessoires. Les indications des fabricants restent la référence pour choisir les consommables et déterminer les réglages adaptés.