Le refroidissement d’une torche de soudage semi-automatique est un critère moins visible que l’intensité ou le dévidage, mais il influe sur la configuration de l’installation. Les modèles refroidis par air et ceux refroidis par liquide n’ont pas les mêmes besoins en accessoires ni les mêmes raccordements. Le choix dépend notamment de la torche, du poste et des conditions d’utilisation envisagées. Comprendre leur fonctionnement aide à lire une fiche produit sans confondre puissance du poste et capacité de la torche.
Deux principes de refroidissement différents
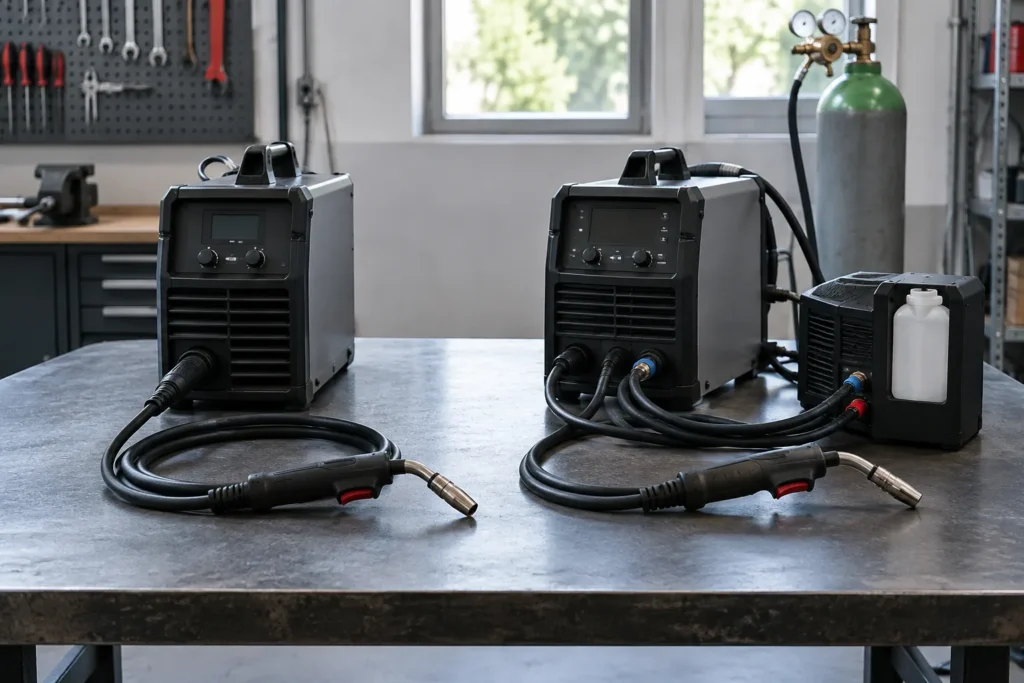
Une torche refroidie par air évacue la chaleur par sa conception et par les échanges avec l’air ambiant. Elle ne nécessite pas de circuit de liquide dédié, ce qui limite le nombre d’éléments à raccorder autour du poste. Cette architecture est courante sur des équipements où la torche et son faisceau sont prévus pour fonctionner sans unité de refroidissement distincte. Cela ne signifie pas que la torche ne chauffe pas, mais que sa dissipation thermique repose sur un autre principe.
Dans une torche refroidie par liquide, un fluide circule dans des conduites intégrées au faisceau afin d’emporter une partie de la chaleur. Le circuit doit être alimenté par un système de refroidissement compatible, parfois séparé du poste et parfois prévu dans son équipement. Des tuyaux et raccords supplémentaires relient alors la torche à ce circuit. Le liquide ne remplace ni le fil ni le gaz de protection : il sert uniquement à gérer la chaleur de l’équipement.
Ce que le refroidissement change dans l’installation
Une torche refroidie par air présente généralement une configuration plus simple à déplacer et à raccorder, puisqu’elle ne dépend pas d’un circuit hydraulique. Le faisceau comporte toutefois ses propres limites de longueur, de connectique et de compatibilité avec le poste. Une torche refroidie par liquide ajoute des liaisons et un appareil de refroidissement, ce qui peut modifier l’encombrement et l’organisation du poste. Il faut donc considérer l’ensemble installé, et pas seulement la poignée.
Le type de refroidissement est aussi lié à la capacité de la torche à évacuer la chaleur dans les conditions prévues par son fabricant. Une torche et un poste doivent être cohérents avec l’intensité de soudage et le rythme d’utilisation envisagés. Une torche à refroidissement liquide n’augmente pas, à elle seule, le courant disponible sur le poste. De même, le refroidissement par air ne permet pas de déduire une limite précise sans consulter les caractéristiques des équipements concernés.
Lire la fiche produit et vérifier la compatibilité
Sur une fiche produit, repérez d’abord le type de refroidissement explicitement indiqué. Pour un modèle à liquide, vérifiez si le poste comporte le circuit nécessaire ou si une unité séparée est requise. Examinez aussi la connectique de la torche, les raccords du circuit et la longueur du faisceau. Une prise qui semble mécaniquement proche ne garantit pas que les connexions électriques, de gaz et de refroidissement correspondent.
Les caractéristiques utiles incluent également le courant prévu pour la torche, le facteur de marche annoncé et les conditions auxquelles ces valeurs se rapportent. Le facteur de marche décrit la part de temps pendant laquelle un appareil peut souder sur une période de référence, selon les indications du fabricant. Comparez ces données à celles du poste et aux consommables compatibles. Le diamètre de fil, le type de gaz et les pièces de contact relèvent d’autres vérifications : le refroidissement ne les détermine pas.
Le choix entre refroidissement par air et par liquide se fait donc à l’échelle de l’équipement complet. Le premier évite un circuit dédié, tandis que le second nécessite une circulation de fluide et des raccordements adaptés. Pour comparer deux torches, ne vous arrêtez pas à leur apparence ou à une valeur de courant isolée. Vérifiez les données du fabricant, la compatibilité avec le poste et les accessoires nécessaires à leur fonctionnement.