Certains postes MIG proposent des fonctions appelées « spot », « stitch » ou soudage intermittent. Ces termes décrivent des modes de temporisation de l’arc, mais leur signification varie selon les appareils. Ils peuvent aider à produire des dépôts de longueur répétable ou des cordons segmentés, sans transformer le poste en équipement de soudage par résistance.
Pour comparer ces fonctions, il faut regarder ce qu’elles commandent réellement : la durée d’arc, les pauses entre deux séquences, ou les deux. Leur intérêt dépend aussi du métal, de l’assemblage et des réglages disponibles. Une fiche produit qui mentionne le soudage par points ne suffit donc pas à savoir quel résultat la machine permet d’obtenir.
Le mode spot MIG n’est pas le soudage par résistance
Deux procédés différents derrière une appellation proche
En soudage MIG, le mode spot limite généralement la durée pendant laquelle l’arc reste actif après le déclenchement de la torche. Le fil fusible et l’arc déposent du métal sur la pièce pendant un intervalle défini par le poste. L’appellation renvoie à un dépôt localisé, pas à une soudure réalisée par des électrodes qui pincent deux tôles et les chauffent par résistance électrique.
Le soudage par résistance, souvent appelé soudage par points dans l’industrie, repose sur un équipement et un principe différents. Il met en contact des électrodes avec les pièces et crée une liaison localisée sans apport de fil MIG. Cette distinction est importante lors d’une recherche ou d’une lecture de fiche : un poste MIG doté d’un mode spot ne remplace pas un poste de soudage par résistance.
Dans les descriptions commerciales, les mots « point » ou « spot » peuvent être employés de façon peu précise. Il est plus utile de vérifier si le fabricant indique une temporisation de l’arc, une durée réglable ou un mode automatique. Ces éléments renseignent sur le fonctionnement réel. À défaut de détail, le nom seul ne permet pas de connaître la nature du cycle ni la régularité que l’on peut en attendre.
Des fonctions spot qui varient selon les postes
Temporisation simple ou cycle plus complet
Sur un poste, le mode spot peut correspondre à une durée d’arc prédéfinie ou ajustable. Sur un autre, le terme désigne un programme associant plusieurs paramètres, parfois avec une pause entre les séquences. Certains appareils n’offrent qu’un temps de soudage limité ; d’autres ajoutent des réglages de cadence. Il n’existe pas d’interface universelle : l’organisation des commandes et le vocabulaire dépendent du fabricant.
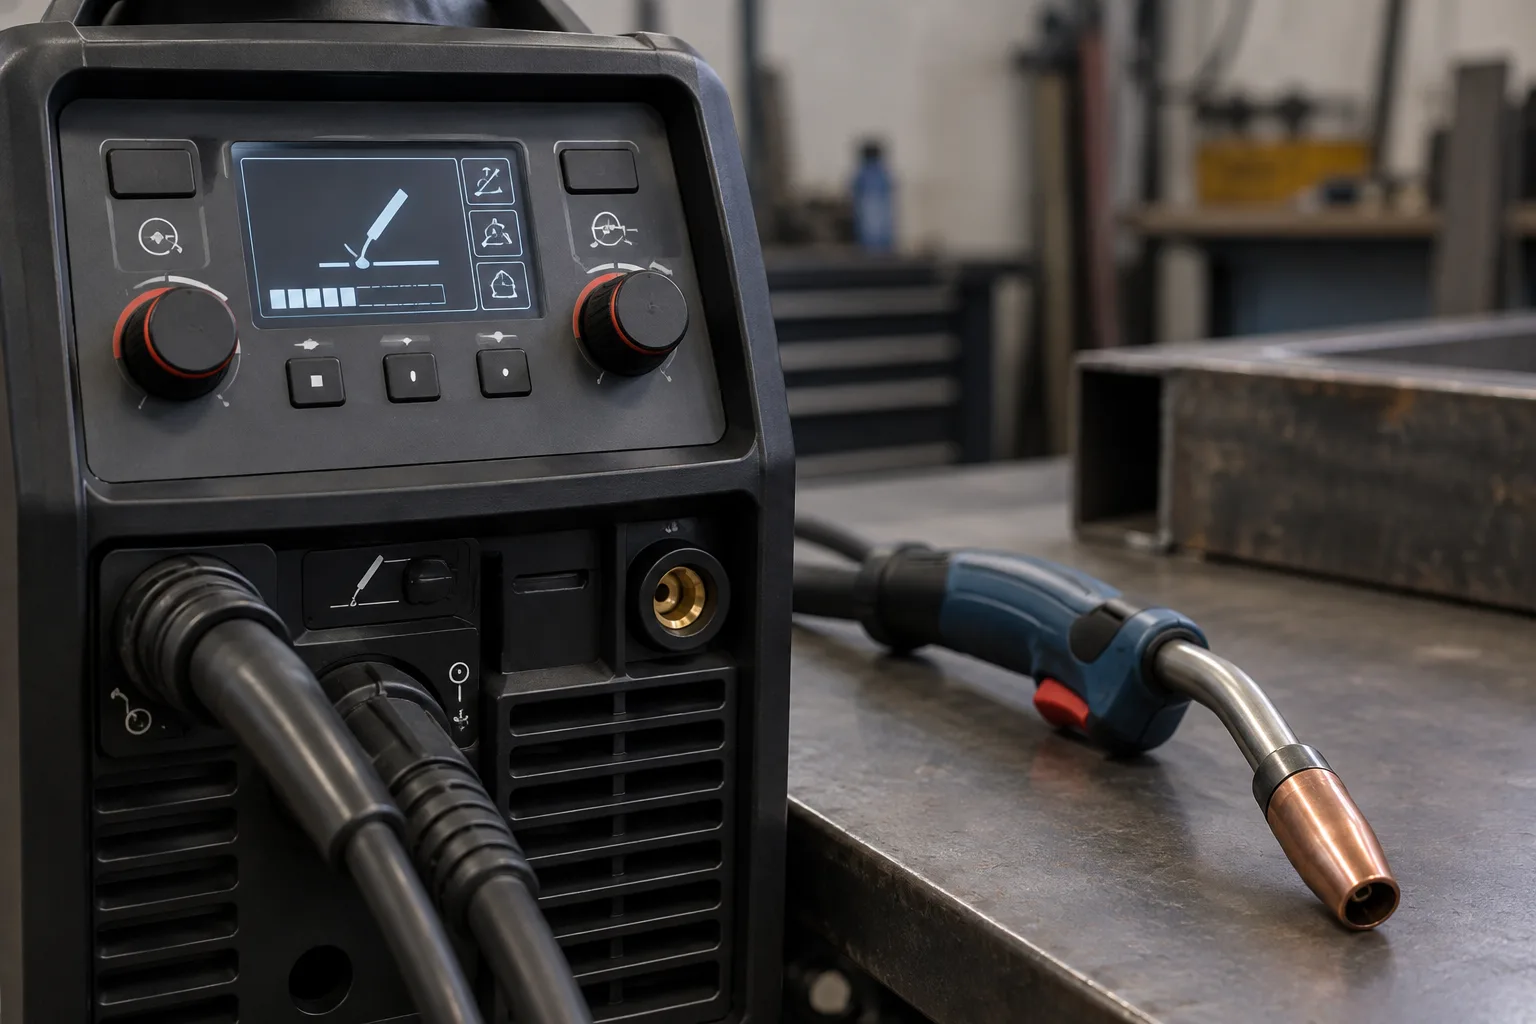
La temporisation agit sur le temps pendant lequel le fil est alimenté et l’arc établi. Elle ne fixe pas à elle seule la taille ou la qualité du dépôt. Celles-ci dépendent aussi du courant, de la tension, de la vitesse de fil, du diamètre du fil, du gaz ou du type de fil utilisé. Un réglage de durée identique peut donc correspondre à des résultats différents selon la configuration du poste et l’assemblage.
Une fonction temporisée peut être utile pour répéter une séquence, mais elle ne corrige pas automatiquement un mauvais réglage de base. Si le poste est en mode manuel, plusieurs paramètres restent à adapter au matériau et au fil. En mode synergique, la machine peut coordonner une partie des réglages, sans pour autant déterminer si la durée choisie convient à la pièce. Le mode spot doit être compris comme une commande, pas comme une garantie de résultat.
Le soudage intermittent alterne des dépôts et des pauses
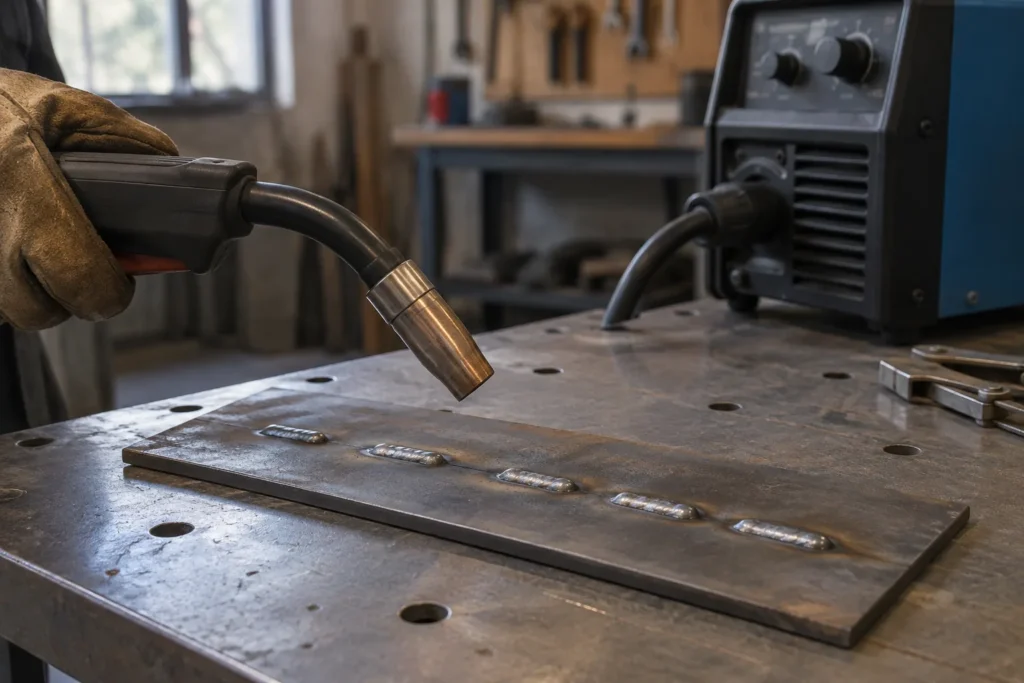
Le soudage intermittent, parfois désigné par « stitch », produit des portions de cordon séparées par des intervalles non soudés. Le cycle alterne alors une phase d’arc et une phase de pause. Selon le poste, l’utilisateur peut régler la durée de soudage, celle de l’intervalle, ou les deux. Le résultat est une succession de segments plutôt qu’un cordon continu, avec des espaces dont la taille dépend du cycle et de la progression de la torche.
Ce principe ne doit pas être confondu avec une simple succession manuelle de points. Dans un cycle intermittent, le poste commande les temps selon une séquence répétée tant que la commande reste active, ou jusqu’à une action prévue par l’appareil. À la main, les pauses et reprises dépendent davantage du geste. Le mode automatique vise surtout à rendre le rythme plus constant ; il ne garantit pas que les segments soient placés correctement sur l’assemblage.
Les pauses peuvent limiter l’apport thermique moyen par rapport à un cordon continu, mais leur effet dépend de nombreux facteurs : longueur des segments, durée des pauses, réglages électriques, épaisseur et géométrie des pièces. Il serait donc imprécis de présenter le mode stitch comme une solution systématique contre la déformation. Il modifie la répartition temporelle du soudage ; il ne supprime ni la chaleur ni les contraintes liées à l’assemblage.
Les réglages à comparer avant d’utiliser un mode temporisé
Durée, pause et paramètres d’arc
La première donnée à repérer est la durée d’arc, parfois nommée temps spot ou temps de soudage. Pour un mode intermittent, il faut aussi identifier la durée de pause ou d’intervalle. Les plages disponibles, leur mode de réglage et leur précision d’affichage ne sont pas identiques d’un poste à l’autre. Il convient de distinguer un réglage réellement variable d’une fonction automatique dont le cycle est fixé par le programme.
Il faut ensuite examiner les paramètres liés à l’arc. Selon le modèle, la tension et la vitesse de fil peuvent être réglées séparément, coordonnées par une synergie, ou gérées en partie par le programme sélectionné. La présence d’un mode spot ne dit pas si ces valeurs restent accessibles pendant le cycle. La notice ou la fiche technique doit préciser les commandes disponibles et les combinaisons de modes possibles.
Le diamètre et la nature du fil restent également à prendre en compte. Un fil plein sous gaz et un fil fourré sans gaz ne se comportent pas de la même manière et ne correspondent pas nécessairement aux mêmes réglages. Les caractéristiques du gaz, lorsqu’il est utilisé, comptent aussi. Une temporisation ne rend pas compatibles des consommables ou des procédés qui ne le sont pas avec le poste : elle intervient seulement dans la durée de la séquence.
À quels assemblages ces modes peuvent-ils correspondre ?
Un mode spot peut intéresser les assemblages où l’on souhaite réaliser des dépôts localisés ou répéter une courte séquence. La fonction peut servir, selon le travail envisagé, à positionner des éléments ou à produire des points provisoires. Le terme ne décrit toutefois ni la résistance mécanique attendue ni la fonction finale de la liaison. Le choix du type de soudure dépend du plan, de la géométrie des pièces et de l’usage de l’assemblage.
Un cycle intermittent peut correspondre à des cordons segmentés lorsque cette disposition est adaptée à l’assemblage. Il peut aussi faciliter la répétition de segments de longueur similaire, notamment lorsque l’enchaînement manuel est difficile à maintenir. Cela ne dispense pas de définir l’emplacement et la continuité des cordons selon le besoin. Un mode automatique ne décide pas si une soudure discontinue est acceptable pour une pièce donnée.
La matière et l’épaisseur influencent le choix des paramètres, mais elles ne se déduisent pas du seul nom du programme. Sur des tôles fines, la gestion de la chaleur peut compter particulièrement ; sur des pièces plus épaisses, la pénétration et la préparation de l’assemblage prennent une place différente. Les fonctions spot et stitch ne remplacent donc pas l’évaluation du poste par rapport au métal, à l’épaisseur et au type de joint concernés.
Ne pas confondre temporisation de l’arc et commande de torche
Les cycles 2T et 4T ont un autre rôle
Les commandes 2T et 4T définissent la manière dont la gâchette de la torche contrôle le début et la fin du soudage. Elles concernent l’interaction entre l’opérateur et la commande, et non nécessairement la durée d’un point ou d’une pause. Un poste peut proposer plusieurs modes de commande sans disposer d’un programme spot, ou intégrer les deux fonctions avec des réglages distincts.
Dans un cycle temporisé, la machine peut interrompre l’arc au terme du temps réglé, même si la commande est maintenue, selon la logique du fabricant. Dans d’autres configurations, le déclenchement lance une séquence différente. Il faut donc consulter la notice pour comprendre comment se combinent le mode de torche, la fonction spot et le mode intermittent. Les noms de menus ne suffisent pas toujours à reconstituer le cycle exact.
Cette distinction aide à éviter une erreur de comparaison fréquente : une fiche qui mentionne 2T et 4T ne prouve pas que le poste sait produire des points temporisés. À l’inverse, un mode spot ne signifie pas que la torche dispose d’un cycle particulier pour les cordons longs. Lors de l’examen d’un appareil, recherchez chaque fonction séparément et vérifiez si elle est disponible dans le procédé MIG/MAG concerné.
Lire une fiche produit sans se fier au seul mot « spot »
La fiche doit préciser, idéalement, le nom des programmes, les paramètres réglables et le procédé auquel ils s’appliquent. Une fonction décrite comme « soudage par points » peut être une simple minuterie, tandis qu’une mention de soudage intermittent devrait renvoyer à l’alternance entre arc et pause. Si la description reste vague, la notice complète est généralement plus utile que le résumé commercial pour comprendre l’étendue des réglages.
Vérifiez aussi si la fonction est disponible en MIG avec fil plein sous gaz, en fil fourré sans gaz, ou dans plusieurs configurations. Certains postes combinent différents procédés et programmes, mais toutes les fonctions ne sont pas nécessairement accessibles dans chacun d’eux. Il faut également distinguer les réglages visibles sur l’écran de ceux qui sont réellement modifiables : un paramètre affiché peut être déterminé par une synergie ou un programme sélectionné.
Enfin, rapprochez les fonctions temporisées des caractéristiques générales du poste : plage de réglage, modes de commande, compatibilité des fils et connectique de torche. Ces informations permettent de vérifier que l’appareil correspond au type de travail envisagé. Si la fiche ne donne ni plages de temps ni description du cycle, il est prudent de considérer la fonction comme insuffisamment documentée plutôt que de lui attribuer des capacités que le fabricant ne précise pas.
Les limites pratiques et les points de compatibilité
Les cycles spot et stitch ne sont pas nécessairement compatibles avec toutes les torches ou toutes les commandes externes. Le poste peut imposer une torche à gâchette, un type de connectique ou une configuration particulière. Il faut vérifier les accessoires prévus par le fabricant, surtout si la fonction est commandée par une interface distincte. La présence d’un connecteur standard ne garantit pas à elle seule que tous les modes temporisés resteront disponibles avec une torche différente.
Les consommables doivent aussi correspondre au procédé sélectionné : type et diamètre de fil, galets d’entraînement, gaine et gaz, lorsqu’il est requis. Un cycle de durée réglable n’ajuste pas automatiquement ces éléments. Si le poste est utilisé avec un fil fourré, il faut vérifier que le mode concerné est prévu pour cette configuration. Les indications de polarité, de galets et de gaz restent des critères de compatibilité indépendants du nom spot ou stitch.
Enfin, un cycle répétable ne remplace pas la qualité de positionnement ni l’adaptation du réglage à l’assemblage. La durée programmée ne tient pas compte à elle seule de la forme des pièces, de leur écartement ou de la progression de la torche. La fonction apporte une commande temporelle ; l’opérateur doit encore déterminer si le procédé, le fil et le mode de soudage conviennent au travail. C’est cette distinction qui permet d’évaluer sobrement l’intérêt réel de l’option.
Ce qu’il reste à trancher avant de choisir un poste
Pour départager des postes, commencez par préciser si vous recherchez des dépôts localisés, des cordons segmentés ou simplement une commande de torche particulière. Ces besoins ne correspondent pas au même mode. Ensuite, vérifiez quels temps sont réglables, comment la machine gère l’arc et si les réglages restent accessibles dans le procédé et la configuration de fil prévus.
La documentation disponible constitue un critère de comparaison à part entière. Une description claire des cycles, des paramètres et des compatibilités aide davantage qu’une appellation flatteuse ou isolée. Lorsque les informations manquent, il reste impossible de savoir si le programme répond au besoin sans consulter la notice ou le fabricant. Il faut éviter de déduire une capacité précise d’un simple pictogramme ou d’un terme traduit de manière approximative.
Le choix final dépend donc de ce qui reste à préciser pour votre assemblage : forme du cordon, métal, épaisseur, fil et procédé disponible. Les modes spot et stitch peuvent rendre la commande temporelle plus régulière, mais leur intérêt dépend des fonctions réellement présentes et de leur compatibilité. La question à trancher n’est pas seulement « le poste possède-t-il un mode spot ? », mais « quel cycle commande-t-il, avec quels réglages et pour quel usage ? »