À la fin d’une soudure MIG, le fil ne doit ni rester trop long devant la torche ni se retrouver bloqué contre la pièce. Le réglage de burn-back intervient précisément dans cette phase, après l’arrêt de l’avance du fil. Il agit sur la façon dont l’arc s’interrompt et sur la longueur de fil restante. Son rôle est parfois mal compris, car il ne règle ni la vitesse d’alimentation pendant le soudage ni le débit de gaz.
Le rôle du burn-back en fin de soudure
Lorsque vous relâchez la gâchette, le poste arrête l’entraînement du fil et gère l’extinction de l’arc. Selon sa conception, le courant peut se maintenir brièvement alors que le fil n’avance plus. Cette phase brûle une partie de l’extrémité du fil et en modifie la longueur résiduelle. Le réglage burn-back MIG désigne le contrôle de cette phase, lorsqu’il est proposé par le poste.
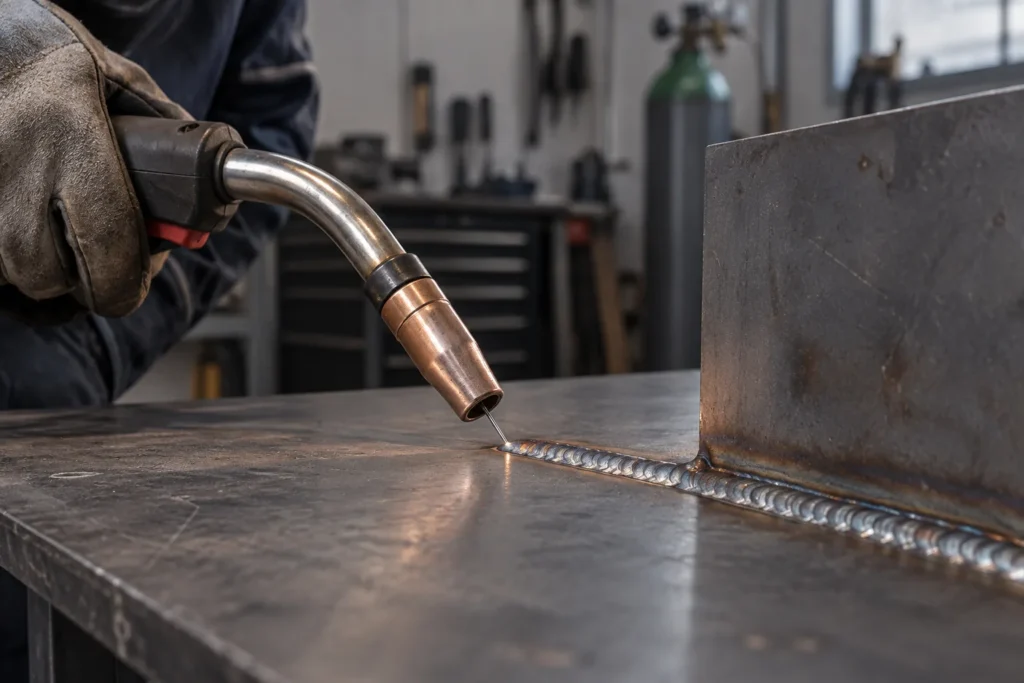
Sans ajustement adapté, le fil peut rester trop avancé et gêner le redémarrage suivant, ou au contraire se rétracter trop près de la torche. Le réglage vise donc à obtenir une fin de cordon plus régulière, pas à corriger directement la forme du cordon réalisé. Il ne remplace pas non plus les réglages de tension et de vitesse du fil, qui agissent pendant l’arc. Son influence se remarque principalement au relâchement de la commande.
Reconnaître un réglage inadapté
Si le fil reste long et froid après l’arrêt, il peut être plus difficile de reprendre l’arc proprement. Cela peut orienter vers un burn-back insuffisant, mais ne suffit pas à établir le diagnostic : l’alimentation du fil, la torche et les réglages généraux peuvent aussi intervenir. À l’inverse, un fil qui se consume trop près de l’extrémité de la torche peut signaler un burn-back excessif. La réaction exacte dépend du poste et de sa commande.
Il est utile de séparer ce phénomène des autres paramètres de fin de soudage. Le post-gaz, par exemple, correspond au maintien du gaz après l’extinction de l’arc, tandis que le burn-back concerne la fin de l’avance du fil et son interaction avec le courant. Modifier le débit de gaz ne corrige donc pas une longueur de fil résiduelle inadaptée. De même, les modes 2T ou 4T décrivent le fonctionnement de la gâchette, et non la durée du burn-back.
Lire la fiche et les commandes du poste
Sur un poste, cette fonction peut être réglable, prédéfinie ou absente des commandes accessibles. Elle peut apparaître sous le nom « burn-back », « fin de fil » ou une appellation proche, parfois dans un menu plutôt que sur la façade. La fiche produit ne détaille pas toujours son fonctionnement. Vérifiez donc si le poste permet réellement cet ajustement et si celui-ci concerne le mode MIG utilisé, plutôt que de déduire sa présence du nombre de réglages affichés.
La compatibilité du réglage burn-back dépend aussi de la commande électronique du poste et de la torche qui lui est associée. Un comportement irrégulier à l’arrêt peut avoir d’autres causes, comme un fil mal entraîné, des galets inadaptés ou une liaison de torche en mauvais état. Avant de chercher à compenser ces symptômes par un réglage, il faut donc distinguer une fonction mal ajustée d’un problème d’alimentation. La notice reste la référence pour connaître le sens de la commande et ses limites.
Le burn-back concerne une étape brève, mais utile à comprendre pour interpréter les commandes d’un poste MIG. Il agit sur la fin de l’avance du fil et la longueur qui reste après l’extinction, sans remplacer les réglages de soudage ni ceux du gaz. Si votre poste propose cette fonction, repérez d’abord son libellé et son effet décrit dans la notice. Vous pourrez ainsi examiner les symptômes de fin de soudure sans attribuer automatiquement chaque défaut à ce seul paramètre.