Quand l’épaisseur d’une pièce ou la géométrie d’un assemblage ne se prête pas à un cordon unique, le soudage en plusieurs passes peut être envisagé. Chaque passe dépose une partie du métal nécessaire pour remplir le joint. Cette approche ne consiste pas simplement à repasser plusieurs fois au même endroit : elle dépend de la préparation des bords, de l’accès à la zone et de la capacité du poste à maintenir des réglages adaptés.
Pourquoi répartir le métal en plusieurs passes ?
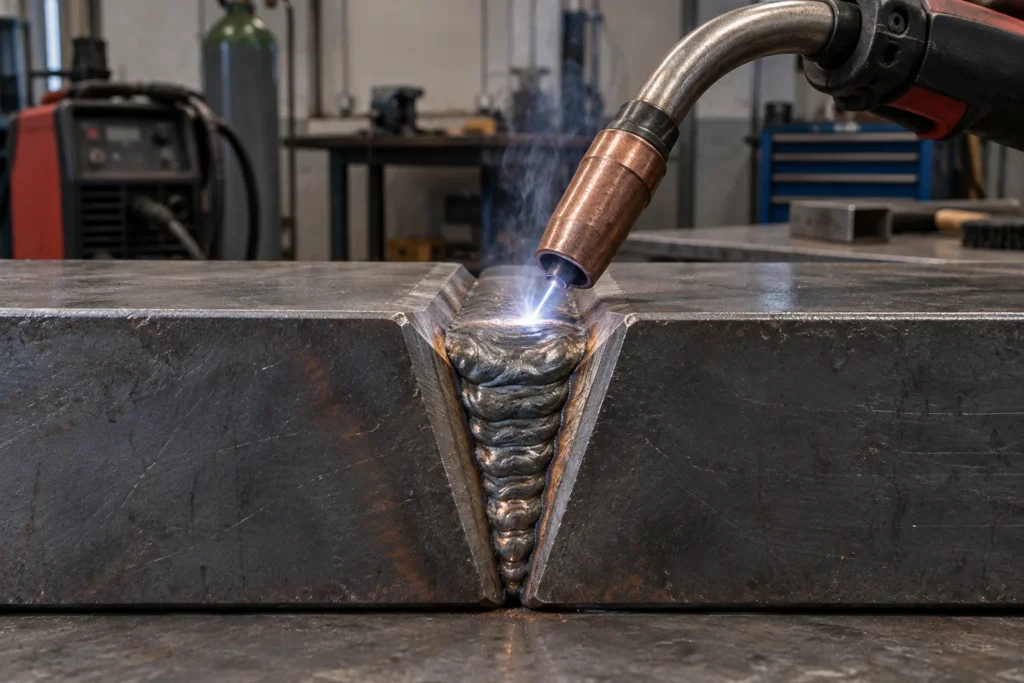
Une passe désigne un cordon réalisé lors d’un déplacement de la torche. Dans un assemblage épais, plusieurs cordons peuvent être nécessaires pour remplir le volume du joint et obtenir une liaison sur sa section. La première passe, parfois appelée passe de fond, se trouve au fond de l’assemblage ; les suivantes remplissent progressivement l’espace restant. Le nombre et la disposition des cordons dépendent notamment de la forme du joint et du métal concerné.
Le principe est différent d’un simple cordon renforcé en surface. Empiler du métal sans tenir compte de la pénétration et du profil du joint peut laisser des défauts entre les passes ou dans la zone de fond. Le soudage MIG en plusieurs passes demande donc d’anticiper le cheminement de la torche et l’accès à chaque partie à souder. Pour un assemblage destiné à reprendre des efforts importants, les indications d’un plan ou d’un professionnel sont à prendre en compte.
Préparer le joint et organiser les cordons
Avant de souder, il faut examiner la forme des pièces et la manière dont elles se rejoignent. Selon l’épaisseur et le type d’assemblage, les bords peuvent nécessiter un chanfrein afin de créer un espace accessible au métal d’apport. Un chanfrein est une surface inclinée réalisée sur le bord d’une pièce. Sa forme et son ouverture ne se choisissent pas au hasard : elles conditionnent le volume à remplir et la possibilité d’atteindre le fond du joint avec la torche.
La préparation doit aussi permettre de maintenir les pièces dans leur position et de limiter les écarts pendant l’assemblage. Il est utile de visualiser à l’avance l’ordre des passes : cordon de fond, remplissage, puis finition si la géométrie le demande. Le profil de chaque cordon doit laisser une surface adaptée au suivant. Un cordon trop bombé, trop étroit ou irrégulier peut compliquer la fusion avec la passe suivante et rendre le remplissage moins homogène.
Adapter le poste et reconnaître ses limites
La faisabilité dépend de la capacité réelle du poste, et pas uniquement de l’épaisseur annoncée comme compatible. La plage de courant, le facteur de marche, l’alimentation électrique et les réglages disponibles donnent des repères sur son fonctionnement. En multipasse, le poste doit pouvoir réaliser les cordons successifs sans sortir de ses limites d’utilisation. Consultez sa notice pour connaître les combinaisons de fil, de gaz et de réglages prévues pour le matériau et le diamètre de fil choisis.
Le métal déposé à chaque passe apporte de la chaleur à l’assemblage, ce qui peut provoquer déformation ou accumulation thermique. La gestion de la séquence et des temps entre les passes compte donc dans le résultat, sans qu’une valeur unique convienne à tous les matériaux et à tous les joints. L’épaisseur soudable au MIG indiquée dans une fiche produit ne garantit pas qu’un assemblage multipasse sera adapté à chaque projet. La conception du joint et les caractéristiques du poste restent déterminantes.
Le soudage MIG en plusieurs passes permet de remplir certains assemblages qui ne se prêtent pas à un cordon unique, à condition d’en préparer la géométrie et de planifier les cordons. La fiche du poste renseigne sur ses capacités, mais ne remplace pas les consignes propres au matériau et au joint. Pour un ouvrage courant, le choix du fil, du gaz et des réglages doit rester cohérent avec l’équipement utilisé. Si la pièce est structurelle ou si le résultat doit répondre à une exigence précise, faites valider la méthode par une personne qualifiée.