Un poste à souder multi-procédé regroupe plusieurs modes de soudage dans un même appareil. Cette polyvalence peut intéresser les bricoleurs qui travaillent sur des assemblages différents, mais le nombre de fonctions annoncé ne suffit pas à déterminer si le poste correspond à leurs besoins.
Pour comparer les appareils, il faut distinguer les procédés réellement disponibles, leurs réglages et les accessoires nécessaires. La fiche produit doit aussi être lue mode par mode : une même alimentation ne garantit ni les mêmes performances ni la même compatibilité en MIG, MMA et TIG.
Ce que recouvre l’appellation multi-procédé
Des modes de soudage réunis dans un appareil
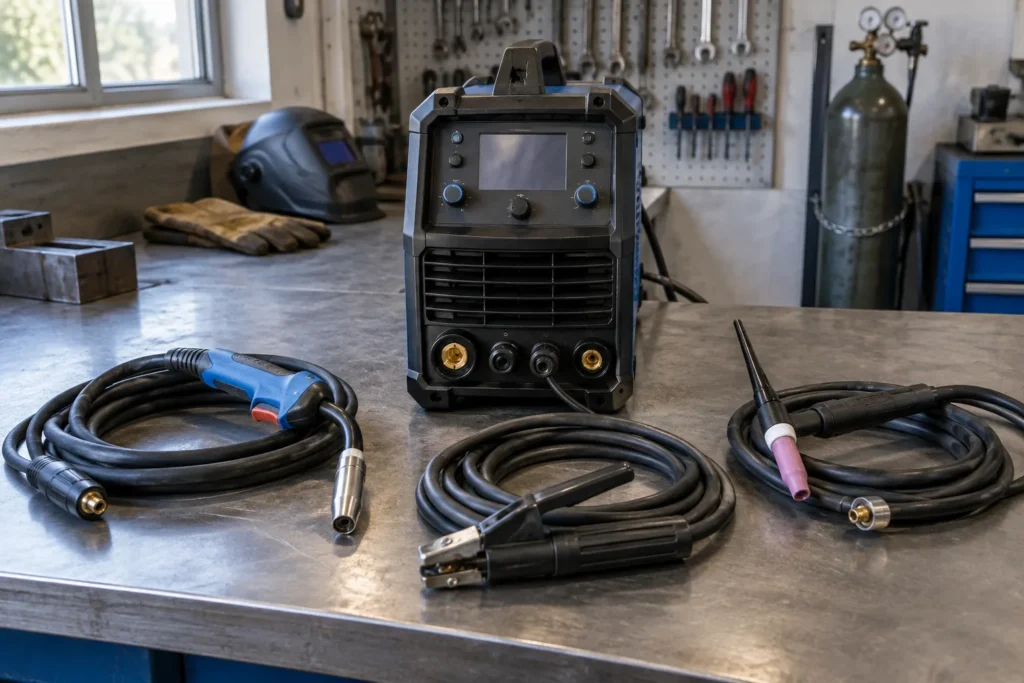
Un appareil multi-procédé permet de sélectionner plusieurs procédés de soudage depuis une seule machine. Les combinaisons les plus courantes associent le MIG/MAG et le MMA, tandis que certains modèles ajoutent une fonction TIG. Cette appellation décrit donc un ensemble de modes, pas une méthode unique qui conviendrait à tous les travaux. Il est utile de vérifier le nom exact de chaque procédé et ses conditions d’utilisation dans la documentation, plutôt que de s’en tenir à une formule commerciale générale.
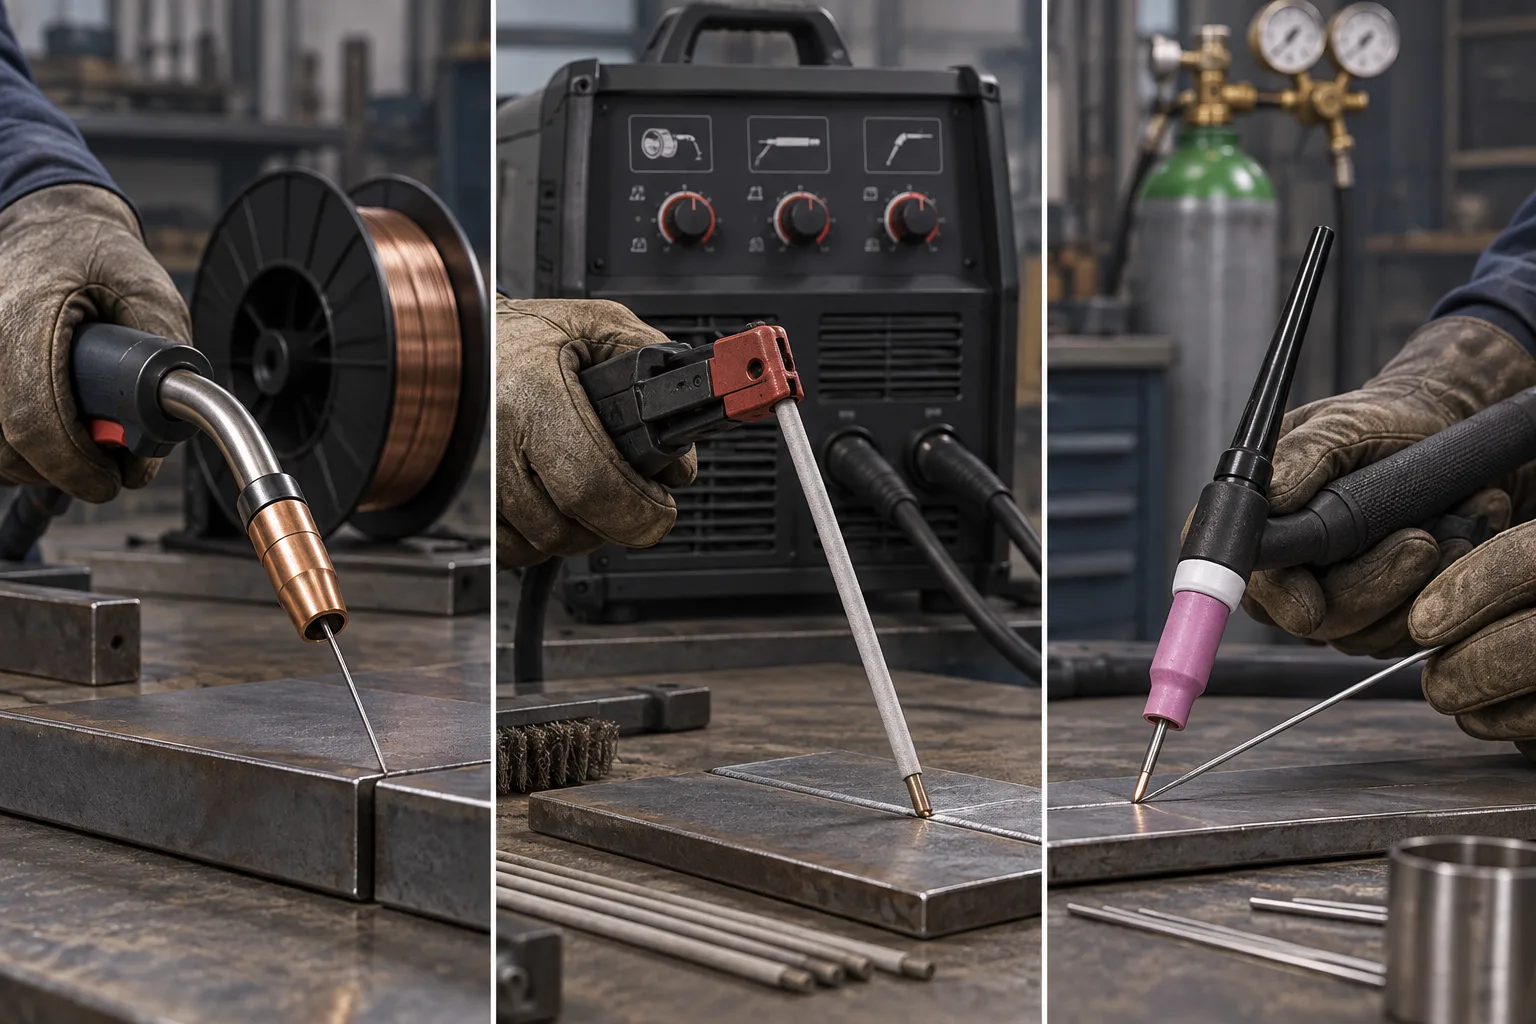
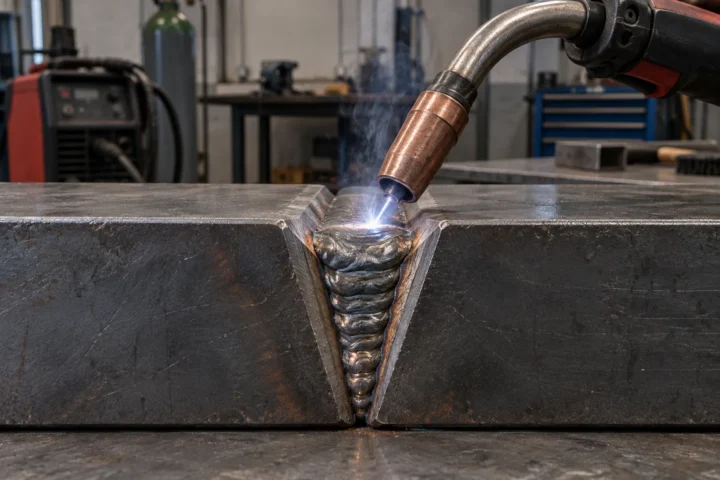
En MIG/MAG, le poste dévide un fil-électrode en continu et peut utiliser un gaz de protection. En MMA, la baguette enrobée fond pour former le cordon et son enrobage contribue à protéger le bain de fusion. En TIG, une électrode de tungstène produit l’arc, tandis qu’un métal d’apport peut être ajouté séparément. Ces différences impliquent des commandes, des consommables et des gestes distincts, même lorsque les procédés partagent le même boîtier.
Il faut également séparer la présence d’un mode de sa capacité à répondre à un usage particulier. La mention « TIG », par exemple, ne précise pas à elle seule le type d’amorçage, la torche incluse ni les réglages disponibles. De même, un poste annoncé MIG/MAG peut ne pas inclure la bouteille, le détendeur ou certains câbles. Une lecture attentive permet de distinguer les fonctions effectivement intégrées des éléments qui restent à prévoir pour les utiliser.
Le mode MIG/MAG : un dévidage et des réglages spécifiques
Le fil, la torche et la protection gazeuse
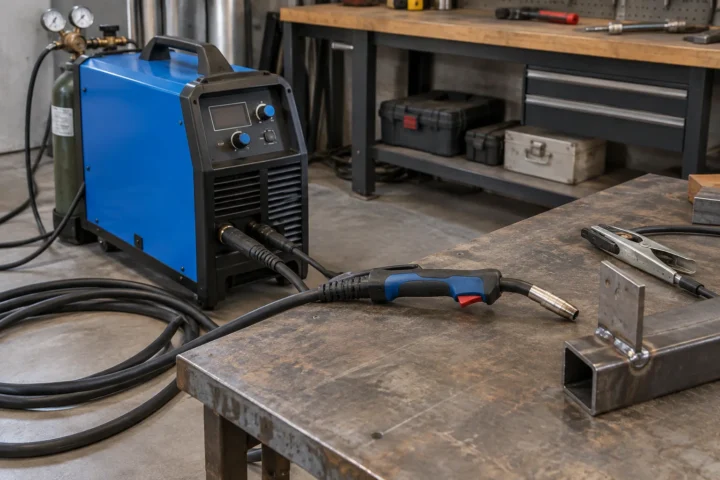
En mode MIG/MAG, le dévidoir pousse le fil à travers une gaine jusqu’à la torche. Le poste doit donc être équipé d’un système d’entraînement compatible avec le diamètre et le type de fil souhaités. Selon la configuration, le soudage peut se faire avec un fil plein et un gaz de protection, ou avec un fil fourré prévu pour fonctionner sans apport de gaz externe. Ces options ne sont pas automatiquement toutes disponibles sur chaque appareil.
La compatibilité concerne aussi la bobine, les galets, le tube-contact et la connexion de la torche. Un poste peut accepter certains formats de bobines et diamètres de fil sans pouvoir recevoir toutes les références du marché. Vérifiez la liste des consommables admis et le type de connectique, ainsi que la présence d’un dévidoir intégré. Ces détails déterminent les possibilités de remplacement et d’évolution, au-delà du simple fait que la machine comporte un mode MIG.
Les paramètres du mode MIG/MAG ne se résument pas à une seule commande. Selon le poste, l’utilisateur peut régler séparément la tension et la vitesse de fil, ou s’appuyer sur une fonction synergique qui coordonne une partie des valeurs. La synergie MIG ne supprime pas nécessairement les ajustements : l’étendue des corrections accessibles varie selon les appareils. Examinez les réglages annoncés et les matériaux ou fils auxquels les programmes sont associés, sans supposer qu’un mode automatique couvre toutes les configurations.
Le mode MMA : une fonction différente du soudage au fil
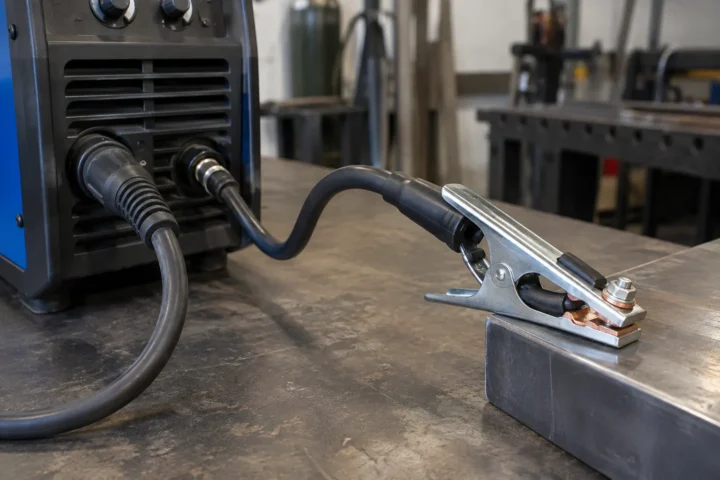
Le MMA, aussi appelé soudage à l’électrode enrobée, n’utilise ni dévidoir ni gaz fourni par une bouteille. L’électrode se consume pendant le soudage et doit être remplacée lorsqu’elle est épuisée. Pour ce mode, le poste utilise un porte-électrode et un câble de retour adaptés. La présence d’une fonction MMA sur un modèle multi-procédé peut offrir une autre configuration de travail, mais ne signifie pas que les accessoires du mode MIG puissent servir de la même manière.
La fiche technique peut indiquer une plage de courant pour le MMA, distincte de celle du MIG/MAG. Il faut donc comparer ces données séparément plutôt que de retenir seulement la valeur maximale mise en avant pour l’appareil. La plage utilisable dépend du mode sélectionné et des caractéristiques de la machine. Vérifiez aussi les indications du fabricant concernant les électrodes compatibles, car leur type et leur diamètre influencent le choix du courant de soudage.
Certains appareils proposent des aides à l’amorçage ou à la stabilité de l’arc en MMA. Les noms de ces fonctions peuvent varier et leur présence ne remplace pas l’examen des paramètres disponibles. Pour une comparaison utile, notez si le courant se règle directement, si l’affichage indique la valeur sélectionnée et si le poste mémorise ou non les réglages. Ces informations aident à comprendre l’interface, mais ne permettent pas à elles seules de déduire le résultat obtenu sur un assemblage donné.
Le mode TIG : vérifier le type de fonction proposé
Une mention à préciser
La fonction TIG mérite une vérification particulière, car cette appellation peut désigner une configuration plus ou moins complète. Un poste peut permettre un soudage TIG avec amorçage par contact, tandis qu’un autre dispose d’un système d’amorçage différent. La fiche ou la notice doit préciser la méthode retenue et les éléments nécessaires. Sans cette information, la seule mention « TIG » ne dit pas si le poste correspond au mode de travail envisagé ni quels accessoires devront être ajoutés.
Le TIG demande une torche adaptée, une électrode de tungstène et, selon la configuration, un gaz de protection. Le métal d’apport, lorsqu’il est utilisé, se présente séparément du fil continu du MIG. La torche MIG livrée avec le poste ne remplace donc pas automatiquement une torche TIG. Contrôlez si celle-ci est incluse, si elle se raccorde directement à la machine et si une commande de gaz ou une autre commande est requise pour le fonctionnement annoncé.
Il faut aussi distinguer les capacités TIG selon le type de courant et les matériaux concernés. Une fonction TIG en courant continu ne correspond pas à toutes les applications possibles, et le poste ne doit pas être présumé compatible avec un matériau simplement parce qu’il possède un mode TIG. La documentation doit préciser les limites annoncées et les accessoires associés. Pour comparer deux appareils, relevez ces éléments plutôt que de considérer le mot TIG comme une fonction uniforme d’un modèle à l’autre.
Commandes, connectique et accessoires : ce qui change d’un mode à l’autre
Un poste multi-procédé peut partager une partie de ses circuits tout en demandant des branchements différents selon le mode choisi. Le câble de masse, le porte-électrode et la torche MIG ne remplissent pas la même fonction. Les bornes de sortie peuvent également être configurées différemment en fonction du procédé et du type de fil. Consultez les schémas de branchement fournis par le fabricant, en particulier si la machine possède des connexions séparées ou des indications de polarité.
La connectique du poste est un critère concret de compatibilité. Repérez le type de raccordement de la torche, les prises des câbles et les connexions nécessaires pour les commandes ou le gaz. Un accessoire annoncé comme compatible avec le procédé ne l’est pas forcément avec toutes les machines : les raccords peuvent varier. Lorsque la fiche produit reste imprécise, la notice ou la liste des accessoires compatibles est plus utile qu’une simple ressemblance visuelle entre connecteurs.
Vérifiez enfin ce qui est fourni et ce qui ne l’est pas. Un pack peut comprendre une torche MIG et un câble de masse, sans inclure de torche TIG, de détendeur ou de bouteille. Un autre peut proposer des accessoires différents. L’inventaire doit être fait pour chaque mode envisagé : appareil, torche ou porte-électrode, câbles, consommables et protection gazeuse éventuelle. Cette lecture évite de confondre le nombre de fonctions affichées avec un équipement complet pour les utiliser.
Lire les caractéristiques électriques sans confondre les modes
Le courant de soudage est une donnée importante, mais il doit être associé au procédé auquel il se rapporte. Une valeur maximale affichée pour le poste ne signifie pas nécessairement qu’elle est disponible dans tous ses modes. Cherchez les plages de courant par procédé et les conditions indiquées par le fabricant. Lorsque la fiche rassemble plusieurs valeurs sans préciser leur correspondance, la notice technique peut apporter une lecture plus complète de la capacité annoncée.
Le facteur de marche décrit la durée pendant laquelle le poste peut souder à une intensité donnée avant une période de repos. Sur un appareil multi-procédé, vérifiez si les données sont fournies pour chaque mode ou seulement dans certaines conditions. Il ne faut pas déduire le facteur de marche d’un procédé à partir de celui d’un autre. Les tableaux techniques et les mentions associées sont nécessaires pour comparer des appareils de façon cohérente, sans isoler un chiffre de son contexte.
L’alimentation électrique mérite aussi une lecture distincte des performances de soudage. Identifiez si le poste est prévu pour une alimentation monophasée ou triphasée et examinez les indications relatives à la tension d’entrée et à la puissance absorbée. Ces renseignements aident à vérifier l’adéquation avec l’installation disponible. Ils ne remplacent pas les données de courant de sortie, car la puissance absorbée et le courant de soudage décrivent des aspects différents du fonctionnement de la machine.
Gaz, fils et consommables : établir les compatibilités réelles
Le choix du gaz dépend du fil et du métal associés au mode MIG/MAG. Une machine compatible avec une bouteille ne précise pas, à elle seule, quel mélange convient à chaque configuration. Vérifiez les gaz mentionnés dans la documentation, le type de raccord du détendeur et les éléments livrés. Pour le fil fourré, contrôlez que le poste accepte le fil sans gaz envisagé et que la configuration électrique demandée correspond à celle de l’appareil.
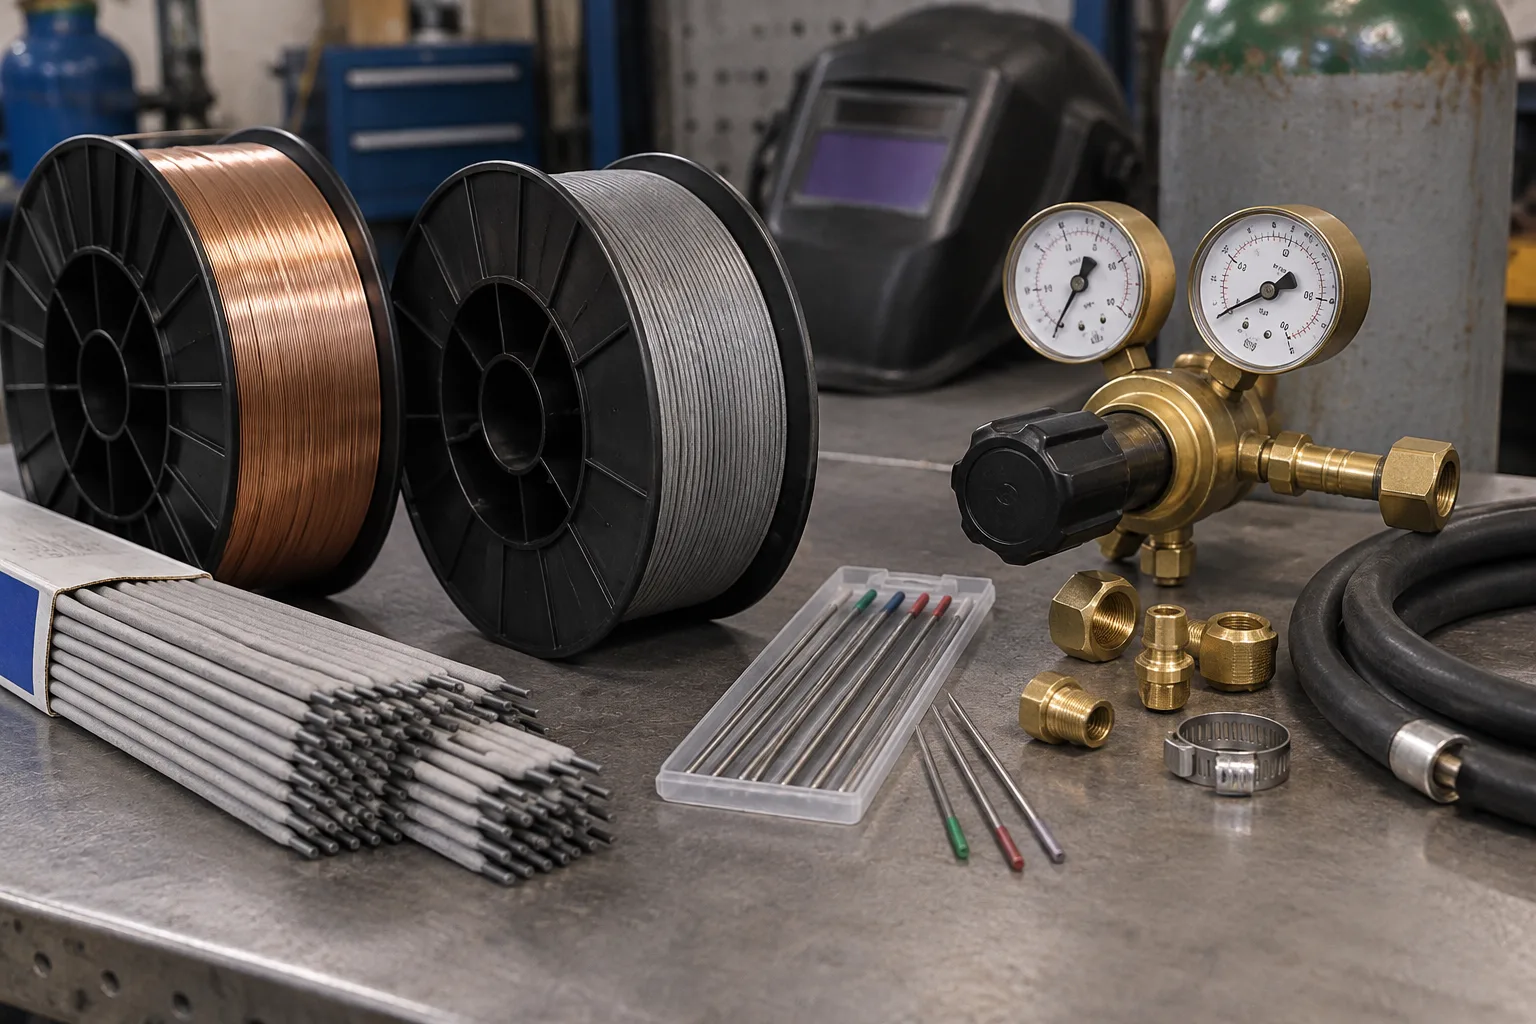
Les consommables des différents procédés ne sont pas interchangeables. Le fil MIG, les électrodes MMA et les électrodes de tungstène TIG répondent à des fonctions distinctes. La machine doit pouvoir recevoir les formats et diamètres retenus, tandis que les galets, les tubes-contact ou les pinces doivent convenir à leur usage. Une fiche produit détaillée indique généralement les formats acceptés ou renvoie vers une notice. En l’absence de précision, la compatibilité ne peut pas être déduite du seul nom du procédé.
Cette vérification est particulièrement utile si vous possédez déjà du matériel. Relevez les références de bobine, les diamètres de fil, les raccords de torche et le type de gaz que vous souhaitez conserver. Comparez ensuite ces données aux indications explicites du fabricant. La compatibilité avec un accessoire existant n’est pas garantie par la seule présence d’un mode similaire. Il reste à confirmer chaque point, notamment les connecteurs et les consommables spécifiques à la machine.
Adapter le choix aux travaux et aux informations de la fiche
Partir des opérations réellement envisagées
Pour un usage centré sur le fil continu, la qualité des informations sur le dévidoir et les consommables peut compter davantage que l’ajout d’un mode rarement utilisé. Pour des réparations qui alternent plusieurs procédés, la présence de fonctions distinctes peut être pertinente, à condition que leurs plages et leurs accessoires soient documentés. Le choix dépend donc des matériaux, des assemblages et des contraintes de l’atelier, et non du nombre de modes annoncé sur la face avant de l’appareil.
Les travaux sur des pièces fines, des éléments plus épais ou des matériaux différents ne sollicitent pas nécessairement le même procédé ni la même plage de courant. Les réglages disponibles, le diamètre de fil admis, le type de gaz et les capacités du mode MMA ou TIG doivent être rapprochés des tâches prévues. Cette comparaison reste indicative : une fiche produit ne garantit pas un résultat donné sur une pièce sans tenir compte de sa préparation et de la configuration retenue.
Avant de comparer les modèles, vous pouvez dresser une liste courte : modes indispensables, matériaux concernés, alimentation disponible, consommables déjà possédés et accessoires à acquérir. Ensuite, confrontez cette liste aux données détaillées du fabricant. Une fonction décrite sans plage de réglage, un raccordement non précisé ou une torche non incluse constituent des points à éclaircir. Cette méthode permet de comparer des caractéristiques vérifiables plutôt que des intitulés généraux ou des promesses de polyvalence.
Ce qu’il reste à trancher avant de choisir
Un poste multi-procédé se compare en séparant ses fonctions : MIG/MAG, MMA et TIG n’ont ni les mêmes consommables, ni les mêmes branchements, ni les mêmes réglages. La fiche produit doit donc être lue mode par mode, avec une attention particulière aux plages de courant, à l’alimentation, aux accessoires et aux compatibilités. Les mentions générales ne suffisent pas à établir ce que l’appareil peut faire dans une configuration donnée.
Le choix final dépend des opérations que vous prévoyez réellement et de l’équipement dont vous disposez déjà. Il reste à trancher quelles fonctions seront utilisées, si leurs accessoires sont inclus ou compatibles, et si les caractéristiques électriques correspondent à votre installation. Lorsque la documentation laisse un point sans réponse, mieux vaut le considérer comme une inconnue à vérifier plutôt que de supposer que tous les modes annoncés offrent les mêmes possibilités.