Les mentions « pulsé » ou « double pulsé » apparaissent sur certaines fiches de postes MIG/MAG, parfois à côté de termes comme synergique ou aluminium. Elles décrivent des fonctions de soudage, mais ne signifient pas à elles seules qu’un poste conviendra à tous les métaux, fils ou assemblages. Pour comparer les appareils, il faut distinguer le mode de transfert de métal, les réglages disponibles et les compatibilités annoncées.
Le MIG pulsé et le double pulsé s’adressent surtout aux utilisateurs qui veulent comprendre ce que le générateur modifie dans l’arc et ce que cela change dans la pratique. Ce dossier détaille ces notions, leurs limites et les indices à rechercher dans une fiche technique, sans les confondre avec une garantie de cordon régulier ni avec une fonction automatique universelle.
Ce que signifie le MIG pulsé
Un courant qui varie pendant le soudage
Dans un poste MIG conventionnel, le courant et la tension suivent le mode de fonctionnement choisi par le générateur. En mode pulsé, le courant alterne entre des niveaux différents : une phase de pointe et une phase de fond. Cette variation est pilotée par l’électronique du poste. Elle vise à maîtriser le transfert du métal du fil vers le bain, plutôt qu’à laisser ce transfert se produire selon le comportement d’un arc classique.
La phase de pointe apporte l’énergie nécessaire au détachement d’une goutte de métal, tandis que la phase de fond maintient l’arc entre les pointes avec un courant plus faible. Le déroulement exact dépend de la conception et des réglages du poste. Il vaut donc mieux comprendre le transfert par impulsions comme un mode contrôlé par le générateur, et non comme une fréquence ou une séquence identique sur tous les appareils.
Un poste MIG pulsé peut être proposé en mode pulsé, mais aussi en mode MIG/MAG classique. La présence de cette fonction ne signifie pas que chaque programme ou chaque combinaison de fil et de gaz est pulsée. Il faut vérifier les modes réellement disponibles et les matériaux associés dans la documentation. La fonction change le pilotage de l’arc ; elle ne remplace ni la préparation de l’assemblage ni le choix d’un consommable compatible.
Double pulsé : une modulation supplémentaire
Deux rythmes à ne pas confondre
Le double pulsé ajoute une modulation plus lente à la succession des impulsions du mode pulsé. Le poste fait varier certains paramètres du cycle par séquences, selon le programme prévu par le fabricant. Cette variation peut produire un cordon avec des ondulations visuelles plus marquées, parfois recherchées pour leur aspect. Le terme décrit un fonctionnement de la source ; il ne désigne pas une seconde torche, un deuxième fil ou deux opérations de soudage distinctes.
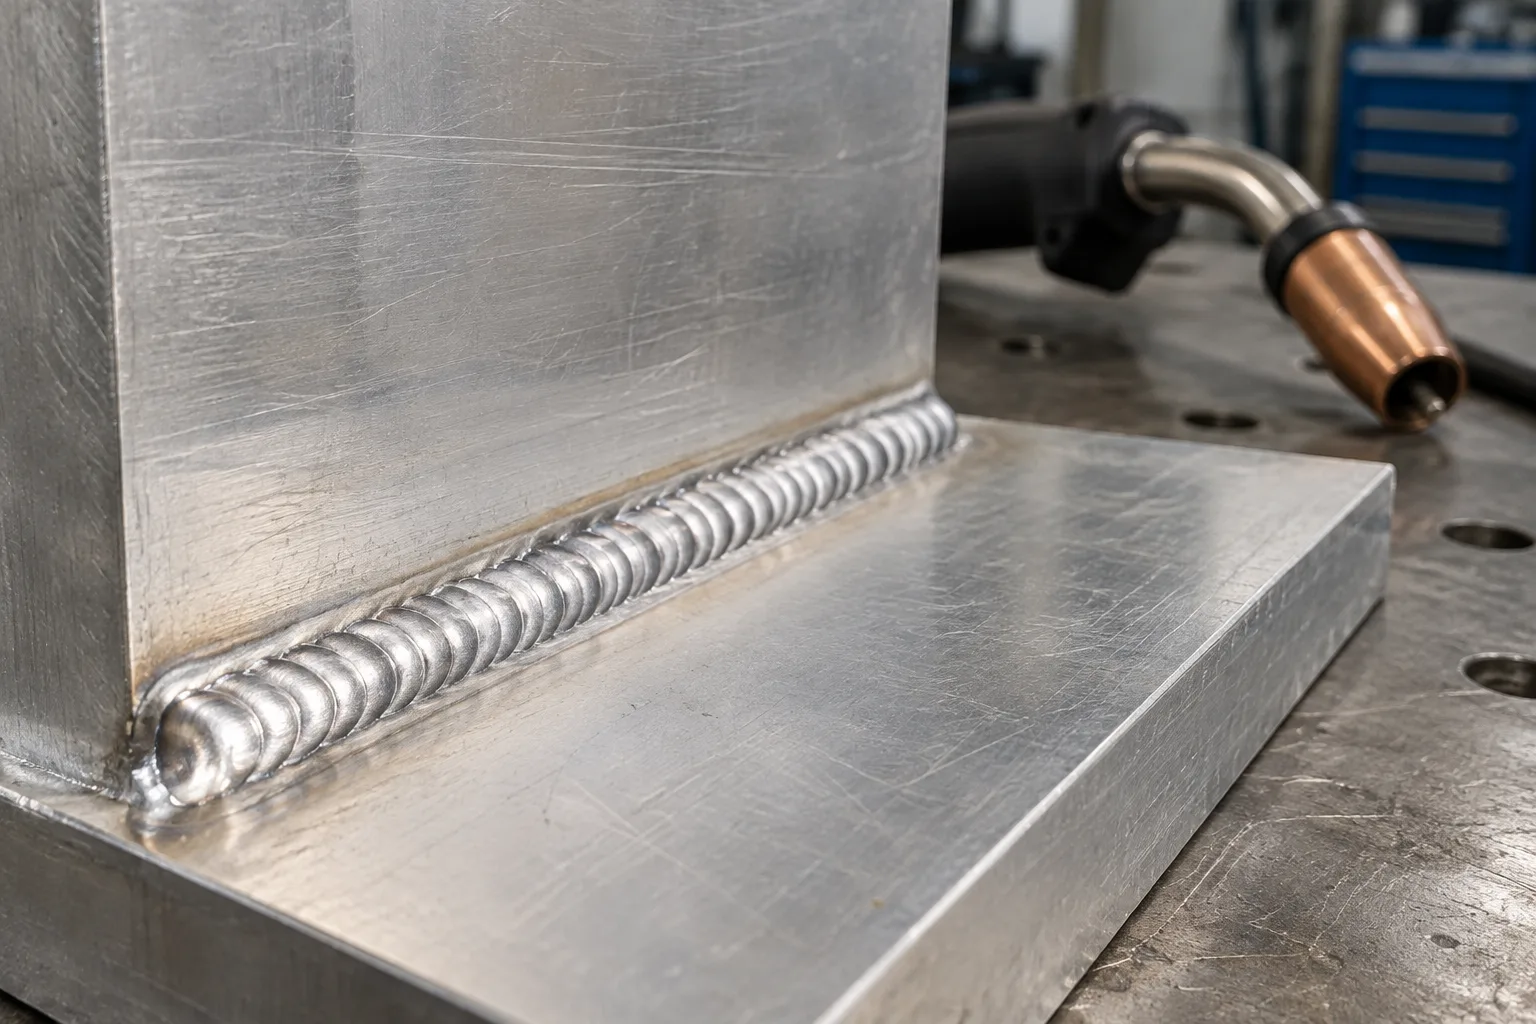
Les possibilités de réglage varient selon les générateurs. Certains proposent un programme préétabli avec peu de paramètres accessibles, tandis que d’autres donnent davantage de contrôle sur la modulation et le rythme. Une mention « double pulse » seule ne précise donc pas le degré de réglage, ni la façon dont le poste gère la transition entre les phases. La fiche technique et le manuel restent nécessaires pour savoir ce que recouvre exactement cette option sur un modèle donné.
Le soudage MIG double pulsé est souvent associé à l’aluminium, mais cette association ne suffit pas à conclure qu’un poste est prêt à souder ce métal dans toutes les configurations. Il faut aussi examiner le type de fil admissible, le système de dévidage, la torche, le gaz et les programmes proposés. Le double pulsé concerne le pilotage de l’arc ; il ne corrige pas une incompatibilité mécanique ou une configuration de consommables inadaptée.
Ce que ces modes peuvent changer au cordon
Le mode pulsé peut intéresser l’utilisateur qui cherche à gérer le transfert du métal sans recourir au même comportement d’arc qu’en MIG conventionnel. Selon le matériau, le diamètre de fil et le programme, il peut modifier la stabilité ressentie, les projections et la forme du bain. Ces effets ne sont pas identiques d’un poste à l’autre. Ils dépendent également de la préparation, de la position et de la régularité du déplacement de la torche.
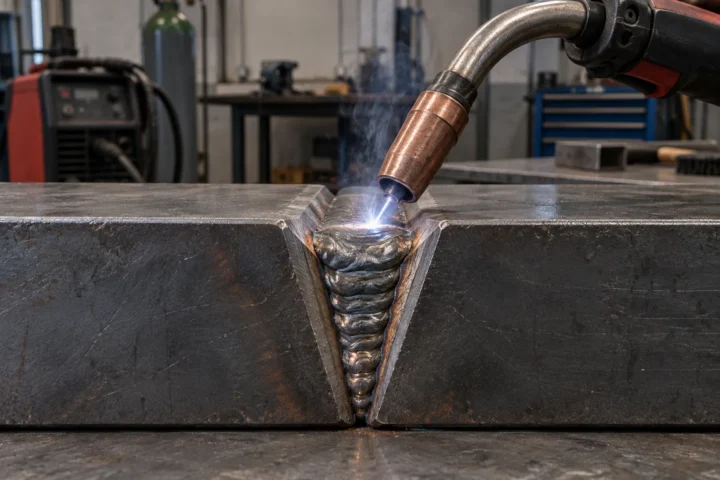
Le double pulsé peut donner un aspect ondulé au cordon, mais cet aspect n’est pas un indicateur suffisant de la qualité de l’assemblage. Un cordon visuellement régulier ne prouve pas à lui seul que la fusion ou la pénétration convient à la pièce. À l’inverse, l’absence de motif marqué ne signifie pas automatiquement que le soudage est défectueux. Il faut séparer l’apparence obtenue de la fonction technique du joint, déterminée par l’application et les exigences de l’assemblage.
Ces modes ne garantissent pas une baisse de déformation, une meilleure finition ou une vitesse de travail supérieure dans chaque situation. Le résultat dépend du réglage disponible, de la géométrie des pièces et de la maîtrise de l’opérateur. Pour un bricoleur, l’intérêt est donc moins de rechercher une promesse générale que de vérifier si le procédé répond à un besoin identifié : type de métal, aspect souhaité, régularité du travail ou plage d’épaisseurs envisagée.
Matériaux, fils et gaz : vérifier la compatibilité
Une fonction ne remplace pas le choix des consommables
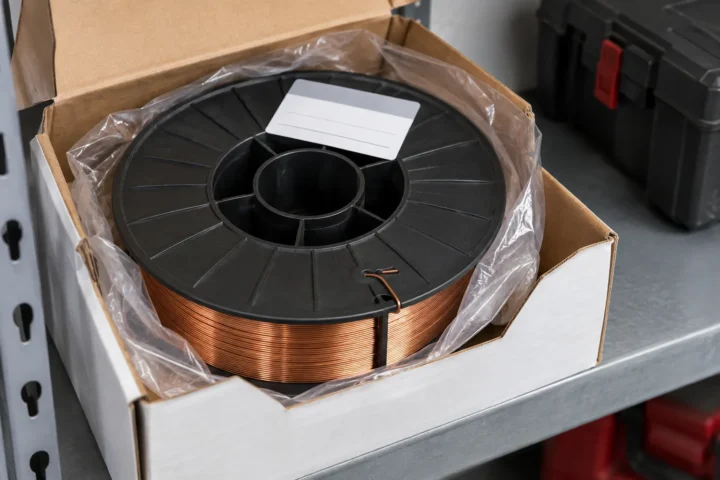
L’aluminium est souvent cité dans les descriptions commerciales du pulsé et du double pulsé. Pour évaluer cette compatibilité, regardez si le poste propose des programmes adaptés au métal et aux fils envisagés. Le fil aluminium MIG est plus souple que certains fils utilisés pour l’acier ; le dévidage et le cheminement dans la torche comptent donc aussi. Le diamètre accepté, les galets, le guide-fil et la torche doivent être vérifiés dans la documentation du fabricant.
Le gaz joue également un rôle dans la configuration. Un programme conçu pour l’aluminium n’est pas interchangeable sans vérification avec une configuration destinée à l’acier ou à l’inox. La composition du gaz doit correspondre au matériau, au fil et au procédé retenus. L’expression gaz de protection MIG recouvre plusieurs mélanges et ne désigne pas un consommable universel. Consultez les associations recommandées par le constructeur plutôt que de déduire la compatibilité à partir du seul mot « pulsé ».
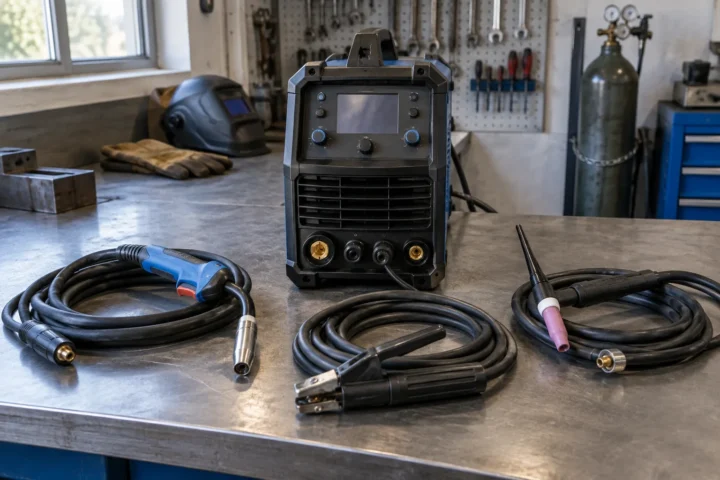
Il faut aussi vérifier les connexions et accessoires nécessaires. Certains postes utilisent une torche fournie, d’autres demandent une configuration particulière ou des éléments compatibles avec le fil retenu. Examinez les indications concernant le raccord de torche, la polarité prévue, le diamètre de fil et les bobines acceptées. Le mode pulsé ne rend pas un poste compatible avec toutes les torches, tous les dévidoirs ou tous les formats de bobines ; ces éléments font partie du choix du système complet.
Pulsé, synergique et manuel : trois notions différentes
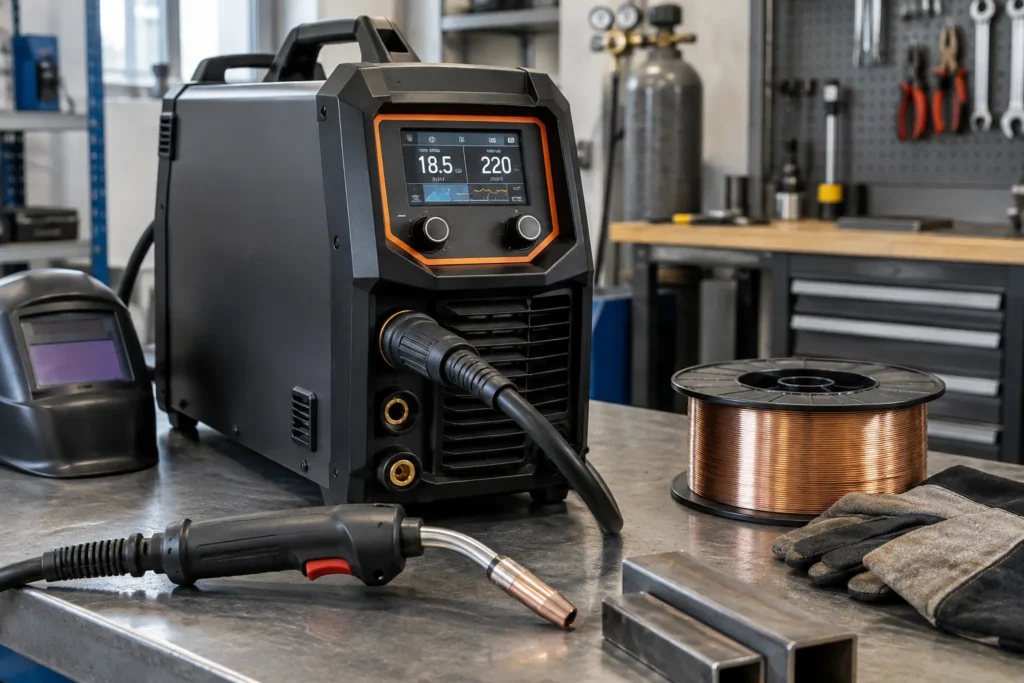
Le mode pulsé décrit une manière de faire varier le courant pour contrôler le transfert du métal. Le mode synergique décrit plutôt une relation entre plusieurs paramètres : le poste propose un réglage coordonné à partir d’une sélection, souvent liée au fil, au gaz et à une valeur de travail. Un générateur peut proposer de la synergie sans pulsé, du pulsé avec des réglages accessibles, ou associer les deux fonctions selon ses programmes.
Avec une commande synergique, l’utilisateur peut sélectionner un programme et ajuster un paramètre principal, tandis que le poste adapte d’autres valeurs selon sa logique interne. Cela ne signifie pas que tous les réglages deviennent inutiles, ni que l’appareil identifie automatiquement le métal ou le gaz connecté. Vérifiez les programmes annoncés et les paramètres que l’utilisateur peut encore modifier. Le terme MIG synergique ne suffit pas à déterminer le niveau de contrôle disponible.
Un poste manuel laisse davantage de réglages à définir directement, sans coordination automatique comparable. Il peut convenir à un utilisateur qui veut agir sur chaque paramètre, mais demande de comprendre leur interaction. À l’inverse, une synergie peut faciliter la sélection initiale sans supprimer les limites du générateur. Pour comparer deux postes, séparez donc trois questions : le mode de transfert proposé, la présence d’une coordination synergique et l’étendue des réglages manuels encore accessibles.
Lire une fiche produit sans se fier au seul intitulé
Repérer les informations qui décrivent la fonction
Une fiche produit utile précise les procédés disponibles et indique clairement si le pulsé est proposé sur tous les modes ou uniquement sur certains programmes. Recherchez les matériaux associés, les types de fils, les diamètres acceptés et les gaz préconisés. Si la description mentionne le double pulsé sans expliquer les réglages concernés, la documentation détaillée peut lever l’ambiguïté. Un nom de fonction, à lui seul, ne renseigne ni sur les plages possibles ni sur les consommables inclus.
Examinez aussi la plage de courant, la tension d’alimentation et le facteur de marche annoncés. Ces données donnent des repères sur le domaine de fonctionnement et la durée d’utilisation prévue par le constructeur dans les conditions indiquées. Le facteur de marche ne décrit pas la qualité du mode pulsé : il concerne la capacité de fonctionnement du poste selon un cycle et des conditions précisés dans sa documentation. Il faut éviter de comparer des valeurs sans vérifier qu’elles portent sur des conditions équivalentes.
Enfin, vérifiez ce qui est fourni avec l’appareil et ce qui est seulement compatible en option. La présence d’un programme aluminium ne signifie pas nécessairement que le fil, le gaz ou tous les accessoires nécessaires sont inclus. Relevez le type de connecteur de torche, les possibilités de raccordement du gaz et la capacité de dévidage annoncée. Une fiche claire distingue les fonctions intégrées, les consommables compatibles et les éléments que l’utilisateur doit choisir séparément.
Dans quels usages le pulsé peut-il avoir un intérêt ?
Faire correspondre la fonction au travail envisagé
Pour des travaux de bricolage variés, l’intérêt du pulsé dépend d’abord des matériaux réellement soudés. Si les projets concernent surtout l’acier avec des réglages classiques, la présence de cette option peut être secondaire. Elle prend davantage de sens lorsque les programmes proposés correspondent aux métaux, aux fils et aux assemblages envisagés. Il n’existe pas de règle selon laquelle un utilisateur débutant aurait toujours besoin du pulsé, ni selon laquelle cette fonction serait réservée à un atelier professionnel.
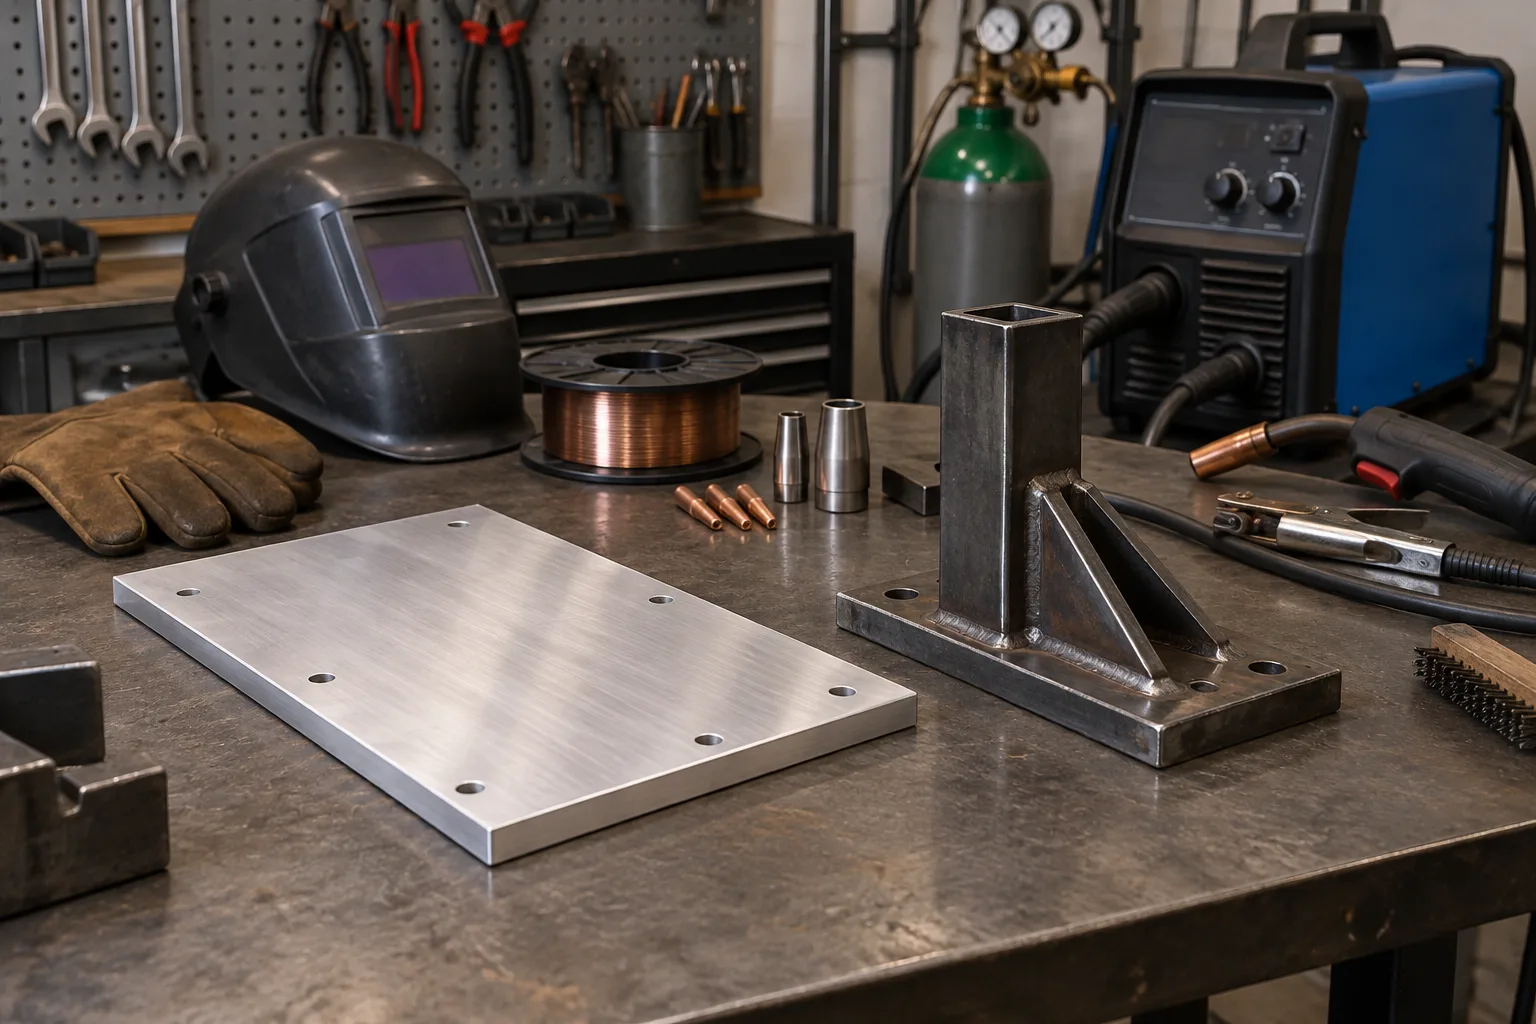
Pour l’aluminium, un programme pulsé ou double pulsé peut figurer parmi les critères à examiner, mais il faut le mettre en regard du dévidage et des consommables. Vérifiez que le poste accepte le fil choisi et qu’il dispose d’une configuration de torche cohérente avec ce fil. La présence d’un nom de matériau dans un menu n’indique pas à elle seule quelles épaisseurs, positions ou géométries d’assemblage seront adaptées. Ces limites dépendent du poste et de l’application.
Pour des pièces d’aspect visible, le motif de cordon associé au double pulsé peut être un critère esthétique. Il ne devrait toutefois pas remplacer les questions de compatibilité, de réglage et de fonction du joint. Pour des réparations ponctuelles, un poste plus simple peut suffire si ses caractéristiques correspondent au métal et au travail. Le choix revient à mettre en balance le besoin concret, les programmes disponibles et la complexité supplémentaire des réglages, plutôt qu’à considérer le double pulsé comme un avantage automatique.
Limites, réglages et critères de comparaison
Le nombre de fonctions annoncé ne donne pas une mesure directe de la facilité d’utilisation. Un poste pulsé peut proposer des programmes guidés ou demander de comprendre plusieurs réglages, selon son interface. Il faut examiner la façon de sélectionner le matériau, le fil et le gaz, ainsi que les paramètres que l’appareil laisse ajuster. Les termes employés par les fabricants ne sont pas toujours accompagnés d’une description comparable ; le manuel et la liste des programmes sont alors des sources plus précises.
La compatibilité annoncée reste liée aux limites électriques et mécaniques du générateur. La puissance disponible, le courant maximal, le facteur de marche, l’alimentation et le dévidage déterminent le domaine d’utilisation, indépendamment de la présence du pulsé. De même, les connecteurs et accessoires doivent correspondre à l’installation envisagée. Comparer les postes sur ces critères aide à éviter de choisir une fonction avancée qui ne répond pas au besoin principal ou qui s’accompagne de contraintes non anticipées.
Avant de retenir un modèle, il reste donc à confronter les indications de la fiche aux informations du manuel : modes réellement actifs, matériaux pris en charge, consommables admis et réglages accessibles. Le poste MIG double pulsé n’est pas une catégorie uniforme, et deux appareils portant cette mention peuvent offrir des possibilités différentes. La décision dépendra du métal à souder, du type de travaux, des accessoires disponibles et du niveau de contrôle souhaité. C’est cette combinaison, plus que le nom de la fonction, qui permet de juger sa pertinence.
Le MIG pulsé désigne un transfert contrôlé par alternance de courants ; le double pulsé ajoute une modulation supplémentaire, souvent associée à un cordon d’aspect ondulé. Ces modes peuvent être pertinents selon les matériaux et les objectifs, mais ils ne garantissent pas à eux seuls un résultat donné. Ce qui reste à trancher, pour chaque poste, c’est la qualité des programmes, la compatibilité du système de dévidage et des consommables, ainsi que le degré de réglage réellement disponible.