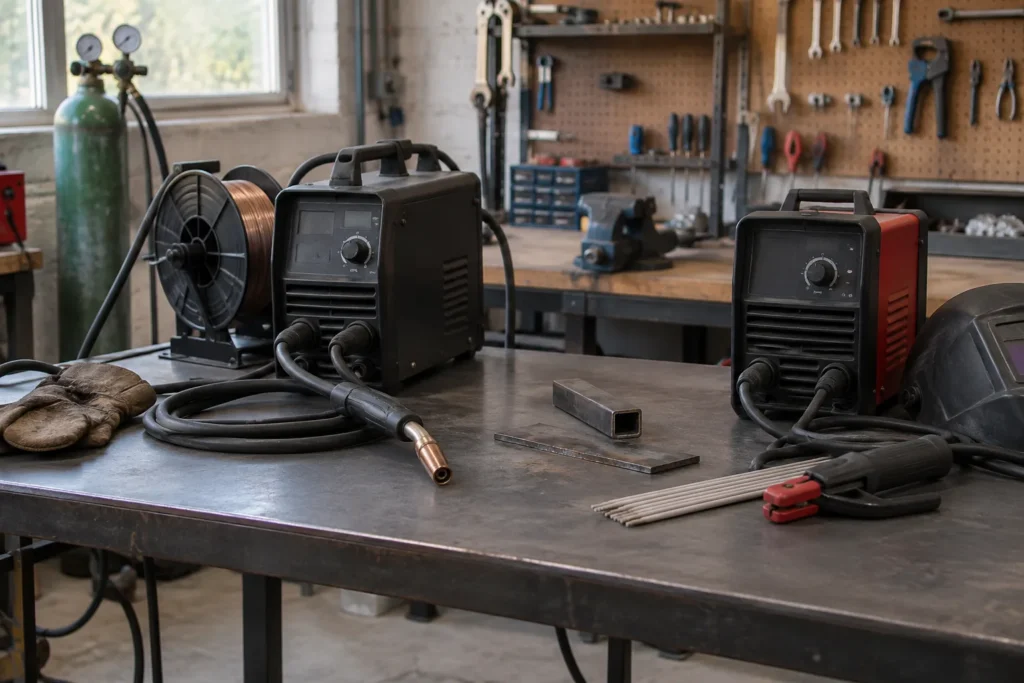
Pour choisir un poste à souder, la comparaison ne se limite pas au courant maximal affiché sur la fiche. Le procédé détermine aussi la manière dont le métal d’apport arrive dans le bain, le type de consommable à prévoir et les contraintes liées à l’installation. Le soudage au fil continu, souvent associé aux procédés MIG/MAG, et le soudage à l’électrode enrobée répondent ainsi à des logiques différentes.
Le premier convient à une alimentation régulière en fil et s’utilise généralement avec une torche ; le second repose sur une électrode tenue à la main, qui fond pendant le soudage. Comprendre ces différences aide à évaluer un poste multiprocédé, à anticiper les accessoires nécessaires et à éviter de choisir un appareil uniquement d’après son appellation commerciale.
Deux procédés, deux façons d’apporter le métal
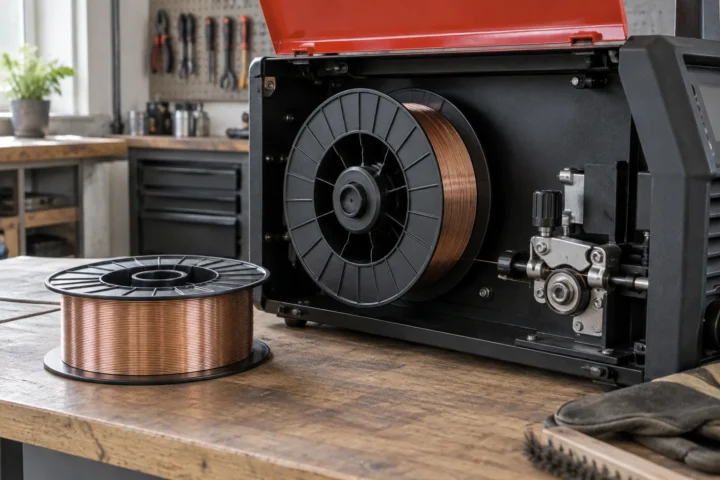
En soudage au fil, une bobine alimente la torche en fil-électrode de manière continue. L’arc se forme entre ce fil et la pièce, tandis que l’opérateur guide la torche le long de l’assemblage. Selon la configuration, le procédé utilise un gaz de protection ou un fil conçu pour travailler sans bouteille de gaz. La régularité de l’alimentation fait partie intégrante du fonctionnement du poste : le dévidoir, le fil et la torche doivent donc être compatibles.
Avec une électrode enrobée, l’électrode est à la fois le métal d’apport et un consommable tenu par une pince porte-électrode. Son enrobage contribue à protéger le bain pendant la formation du cordon. L’électrode raccourcit au fur et à mesure qu’elle fond, ce qui demande à l’opérateur de maintenir l’arc et de gérer le changement de consommable. Il n’y a pas de bobine ni de dévidoir de fil continu à installer pour ce procédé.
Les deux procédés utilisent un arc électrique, mais la conduite de l’outil et la gestion du consommable ne sont pas identiques. Le soudage au fil combine déplacement de la torche et alimentation du fil ; à l’électrode, le consommable est déplacé manuellement au fil de sa fusion. Cette différence explique pourquoi un poste conçu pour l’un ne remplace pas automatiquement l’autre, même si les deux appareils affichent une plage de courant qui semble proche.
Équipement et installation : ce qui change autour du poste
Le poste au fil continu
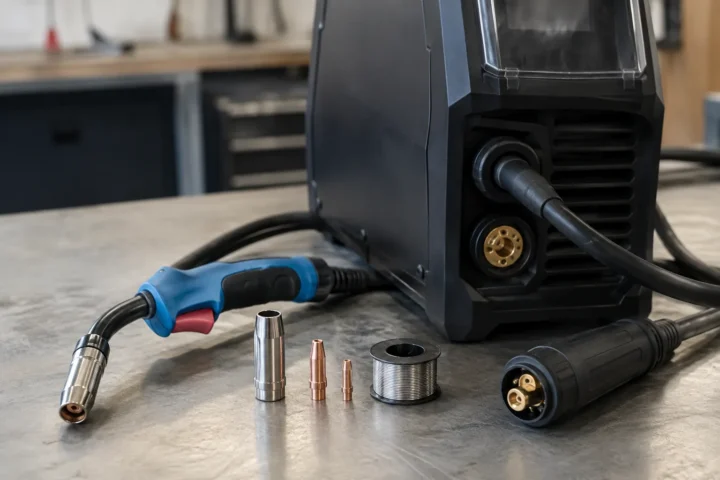
Un poste au fil comporte notamment un mécanisme d’entraînement, un logement de bobine et une torche adaptée au type de fil utilisé. Le dispositif de dévidage entraîne le fil jusqu’à la pièce ; ses galets et son guide doivent correspondre à sa forme et à son diamètre. En mode avec gaz, il faut également prévoir une alimentation en gaz et les éléments de raccordement adaptés. Pour un modèle sans gaz, la compatibilité dépend du fil prévu par le fabricant, et non du seul fait que le poste possède une torche.
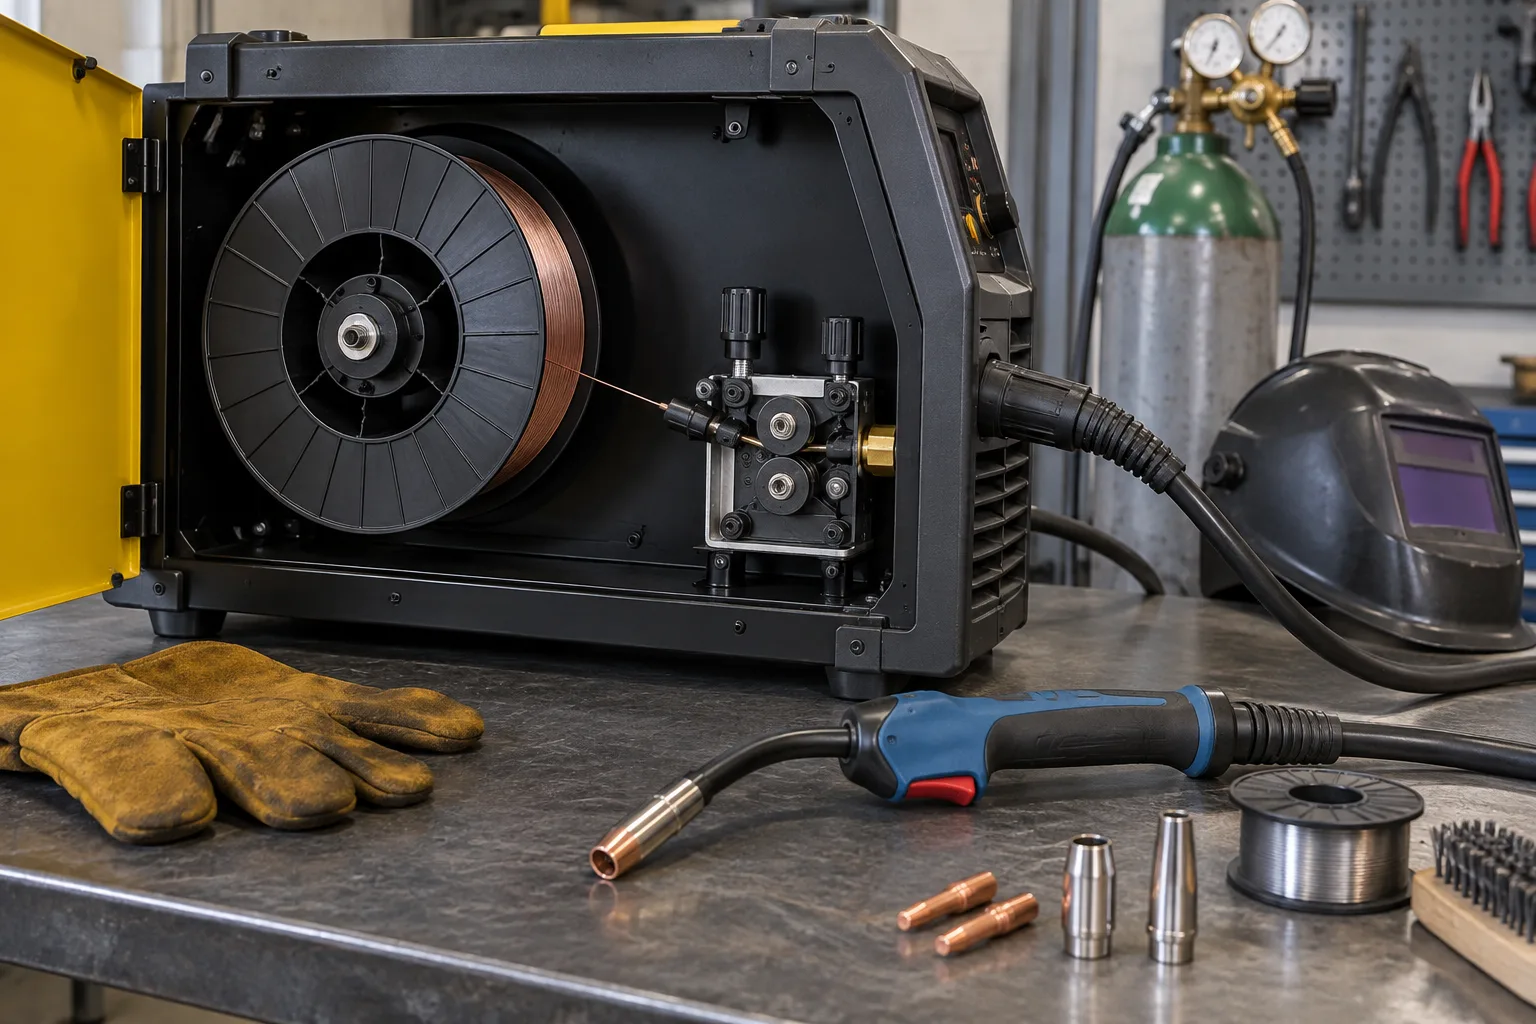
Ces éléments forment un ensemble : une bobine qui tient dans le poste ne garantit pas à elle seule que le fil sera entraîné correctement. Il faut aussi considérer le type de fil, les galets, la gaine de torche et la polarité prescrite pour la configuration retenue. Certains postes proposent un changement de polarité pour permettre différents montages, tandis que d’autres sont destinés à une configuration plus précise. La fiche produit et la notice servent à lever ces incertitudes.
Le poste à électrode enrobée
Pour l’électrode enrobée, l’équipement comprend le poste, des câbles, une pince porte-électrode et une pince de masse. Le consommable est choisi en fonction du poste et du travail envisagé. Il n’y a ni torche avec dévidoir, ni bobine à loger dans l’appareil, ni bouteille de gaz à gérer. Cette configuration peut donc être plus simple à transporter ou à installer dans certains contextes, sans que cela signifie qu’elle convienne à tous les assemblages ou à tous les matériaux.
Un appareil combiné peut réunir plusieurs modes, mais il faut vérifier ce qui est effectivement fourni et ce qui reste à acquérir séparément. La présence d’une fonction indiquée sur le panneau ne signifie pas nécessairement que tous les câbles, torches ou consommables correspondants sont inclus. La connectique et les accessoires compatibles peuvent aussi varier d’un mode à l’autre. Pour comparer deux offres, distinguez donc les fonctions du poste de son équipement réellement livré.
Matériaux et types d’assemblages : les compatibilités à vérifier
Le choix du procédé dépend du métal à assembler, mais aussi de l’épaisseur, de la forme des pièces et de leur accessibilité. Pour l’acier, les deux procédés peuvent être envisagés selon le matériel disponible et les caractéristiques recherchées. Il ne suffit pas de lire la mention d’un matériau sur une fiche : le consommable, le réglage possible et la configuration de protection doivent être cohérents avec le métal travaillé.
La géométrie de la pièce pèse également dans la décision. Une torche alimentée par une bobine peut être pratique lorsque l’on veut conserver une progression suivie, mais son encombrement et la place disponible autour de l’assemblage comptent. Avec l’électrode, l’absence de dévidoir simplifie certains accès, tandis que la longueur consommable et le changement d’électrode imposent leur propre gestion. Aucun de ces constats ne désigne à lui seul un procédé supérieur pour tous les travaux.
Pour les métaux autres que l’acier courant, vérifiez explicitement les indications du fabricant. La compatibilité peut dépendre du fil ou de l’électrode, de la torche, des galets, du gaz et des capacités du poste. Une mention générique comme « multi-métaux » ne précise pas nécessairement la configuration complète à employer. Si le projet porte sur un matériau particulier ou un assemblage exigeant, les informations disponibles sur le procédé et les consommables doivent être suffisamment précises avant de retenir un appareil.
Mobilité et conditions de travail
Un poste à électrode enrobée demande peu d’éléments périphériques, ce qui peut faciliter son déplacement d’un emplacement à l’autre. Cette caractéristique intéresse notamment les travaux ponctuels ou les zones où l’installation d’une bobine et d’un système de gaz serait contraignante. La mobilité réelle dépend toutefois aussi du poids du poste, de la longueur des câbles et de la source électrique disponible. Le format compact ne suffit pas à évaluer si l’appareil est pratique dans une situation donnée.
Un poste au fil peut être plus encombrant lorsqu’il faut ajouter la bobine, la torche et, selon la méthode, l’approvisionnement en gaz. L’ensemble doit rester accessible et suffisamment organisé pour que le fil circule sans contrainte. La possibilité d’utiliser un fil sans gaz change certains besoins, mais ne supprime pas les vérifications de compatibilité entre le poste et le consommable. Il faut donc comparer des configurations complètes, et non opposer simplement un poste « avec gaz » à un appareil sans accessoire.
Le lieu de travail influe également sur le choix. L’exposition aux mouvements d’air, l’espace autour de la pièce et la possibilité de positionner le poste ou ses accessoires sont à prendre en compte. Les méthodes de protection du bain diffèrent selon le fil et le procédé ; les conditions ambiantes peuvent donc peser sur la configuration utilisable. La documentation du poste et des consommables indique les limites à respecter. Une présentation commerciale ne remplace pas ces indications spécifiques.
Réglages et apprentissage : des gestes différents
Le fil continu et ses paramètres liés
Sur un poste au fil, l’opérateur doit notamment comprendre le lien entre la vitesse de dévidage, le courant et la tension, selon le type de commande proposé. Un appareil synergique peut associer certains paramètres à partir de choix prédéfinis ; un modèle manuel laisse davantage de réglages à déterminer. Dans les deux cas, la cohérence entre le fil, le matériau et le mode de protection reste nécessaire. Le terme « synergique » décrit une aide aux réglages, pas une garantie automatique de résultat.
La régularité du fil dépend aussi de son cheminement dans le poste et la torche. Une bobine mal adaptée, des galets incompatibles ou un ensemble de guidage qui ne correspond pas au fil peuvent perturber l’alimentation. Ces éléments sont à considérer comme des paramètres du système, et non comme de simples accessoires secondaires. Lorsqu’une fiche mentionne plusieurs diamètres ou types de fil, vérifiez les composants fournis et les limites indiquées pour chaque configuration.
L’électrode enrobée et la conduite de l’arc
À l’électrode, le poste règle principalement le courant de soudage, tandis que le choix du consommable et la conduite manuelle influent sur le déroulement de l’opération. L’utilisateur doit gérer la progression de l’électrode à mesure qu’elle fond et prendre en compte les interruptions liées à son remplacement. La simplicité apparente du matériel ne signifie donc pas que la maîtrise du procédé s’acquiert sans apprentissage : le geste, la préparation des pièces et le choix de l’électrode comptent aussi.
Certains postes proposent des fonctions d’assistance au démarrage ou à la stabilité de l’arc. Leur appellation et leur présence ne permettent pas, à elles seules, de savoir comment l’appareil se comportera dans chaque situation. Il est préférable de consulter la fiche technique pour comprendre les réglages accessibles, les électrodes acceptées et les fonctions réellement disponibles. La comparaison avec un poste au fil doit porter sur les besoins de l’utilisateur, pas seulement sur le nombre de fonctions annoncé.
Cordon, projections et finitions : des résultats différents à gérer
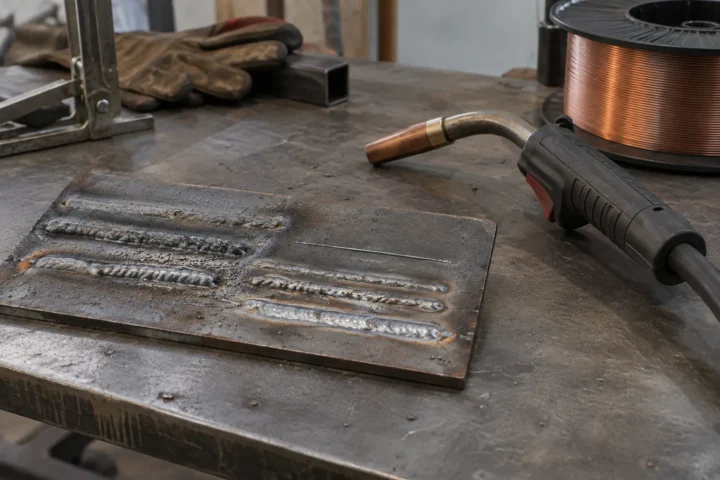
Le rendu d’un cordon dépend du procédé, mais aussi de la préparation des pièces, du réglage, du consommable et de la régularité du geste. Le fil continu permet une alimentation sans remplacement fréquent du consommable, tandis qu’à l’électrode, la progression comprend des arrêts pour changer d’électrode. Ces différences peuvent modifier l’organisation du travail et les reprises à prévoir. Elles ne permettent pas de conclure que l’un des procédés produit systématiquement un cordon plus propre dans toutes les conditions.
Les opérations après soudage ne sont pas identiques non plus. Avec l’électrode enrobée, des résidus issus de l’enrobage peuvent être présents et doivent être pris en compte dans la finition. Le soudage au fil peut lui aussi laisser des projections ou demander un nettoyage, suivant le consommable et les paramètres employés. La quantité de travail de finition ne se déduit pas du seul nom du procédé : elle varie avec l’assemblage, la configuration et le niveau de finition attendu.
Pour un projet visible, la régularité esthétique peut compter autant que la possibilité de réaliser l’assemblage. Il est utile d’évaluer la place disponible, la répétition des cordons et le temps que l’on accepte de consacrer aux reprises. Un atelier qui réalise plusieurs assemblages similaires n’a pas nécessairement les mêmes priorités qu’un particulier qui effectue une réparation isolée. Ces critères de résultat complètent la comparaison technique, sans transformer une caractéristique de procédé en promesse de qualité.
Lire la fiche technique d’un poste multiprocédé
Vérifier les modes réellement disponibles
Un appareil dit multiprocédé peut proposer plusieurs fonctions de soudage, mais leur présence doit être vérifiée dans la documentation. Repérez les modes clairement indiqués, les réglages associés et les accessoires nécessaires à chacun. La mention « MIG » est parfois utilisée de façon générale dans les fiches commerciales alors que la configuration repose sur un fil avec flux ou sur une autre méthode de protection. Le détail du procédé, du fil et des raccordements apporte une information plus utile que l’intitulé seul.
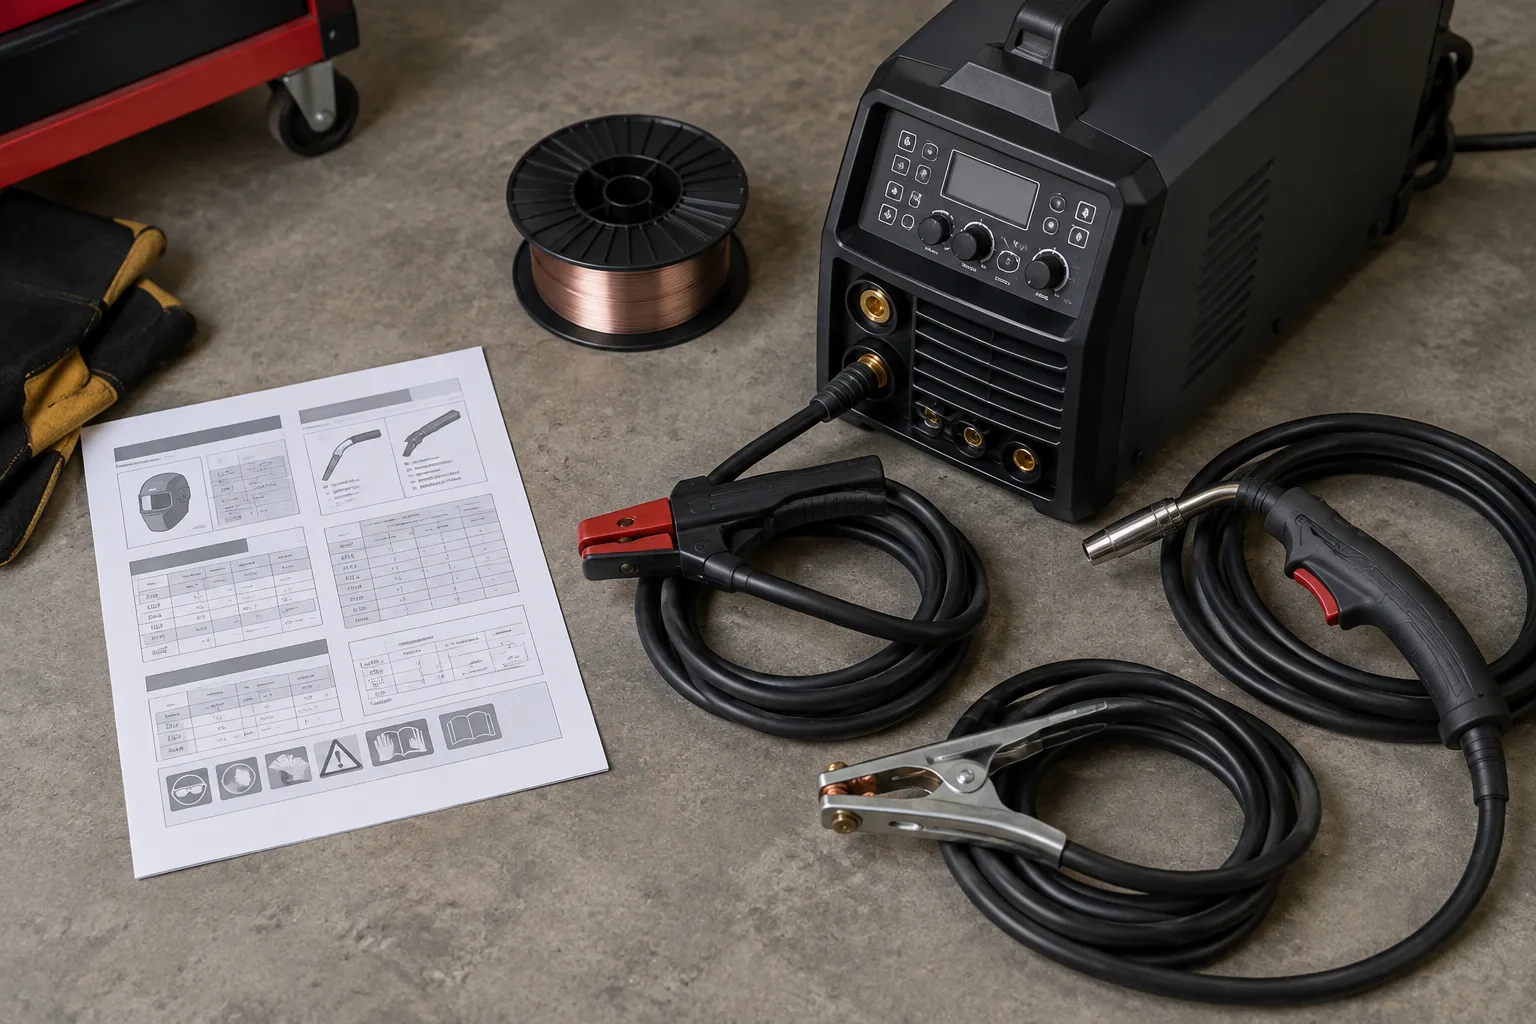
Examinez ensuite les plages de courant et les données électriques séparément pour chaque mode, lorsqu’elles sont précisées. Une valeur maximale ne décrit pas à elle seule les capacités d’un appareil sur l’ensemble de sa plage d’utilisation. Le facteur de marche indique une limite de fonctionnement liée à une intensité donnée ; il faut lire les valeurs correspondantes et leur contexte, plutôt que comparer uniquement le chiffre le plus élevé. Les indications détaillées aident à rapprocher le poste des travaux envisagés.
Enfin, contrôlez les consommables acceptés et les limites mécaniques de l’appareil. Pour le fil, cela inclut la compatibilité des diamètres, des bobines et des galets ; pour l’électrode, les types et dimensions indiqués par le fabricant. Vérifiez également si les torches, porte-électrodes, câbles ou raccords sont fournis. Une liste claire permet de distinguer ce que le poste sait faire de ce que l’utilisateur pourra réellement mettre en œuvre avec son équipement.
Choisir selon la fréquence et la nature des travaux
Pour des interventions ponctuelles, le nombre d’accessoires à transporter et la facilité de mise en place peuvent peser davantage que la présence de réglages avancés. Un poste à électrode peut répondre à cette logique si les matériaux, les assemblages et les consommables envisagés sont compatibles. Un poste au fil peut être plus cohérent lorsque l’alimentation continue du fil correspond au type de travaux et à l’organisation de l’espace. La décision se construit à partir de tâches concrètes, non d’une catégorie présentée comme universelle.
Pour des travaux répétés, la disponibilité des consommables, la capacité de l’appareil à fonctionner dans le cadre prévu et la simplicité des changements de configuration prennent davantage d’importance. Un poste combiné peut éviter de multiplier les machines, mais il ajoute des points à vérifier : accessoires nécessaires, réglages propres à chaque mode et cohérence des performances annoncées. Si un seul procédé couvre les besoins prévus, une machine dédiée peut aussi être plus simple à comprendre et à équiper.
Avant l’achat, formulez donc quelques questions précises : quel métal sera assemblé, quel type de joint est envisagé, dans quel environnement le poste sera installé et quels consommables sont accessibles ? Ajoutez la fréquence d’utilisation, le besoin de mobilité et la place disponible pour les accessoires. En confrontant ces réponses aux fiches techniques, vous pourrez écarter les modèles incompatibles sans vous fier à une appellation ou à un chiffre isolé. Ce qui reste à trancher est le compromis entre simplicité d’installation, polyvalence et adéquation au travail réel.