Le soudage d’un tube au MIG ne se résume pas à suivre une ligne droite : la géométrie de la pièce influence la préparation, le maintien et l’accès à l’assemblage. Un tube rond et un tube carré ne présentent pas les mêmes repères, tandis qu’une paroi mince tolère moins facilement un apport de chaleur prolongé. Avant de régler le poste, identifiez donc la forme du tube, l’épaisseur des parois et le type de jonction recherché.
Choisir le joint selon la forme du tube
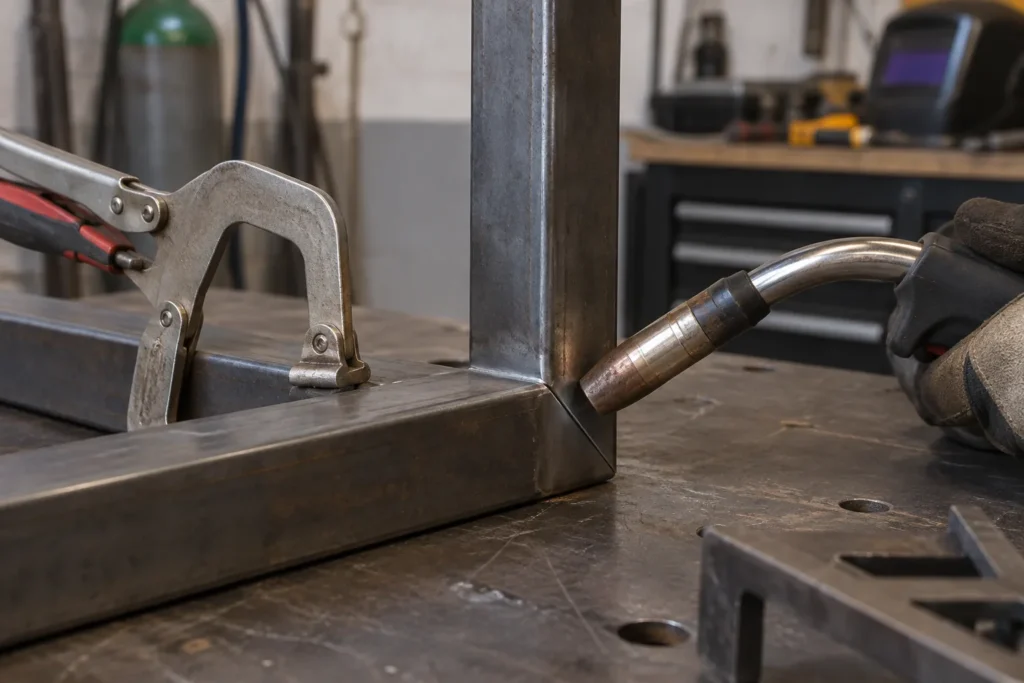
Deux tubes peuvent être assemblés bout à bout lorsque leurs extrémités sont alignées, ou se rejoindre en angle lorsqu’une pièce vient contre la paroi de l’autre. Sur un tube carré, les faces planes facilitent généralement le positionnement et le maintien des pièces. Sur un tube rond, le contact peut être plus étroit ou courbe selon la jonction. La forme du raccord détermine ainsi la longueur et l’accessibilité du cordon à réaliser.
La préparation commence par des extrémités propres et un ajustement aussi régulier que possible. Un écart important entre les pièces complique la maîtrise du bain de fusion, surtout lorsque la paroi est fine. Si les tubes ne sont pas maintenus dans leur position finale, ils peuvent bouger pendant l’assemblage et modifier l’alignement. Vérifier l’ajustement avant de souder permet de repérer ces difficultés sans les confondre avec un problème de réglage du poste.
Vérifier la compatibilité du poste et du fil
La fiche du poste renseigne sur les procédés proposés, les plages de courant et les diamètres de fil compatibles. Ces indications aident à vérifier si l’appareil correspond aux épaisseurs des tubes envisagés, mais elles ne garantissent pas à elles seules un résultat donné. Le fil doit aussi être adapté au métal de base et au mode de protection utilisé. Un poste prévu pour le fil fourré sans gaz ne se configure pas comme un équipement utilisant un gaz de protection.
Pour un tube en acier, le choix du fil, du gaz et de la polarité doit rester cohérent avec les recommandations du fabricant du fil et du poste. La torche, les galets et le conduit doivent accepter le diamètre retenu, faute de quoi l’alimentation peut être irrégulière. Sur une paroi mince, la possibilité de régler finement la tension et la vitesse du fil devient particulièrement utile. Les réglages exacts dépendent toutefois du matériel et de l’assemblage.
Maîtriser l’accès et la continuité du cordon
La torche doit pouvoir atteindre le joint sans être gênée par les autres branches du tube ou par le support de maintien. Sur une jonction circulaire, l’accès évolue au fil de la rotation autour de la pièce ; sur un assemblage de tubes carrés, les angles peuvent aussi compliquer le déplacement. Il est donc utile de réfléchir au sens de progression et à la position de l’ensemble avant de commencer, plutôt que de découvrir une zone inaccessible en cours de soudage.
Un cordon interrompu ou irrégulier peut avoir plusieurs origines : ajustement variable, avance difficile à maintenir, alimentation du fil instable ou paramètres inadaptés. Observer l’aspect du joint sur l’ensemble de sa longueur aide à distinguer un défaut local d’une difficulté répétée. L’aspect visuel ne suffit cependant pas à confirmer la qualité interne de l’assemblage. Pour une pièce destinée à reprendre un effort important, les exigences de conception et de contrôle dépassent le simple choix d’un poste MIG.
Souder un tube au MIG consiste donc à accorder la préparation du joint, la géométrie de la pièce et les capacités du matériel. Un tube carré facilite certains repères, tandis qu’un tube rond impose de tenir compte d’un accès qui varie autour de la jonction. En consultant les compatibilités du poste et du fil, puis en vérifiant l’ajustement des pièces, vous pouvez mieux anticiper les contraintes avant de choisir vos réglages. La fiche produit constitue un point de départ, pas une garantie de résultat.