La fonte est présente dans des pièces très différentes, du carter au corps de pompe. Face à une fissure ou à une pièce cassée, la question du MIG se pose parfois parce que le poste est déjà disponible. Pourtant, « fonte » ne désigne pas un matériau unique, et le fait qu’un poste puisse souder l’acier ne signifie pas qu’il convienne automatiquement à une réparation de fonte.
Pour évaluer cette possibilité, il faut distinguer la composition et l’état de la pièce, le type de fil et de gaz, ainsi que l’importance de la réparation. Il faut aussi définir ce que l’on attend du résultat : maintenir deux éléments, restaurer une fonction mécanique ou obtenir un aspect particulier. Ces éléments permettent de cerner ce que le procédé peut apporter, mais aussi les situations où ses limites deviennent déterminantes.
La fonte n’est pas un métal unique
Des compositions et des structures différentes
Le terme « fonte » recouvre plusieurs alliages ferreux caractérisés par une teneur en carbone supérieure à celle des aciers courants. Ce carbone peut se trouver sous différentes formes dans la matière, ce qui influe sur son comportement mécanique et sur sa réponse à la chaleur. Une fonte grise, par exemple, ne se comporte pas exactement comme une fonte ductile. Cette diversité compte lors d’une réparation : une indication générale comme « compatible avec la fonte » ne suffit pas toujours à préciser quels types de pièces sont concernés.
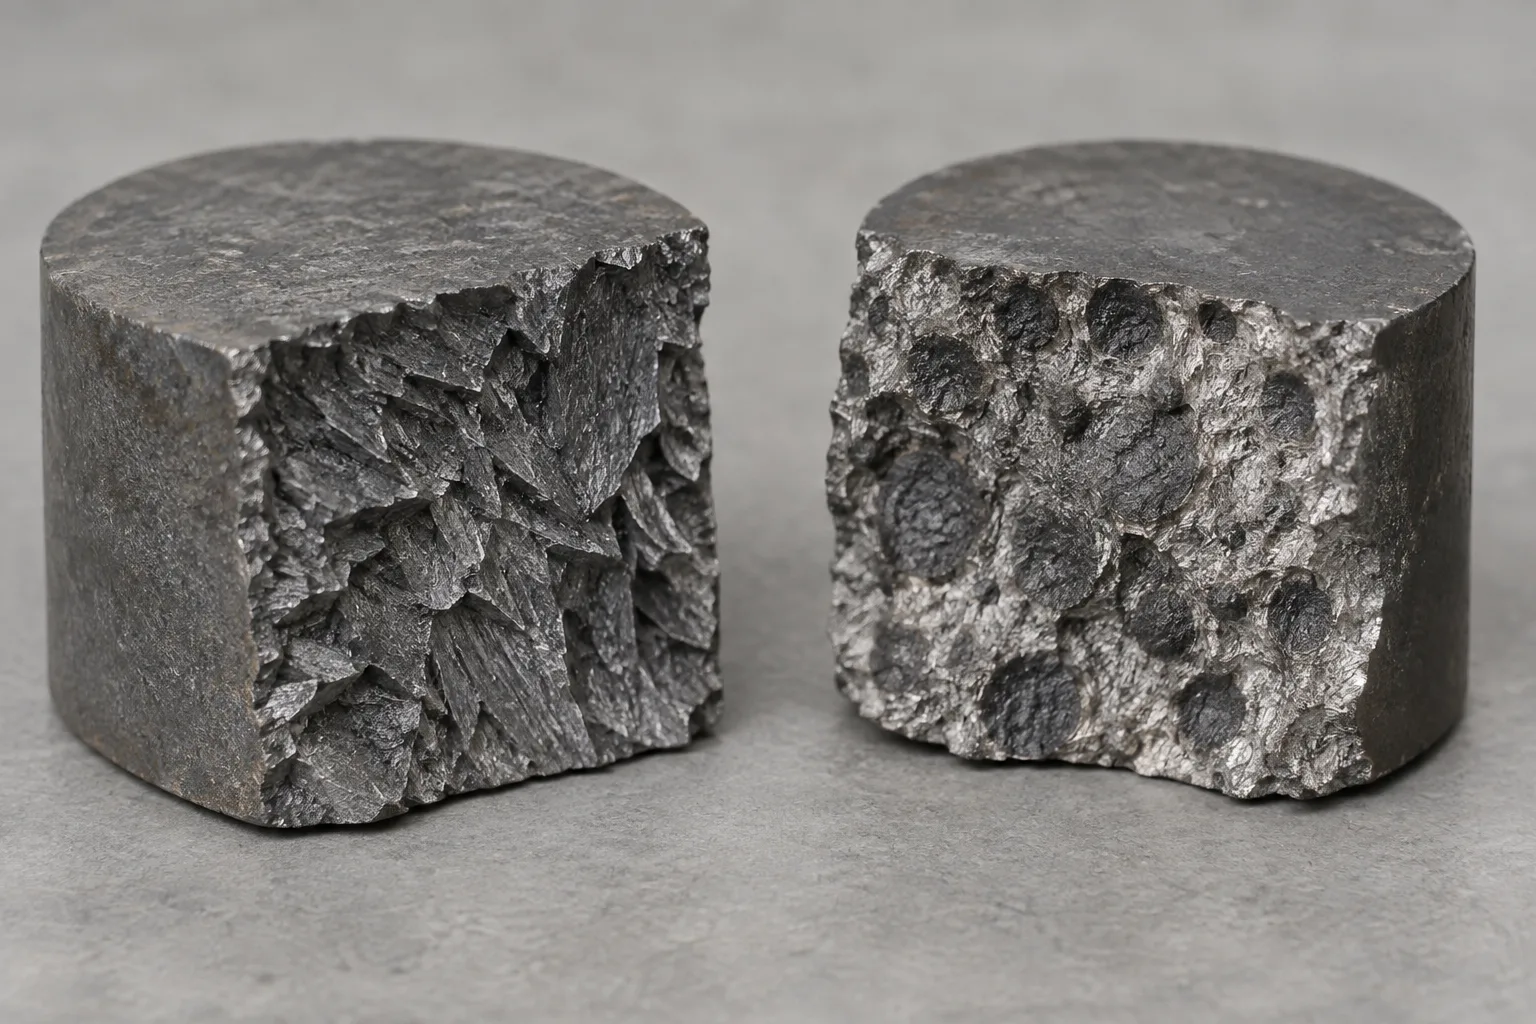
La fonte grise, souvent reconnaissable à sa structure contenant du graphite en lamelles, est courante dans des pièces moulées qui ne sont pas destinées à subir de grandes déformations. La fonte ductile, dont le graphite prend une forme différente, présente d’autres propriétés mécaniques. Il existe aussi des fontes alliées conçues pour des environnements ou des usages particuliers. Sans identification fiable, il est donc difficile de déduire le comportement d’une pièce à partir de son seul aspect extérieur.
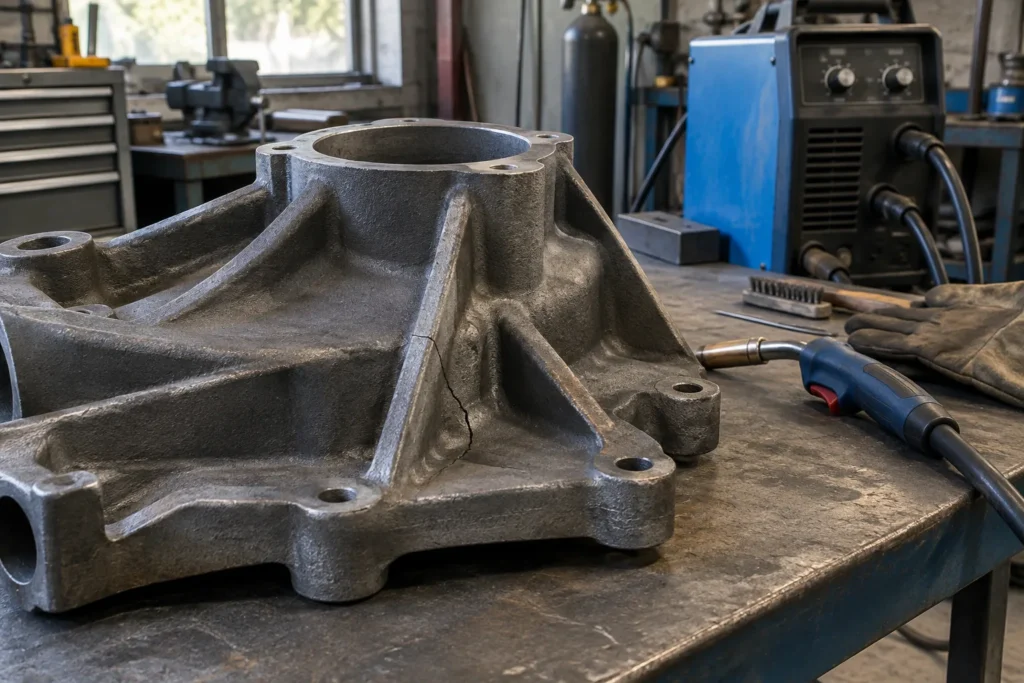
Les pièces en fonte sont généralement obtenues par moulage, et leur géométrie peut réunir des zones épaisses, des nervures et des changements de section. Elles peuvent aussi avoir reçu un traitement, être usées ou avoir déjà été réparées. Ces facteurs ne changent pas seulement la facilité d’accès au joint : ils influent sur la manière dont les contraintes se répartissent dans la pièce. Une réparation se raisonne donc à partir du composant complet, pas uniquement du métal visible à l’endroit de la cassure.
Identifier la pièce avant de choisir le procédé
La première difficulté est parfois de confirmer que la pièce est bien en fonte. Son apparence peut orienter l’identification, mais elle ne constitue pas une certitude, surtout si la surface est peinte, oxydée ou recouverte d’un dépôt. La forme moulée et la présence de détails caractéristiques peuvent fournir des indices, sans remplacer la documentation du composant. Une désignation du fabricant, un plan ou une référence technique est plus utile lorsqu’elle permet de connaître l’alliage ou les restrictions de réparation.
Il faut ensuite s’interroger sur la fonction de la pièce. Un élément décoratif, une patte de fixation peu sollicitée et un composant qui maintient un ensemble soumis à des efforts n’impliquent pas les mêmes exigences. Une réparation qui semble possible du point de vue de la soudabilité peut rester inadaptée si la pièce doit conserver une géométrie précise ou supporter des sollicitations importantes. La destination de l’objet aide à déterminer si une solution de soudage est envisageable ou si un remplacement mérite d’être examiné.
L’historique de la fissure apporte également des informations. Une cassure nette, une fissure qui s’étend depuis un angle et une zone déjà reprise ne correspondent pas nécessairement à la même situation. Des réparations antérieures peuvent avoir introduit des matériaux différents ou des contraintes locales. Si l’origine du défaut est liée à un choc, à une déformation ou à un effort répété, rétablir la continuité du métal ne résout pas forcément la cause. La pièce et son environnement doivent donc être considérés ensemble.
Le MIG est-il adapté à une réparation de fonte ?
Un procédé possible, mais pas universel
Le procédé MIG/MAG peut être envisagé pour certaines réparations de fonte, à condition que le métal d’apport et les paramètres soient adaptés au matériau concerné. Les termes MIG et MAG décrivent le type de gaz de protection employé, pas une aptitude automatique à souder tous les métaux. Un poste polyvalent peut fournir un arc et entraîner un fil sans pour autant réunir les consommables ou les réglages nécessaires à une réparation donnée.
Une difficulté importante vient de la différence entre le métal de base et le métal déposé. Quand la zone fond et se solidifie, la composition locale et le refroidissement peuvent produire un assemblage dont les propriétés ne sont pas identiques à celles de la pièce d’origine. La fonte peut être sensible à la formation de zones dures ou fragiles près de la soudure. La compatibilité ne se résume donc pas à obtenir un arc stable ou un cordon visuellement continu.
Le MIG peut présenter un intérêt pour une intervention où le fil continu et le procédé semi-automatique sont recherchés. Toutefois, cet intérêt dépend de l’accès au joint, de la configuration de la pièce et de la disponibilité d’un fil prévu pour ce type de matériau. Dans certains cas, une autre méthode d’assemblage ou un remplacement peut mieux répondre à la fonction attendue. Le choix doit tenir compte des conséquences d’une réparation insuffisante, et pas seulement de la possibilité de déposer du métal.
Le fil et le gaz changent la nature de l’assemblage
Un fil plein courant destiné à l’acier n’est pas un substitut automatique à un métal d’apport prévu pour la fonte. Des fils à base de nickel ou de nickel-fer existent pour certaines applications de réparation, mais leur présence dans une gamme ne prouve pas qu’ils conviennent à toutes les fontes ni à toutes les pièces. Il faut vérifier les indications du fabricant du consommable : matériaux visés, type d’assemblage, gaz préconisé et restrictions éventuelles.
La composition du fil influe sur les propriétés du dépôt et sur la transition entre celui-ci et le métal de base. Un apport plus ductile peut être recherché dans certains cas, mais ce critère ne suffit pas à garantir la tenue d’une réparation. Le résultat dépend aussi de l’état de la fonte, de la géométrie et de la manière dont la chaleur se répartit. Un nom commercial ou une désignation abrégée ne dispense donc pas de consulter la fiche technique complète.
Le gaz doit être associé au fil et au mode de transfert prévus. Un poste alimenté avec un gaz inadapté peut ne pas offrir les conditions de protection décrites pour le consommable. À l’inverse, la mention « sans gaz » ne signifie pas nécessairement que le procédé convient à la fonte : certains fils fourrés sont conçus pour des usages déterminés et leur compatibilité doit être confirmée. Avant tout choix, il est utile de relever le type de raccord, la polarité demandée et les possibilités de réglage du poste.
Les capacités du poste à vérifier dans sa fiche produit
Au-delà du courant maximal affiché
La valeur de courant maximal ne décrit pas à elle seule l’adéquation d’un poste à une réparation de fonte. Il faut regarder la plage de réglage, la régularité de l’avance du fil et les diamètres de fil que le dévidoir accepte. Une pièce moulée peut comporter des sections minces et épaisses ; la possibilité de travailler dans une plage appropriée compte davantage qu’une valeur maximale isolée. La fiche du poste doit être comparée à celle du consommable envisagé, et non lue indépendamment.
Le type de commande et les réglages disponibles influent également sur la maîtrise de l’arc. Certains appareils proposent un réglage manuel de la tension et de la vitesse de fil, d’autres une assistance synergique, et plusieurs combinaisons existent. Une fonction synergique ne garantit pas que le programme soit prévu pour la fonte : il faut vérifier les matériaux, fils et gaz sélectionnables. De même, le nombre de réglages affichés ne permet pas, à lui seul, de juger de la compatibilité métallurgique.
Enfin, examinez les consommables réellement compatibles avec la torche et le dévidoir : galets, guide-fil, tube contact et bobine. Un fil spécialisé peut avoir un diamètre ou des exigences différentes de ceux des fils acier habituellement utilisés. La connectique de la torche et les indications de polarité doivent aussi correspondre à la documentation du fil. Si une donnée essentielle manque sur la fiche du poste, il vaut mieux la considérer comme inconnue plutôt que de déduire une compatibilité à partir d’une appellation générale comme « multi-métal ».
La géométrie et la fonction de la pièce pèsent dans la décision
La forme d’une pièce en fonte conditionne l’accès au joint et la façon dont les efforts se transmettent autour de la réparation. Une cassure sur une surface plane n’est pas équivalente à une fissure dans une zone mince, près d’un angle ou au raccordement d’une nervure. Les changements brusques d’épaisseur peuvent concentrer les contraintes et compliquer la maîtrise de la chaleur. Cette géométrie peut rendre une réparation par soudage inadaptée, même si un métal d’apport compatible est disponible.
La destination de l’assemblage compte autant que sa forme. Une réparation peut devoir préserver l’alignement de pièces, l’étanchéité d’un corps ou le maintien d’un élément sous charge. Dans ces situations, un cordon d’apparence régulière ne démontre pas à lui seul que la fonction initiale est restaurée. Il peut être nécessaire de prendre en compte les tolérances, les surfaces d’appui ou les efforts réels auxquels la pièce est exposée. Ces exigences doivent guider le choix du procédé dès le départ.
Il faut aussi distinguer une réparation permanente d’une solution de maintien ou de dépannage. Ces objectifs n’imposent pas le même niveau de preuve ni les mêmes conséquences en cas de rupture. Pour une pièce dont la défaillance pourrait endommager un ensemble ou présenter un risque, une appréciation professionnelle de la réparabilité peut être nécessaire. À l’inverse, pour un objet non sollicité, d’autres critères comme l’aspect ou la facilité de remplacement peuvent primer. Le contexte détermine ainsi le degré de confiance attendu.
Les limites et les défauts possibles à considérer
Une soudure visible ne renseigne pas sur toute la zone
La fonte peut présenter une zone affectée par la chaleur dont les propriétés diffèrent de celles du métal éloigné de l’assemblage. Des zones localement dures ou fragiles sont possibles selon le matériau et les conditions de soudage. Cela peut rendre l’usinage ultérieur difficile ou réduire la tolérance de la pièce aux chocs. Le risque ne se limite donc pas à la forme du cordon : la région autour de celui-ci peut aussi influencer la tenue globale de la réparation.
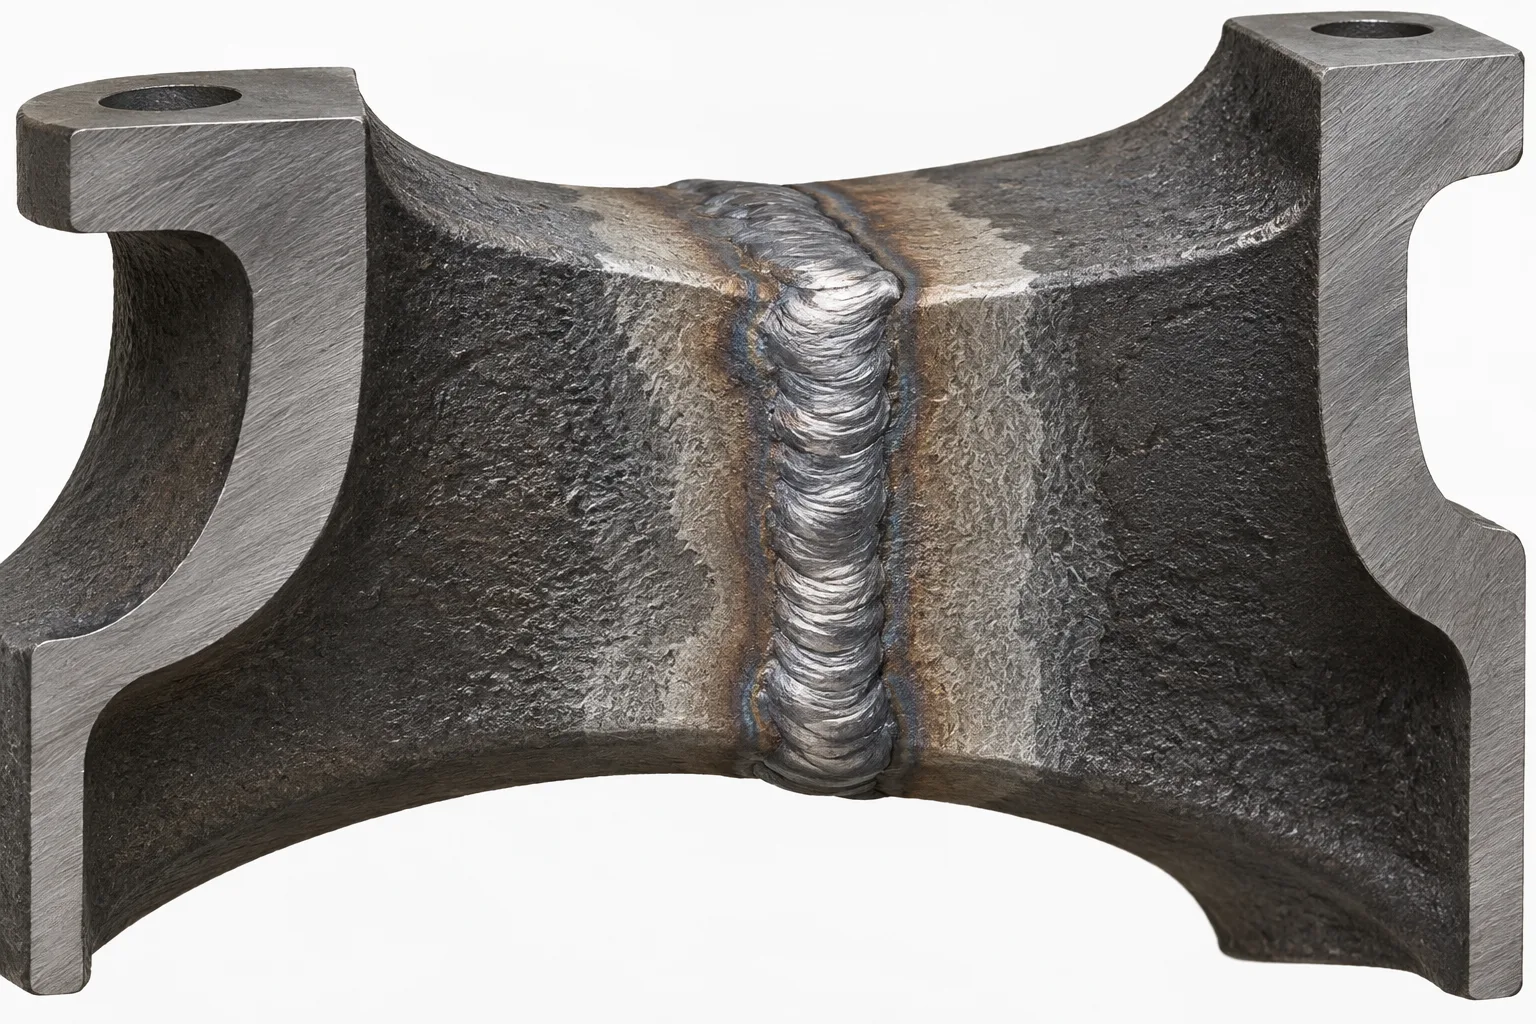
Des fissures peuvent apparaître pendant le refroidissement ou se prolonger à partir d’une zone déjà fragilisée. Une réparation peut également présenter un manque de fusion, une porosité ou une liaison insuffisante, défauts qui ne sont pas toujours évidents à l’œil. La présence d’un cordon ne permet pas de conclure que toute la fissure a été traitée ni que l’assemblage supportera son usage. L’évaluation requise dépend de la fonction de la pièce et des conséquences associées à une défaillance.
Le comportement thermique de la fonte est une autre source de difficulté. La chaleur introduite par le soudage se répartit dans une pièce dont l’épaisseur et la forme peuvent varier, et le refroidissement peut générer des contraintes. Il n’existe pas une réponse unique pour toutes les pièces : la composition, la masse, la géométrie et le procédé retenu modifient la situation. C’est pourquoi une recette générale, même formulée en termes de réglage de poste, ne peut pas remplacer une procédure adaptée au composant concerné.
Comparer la réparation MIG aux autres options
Le MIG n’est qu’une possibilité parmi plusieurs voies de réparation. Selon la pièce, son état et sa fonction, on peut examiner un autre procédé de soudage, une méthode d’assemblage mécanique ou le remplacement du composant. Le brasage constitue encore une catégorie distincte : il assemble sans fondre le métal de base de la même manière qu’une soudure par fusion. Cette différence de principe influe sur les matériaux d’apport, la géométrie du joint et les propriétés attendues.
Le remplacement mérite d’être envisagé lorsque l’identification de la fonte est incertaine, que la pièce est fortement sollicitée ou que la réparation ne peut pas être vérifiée de façon appropriée. Il peut aussi être plus cohérent si la fissure s’étend dans plusieurs directions ou si un défaut similaire risque de se reproduire. Ces critères ne signifient pas qu’une réparation MIG est toujours exclue : ils indiquent plutôt que le choix doit être fondé sur la fonction et les conséquences, et non sur la seule disponibilité du poste.
Pour comparer les options, établissez les informations qui restent à confirmer : nuance de fonte, état de la pièce, nature des efforts, exigences de géométrie, métal d’apport disponible et possibilités du poste. Si un fabricant de consommable fournit des indications pour le matériau concerné, elles permettent de vérifier les compatibilités annoncées. Lorsque ces informations manquent ou que la pièce joue un rôle important, un avis spécialisé peut aider à déterminer si une réparation est pertinente et comment en apprécier le résultat.
En pratique, le MIG peut être envisagé pour certaines fontes, mais il ne constitue pas une solution universelle de réparation. La décision dépend de l’identification du matériau, de la fonction de la pièce, de la compatibilité entre fil, gaz et poste, ainsi que des conséquences possibles d’une défaillance. Ce qui reste à trancher dans chaque cas, c’est donc moins la capacité du poste à produire un arc que l’aptitude de l’assemblage réparé à remplir durablement son rôle.