L’acier galvanisé est un acier recouvert de zinc pour le protéger de la corrosion. Lorsqu’il est soudé au MIG, ce revêtement se comporte différemment du métal de base et peut perturber la formation du cordon. Le résultat dépend notamment de la présence de zinc dans la zone à assembler, du type de fil et du réglage du poste. Comprendre ces facteurs aide à lire une fiche produit et à cerner les limites du procédé.
Pourquoi le revêtement de zinc change le soudage
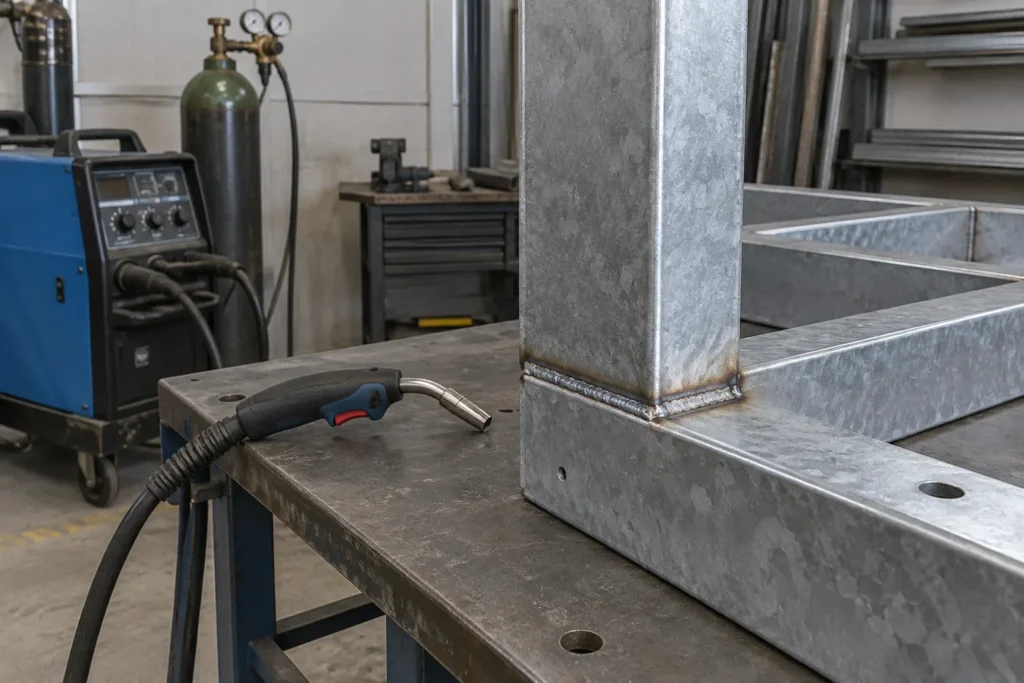
Le zinc ne fond pas dans les mêmes conditions que l’acier. Au voisinage de l’arc, le revêtement peut fondre ou se vaporiser, ce qui rend le bain de fusion moins régulier. Le soudeur peut alors observer davantage de projections ou un cordon d’aspect irrégulier. Des gaz emprisonnés dans le métal solidifié peuvent aussi créer des porosités, c’est-à-dire de petits vides dans le cordon.
Ces effets ne sont pas identiques sur toutes les pièces. L’épaisseur et la continuité du revêtement, la géométrie de l’assemblage et l’accès à la zone de soudure jouent un rôle. Une pièce dont les surfaces à assembler sont en partie recouvertes de zinc ne se comporte donc pas exactement comme de l’acier nu. Le revêtement peut aussi laisser des résidus autour du cordon, ce qui complique l’évaluation de son aspect.
Fil, gaz et poste : vérifier la compatibilité
Le choix du fil dépend d’abord de la nature de l’acier à assembler, et non du seul fait qu’il soit galvanisé. Lorsque la nuance du métal est connue, elle fournit un repère pour sélectionner un fil d’apport compatible. Si elle ne l’est pas, la fiche de la pièce ou les indications de son fabricant peuvent aider à identifier le matériau. Un fil adapté à l’acier ne supprime toutefois pas les effets du revêtement de zinc.
Le gaz dépend du type de fil et du procédé prévu par le fabricant. Un fil plein s’utilise avec un gaz de protection adapté, tandis que certains fils fourrés sont conçus pour fonctionner sans apport de gaz externe. Il faut donc vérifier les indications du fil et les capacités du poste avant de choisir une configuration. La présence de zinc ne permet pas, à elle seule, de déduire le gaz requis ni la compatibilité d’un accessoire.
Lire le résultat sans confondre aspect et qualité
Un cordon irrégulier ou marqué par des projections peut signaler que le revêtement perturbe l’arc, mais l’aspect seul ne permet pas de conclure sur la tenue de l’assemblage. Le réglage du poste, l’état des pièces et la façon dont elles sont positionnées interviennent également. Il est donc utile de distinguer les défauts visuels des défauts internes, qui ne sont pas toujours visibles en surface.
Pour un assemblage destiné à une fonction importante, les informations sur le métal et les exigences de la pièce comptent davantage qu’une appréciation visuelle isolée. Une fiche de poste indique généralement les procédés et types de fils compatibles, mais ne garantit pas un résultat précis sur toute pièce galvanisée. Si l’application impose des critères de qualité particuliers, vérifiez les consignes du fabricant du matériau ou faites appel à une personne qualifiée.
Souder de l’acier galvanisé au MIG demande donc de considérer ensemble le revêtement, le métal de base et les consommables. Le zinc peut perturber le bain de fusion et rendre le cordon moins régulier, sans que le choix d’un fil ou d’un poste suffise à neutraliser cet effet. Pour comparer les solutions, vérifiez les compatibilités indiquées pour le fil et le gaz, puis tenez compte de l’usage réel de l’assemblage et des exigences associées.