Assembler une pièce épaisse avec une tôle plus mince au MIG ne revient pas à régler le poste comme pour deux éléments identiques. La pièce épaisse absorbe davantage la chaleur, tandis que la plus fine peut chauffer rapidement et se déformer ou se percer. Le joint, l’accès à l’assemblage et la position des pièces influencent aussi le résultat. Comprendre ces différences permet de choisir une préparation et une approche cohérentes, sans supposer qu’un seul réglage convient à toutes les situations.
Examiner les pièces et le type de joint
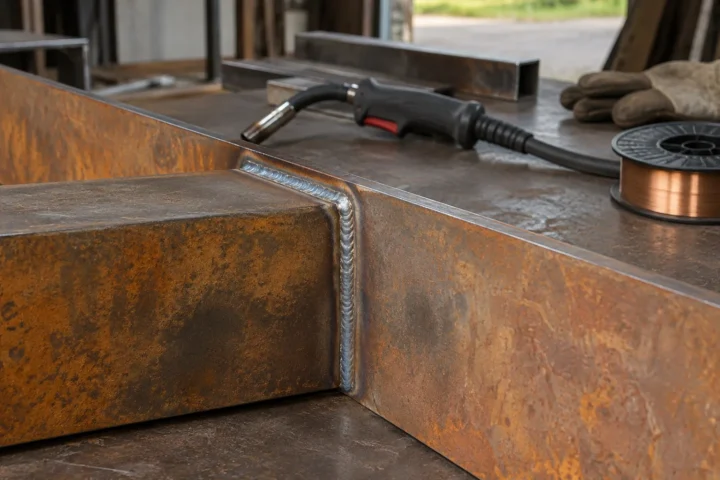
Avant de souder, il faut repérer la différence d’épaisseur, mais aussi la forme de la jonction. Un assemblage bord à bord, un recouvrement et un joint en angle ne répartissent pas la chaleur de la même manière. La pièce épaisse peut servir de support à la mince, ou les deux éléments peuvent se rejoindre par leurs chants. Cette géométrie détermine l’accès à la zone à assembler et la quantité de métal nécessaire pour relier les pièces.
La préparation des bords doit rester adaptée à la section la plus fragile. Un jeu trop important peut rendre difficile le maintien de la tôle fine, alors qu’un contact irrégulier peut compliquer la continuité du cordon. Il est donc utile de vérifier l’ajustement et la stabilité des pièces avant de commencer. Pour un assemblage MIG de deux épaisseurs, la qualité de la mise en position compte autant que la valeur affichée sur le poste.
Adapter l’apport de chaleur à la pièce mince
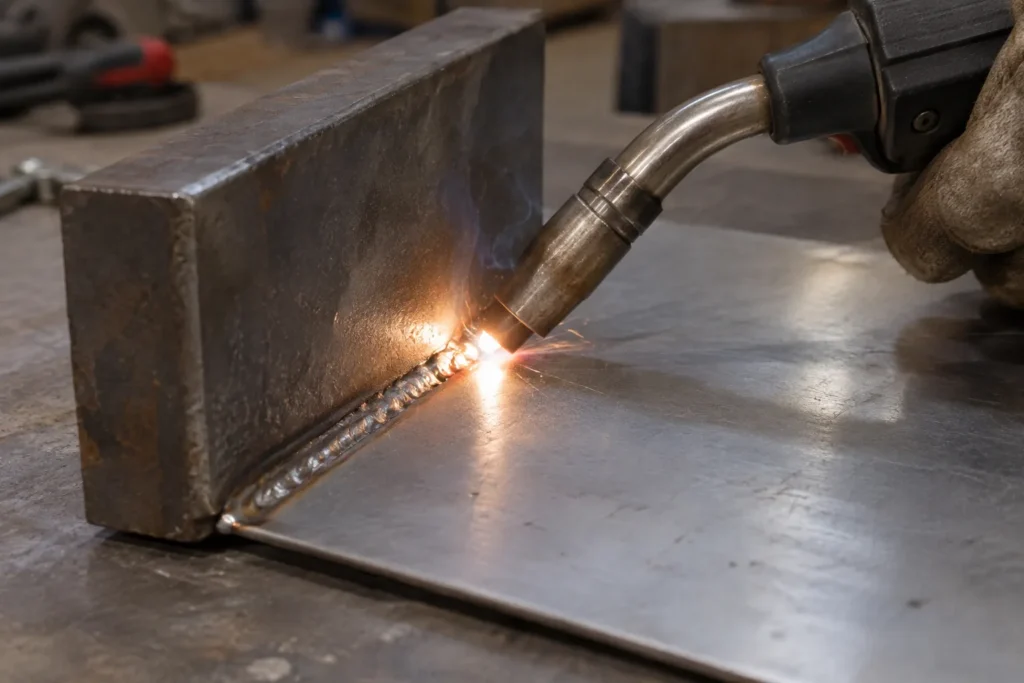
La pièce mince constitue généralement la limite à prendre en compte pour éviter une fusion trop importante. Pourtant, si l’arc chauffe uniquement cette pièce, le métal épais risque de ne pas fondre suffisamment au bord du joint. L’objectif est de créer une liaison entre les deux éléments, sans concentrer inutilement la chaleur sur la tôle la plus fine. La forme du joint et l’accès à chaque pièce guident donc la manière de répartir l’apport thermique.
Sur un poste réglable manuellement, la tension et la vitesse de fil doivent être considérées ensemble, selon les indications du fabricant et les consommables utilisés. Un poste synergique peut proposer une base de réglage à partir du fil et de l’épaisseur sélectionnés, mais cette valeur ne décrit pas précisément toutes les géométries de joint. Le réglage MIG pour épaisseurs différentes ne se déduit donc pas de la seule pièce la plus épaisse. Il faut aussi tenir compte de la sensibilité de la tôle fine et de la position de soudage.
Vérifier les consommables et les limites du poste
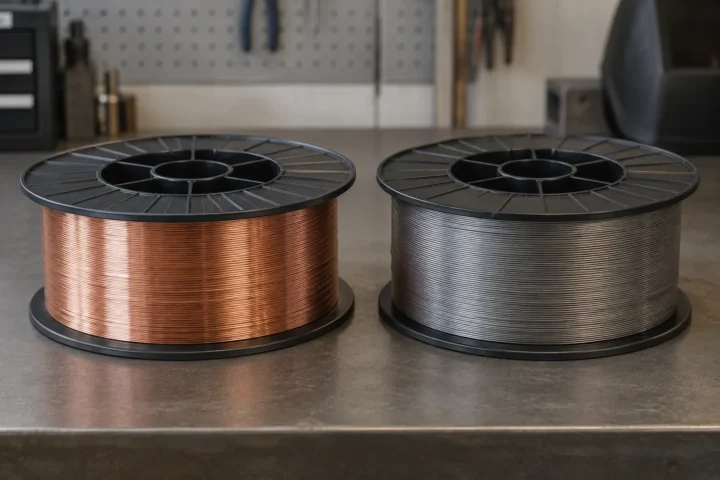
Le diamètre du fil, sa nature et le gaz doivent correspondre aux métaux assemblés et à la configuration du poste. Un diamètre courant pour une pièce épaisse n’est pas nécessairement le plus pratique pour une tôle fine, notamment si l’appareil ne permet pas une plage de réglage adaptée. Consultez la fiche du poste pour vérifier les diamètres de fil compatibles et les possibilités de réglage. Le dévidage, la torche et les galets doivent également correspondre au fil choisi.
Un assemblage difficile peut révéler une limite de matériel plutôt qu’un simple besoin de modifier un réglage. Si le poste ne permet pas de stabiliser l’arc à faible apport, ou si le fil et le métal ne sont pas compatibles, le résultat peut rester irrégulier. La soudure MIG entre tôle fine et métal épais dépend ainsi de la compatibilité entre poste, consommables et forme du joint. Pour une pièce dont la fonction exige des caractéristiques précises, les indications du fabricant ou d’un professionnel restent à privilégier.
Pour réunir des pièces d’épaisseurs différentes, partez de la géométrie du joint et de la sensibilité de la pièce mince, puis vérifiez les possibilités du poste et les consommables compatibles. Les réglages proposés par une machine constituent un point de départ, pas une garantie pour toutes les formes d’assemblage. Une bonne préparation aide à limiter les écarts et à mieux répartir la chaleur. Si l’équipement ne permet pas de répondre aux besoins des deux pièces, il peut être nécessaire de revoir la méthode ou le matériel envisagé.